 Türkçe
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Tiếng Việt
Teneke aerosol kutuları nasıl yapılır?
Metal Kutu Üretim Süreci
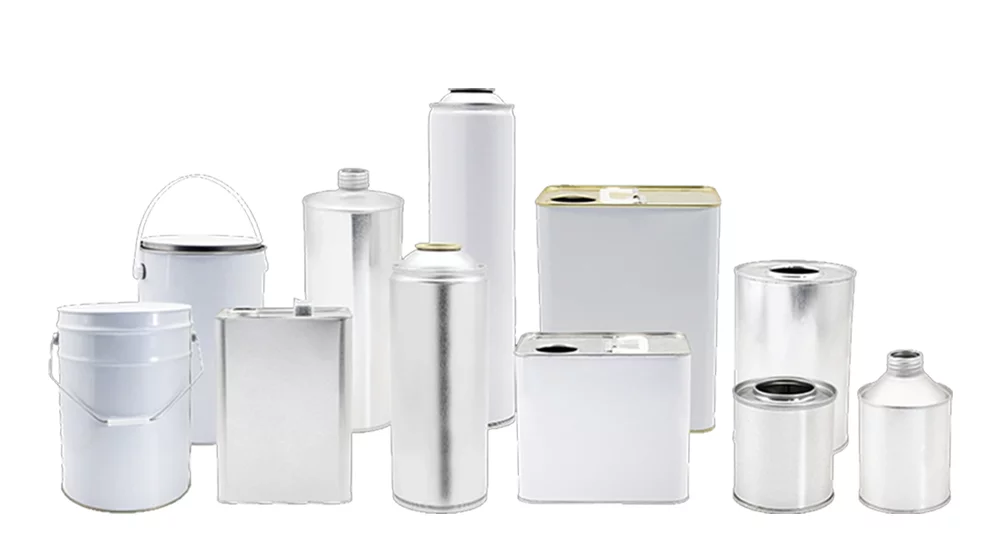
Kapsamlı Metal Kutu Üretim Süreci sayfamıza hoş geldiniz, geniş yelpazedeki yüksek kaliteli metal ambalaj çözümlerimizin ardındaki tüm üretim iş akışını sergilediğimiz yer. Geleneksel teneke aerosol kutularından alüminyum aerosol şişelerine kadar, petrol kutuları, fren hidroliği kutuları, ve çeşitli endüstriyel ve tüketici sınıfı metal kaplar, Her ürün son derece kontrollü bir şekilde üretilmektedir, Güç için tasarlanmış teknoloji odaklı süreç, emniyet, ve dayanıklılık.
Hammadde Hazırlama
Üretim sürecimiz titiz hammadde hazırlığıyla başlar. Teneke aerosol kutularımızın dayanıklılığını ve bütünlüğünü sağlamak için iyi bilinen malzemelerden yüksek kaliteli kalay sağlıyoruz.
Hammadde Taşıma


| İşlenmemiş içerikler | Boyut | Yoğunluk | Katı İçerik | Nokta Kontrolü |
|---|---|---|---|---|
| Çelik | ✔ | ✔ | - | ✔ |
| Beyaz porselen yağı | - | ✔ | ✔ | ✔ |
| Sızdırmazlık maddesi | - | ✔ | ✔ | ✔ |
| Plastik kulplar | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Bobin Kesimi (Büyük Çarşaflar)
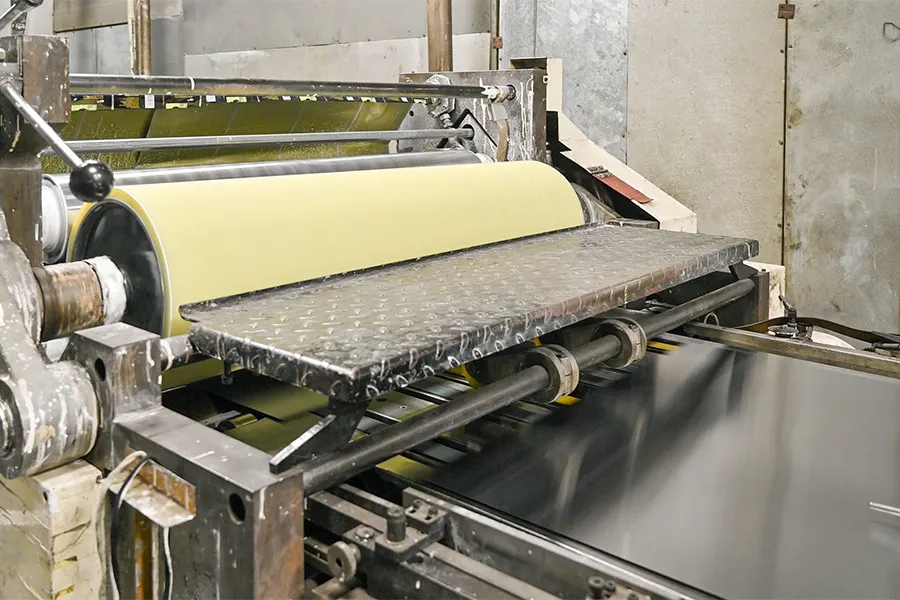
Çelik bobinler daha sonra yüksek hassasiyetli kesme makineleri kullanılarak büyük teneke levhalar halinde kesilir.. Otomatik hatlarımız tekdüze boyutları garanti eder, düşük çapaklı kenarlar, ve mükemmel düzlük. Bu aşamanın optimizasyonu israfı en aza indirir ve malzeme kullanımını maksimuma çıkarır, Büyük hacimli OEM aerosol kutusu üretimi için maliyet verimliliğine katkıda bulunmak.
Doğru sayfa boyutları aynı zamanda kusursuz baskı kaydını ve sürecin ilerleyen aşamalarında tutarlı gövde boş oluşumunu da sağlar.
Baskı
Büyük teneke levhalar, gelişmiş çok renkli ofset baskı ekipmanı kullanılarak basılıyor. Koruyucu kaplamalar uyguluyoruz, marka yapıt, güvenlik talimatları, ve yüksek çözünürlüklü netlikte ürün bilgileri. Renk doğruluğu, dijital renk düzeltme sistemleri ve sıkı mürekkep kontrol süreçleriyle korunur.
Her tabaka birden fazla vernik katmanı alabilir, çizilmeyi önleyici kaplamalar, veya uygulama gereksinimlerine bağlı olarak korozyona dayanıklı kaplamalar. Bu, nihai aerosolün zorlu lojistik koşullarına dayanabilmesini sağlar, kimyasal maruz kalma, ve solmadan veya soyulmadan uzun süreli rafta saklama; birinci sınıf perakende ambalajlar için kritik öneme sahiptir.
Yatay Kesim (Sac Dilimleme)
Yazdırdıktan sonra, büyük tabakalar yatay olarak farklı aerosol kutusu çaplarına göre daha küçük parçalara kesilir. Hassas dilimleme, kutu gövdesi haddeleme sürecini doğrudan etkileyen tutarlı boyutlar sağlar.
Bu adım, yazdırma yanlış hizalamasını önlemek için yüksek doğruluk gerektirir, düzgün olmayan kenarlar, veya deformasyon. Kesintisiz görünümü korumak ve seri üretimde malzeme israfını azaltmak için düzgün yatay kesim şarttır..
Dikey Kesim (Son Gövde Boşlukları)
Yatay olarak dilimlenen tabakalar daha sonra nihai gövde boşlukları halinde dikey olarak kesilir.. Her ham parça boyutsal doğruluk açısından kalite kontrollerine tabi tutulur, yazdırma hizalaması, kaplama bütünlüğü, ve pürüzsüzlük.
Doğru gövde boşluklarının üretilmesi, istikrarlı kaynak performansı ve tekdüze kutu gövdesi kalınlığı için hayati öneme sahiptir. Düzgün hazırlanmış boşluklar tutarlı silindirik şekiller elde etmemize yardımcı olur, güçlü kaynak dikişleri, ve profesyonel, küresel ambalaj standartlarını karşılayan temiz görünümlü aerosol kutuları.
Kaynak
Gövde boşlukları, yüksek hızlı elektrik dirençli kaynak teknolojisi kullanılarak mükemmel silindirik kutu gövdeleri halinde yuvarlanır ve kaynaklanır.. Kaynak dikişi daha sonra güçlendirilir, temizlenmiş, ve korozyon direncini ve hava sızdırmazlığını arttırmak için kaplanmıştır.
Bu, aerosol kutu üretimindeki en kritik adımlardan biridir çünkü kaynak mukavemeti, kutunun yüksek iç basınca dayanma yeteneğini doğrudan etkiler.. Gelişmiş kaynak hatlarımız, her birinin katı uluslararası güvenlik standartlarını karşılayabilmesini sağlar, Doldurma sırasında sızıntı ve deformasyonun önlenmesi, toplu taşıma, ve depolama.
Kubbe ve Bileşen Üretimi
Kubbeler dahil tüm temel bileşenleri üretiyoruz, dipler, ve çeşitli aksesuarlar - yüksek hassasiyetli damgalama makineleri kullanılarak şirket içinde. Bu, kalite üzerinde tam kontrol sağlar, kalınlık, basınç toleransı, ve boyutsal doğruluk.
Her bileşen, yüksek basıncı kaldıracak ve farklı itici gazlar için güvenilir yapısal destek sağlayacak şekilde tasarlanmıştır.. Şirket içi üretim aynı zamanda hızlı teslimatı da sağlar, istikrarlı tedarik, ve markalama için tamamen özelleştirilebilir çözümler, OEM siparişleri, ve özel uygulamalı aerosol kutuları.
Damgalama ve Son Montaj
Kutu gövdesi, kubbe, ve alt kısım otomatik damgalama kullanılarak monte edilir, kıvırma, ve dikiş makineleri. Bu aşamada, Tamamen sızdırmaz bir yapı oluşturmak için tüm parçalar sıkıca birleştirilmiştir, basınca dayanıklı yapı.
Montaj hatlarımız her boyutu (yüksekliği) kontrol eder, çap, kıvrılma hassasiyeti, ve dikiş mukavemeti — kozmetikte kullanılan dolum hatlarıyla yüksek uyumluluğu garanti etmek için, ev temizliği, otomotiv bakımı, ve endüstriyel uygulamalar. Sonuç, yoğun testlere hazır, güçlü ve tutarlı bir kaptır.
Otomatik Basınç Testi (Hat İçi Basınç Kontrolü)
Her aerosol kutusu ilk önce bir otomatik hat içi basınç test sistemi, güvenliği ve performansı sağlamanın en önemli adımlarından biri olan. Makine, gücünü değerlendirmek için her kutuya kontrollü iç basınç uygular, dikiş stabilitesi, ve deformasyona karşı direnç.
Bu yüksek hızlı test hattı, zayıf kaynak dikişleri gibi potansiyel sorunlara sahip olabilecek tüm kutuları tanımlar, şekil deformasyonu, veya tutarsız metal kalınlığı. Otomatik ekipman şunları sağlar: 100% muayene kapsamı, insan hatasını azaltır, ve üretim sürecinde yalnızca yapısal olarak sağlam kutuların ilerlemesini garanti eder.
bunu yapabilir miyim geçmek hat içi basınç testi paketlemeye devam ediyor.
bunu yapabilir miyim tam olarak karşılayamıyorum basınç kriterleri otomatik olarak reddedilir ve daha ileri inceleme için manuel doğrulama aşamasına aktarılır.
Manuel Su Banyosu Testi (İkincil Sızıntı Doğrulaması)
Basınç testi sistemi tarafından işaretlenen kutular eğitimli kalite kontrol ekibimize gönderilir. manuel su banyosu sızıntı testi. Bu işlem sırasında, kutu bir su tankına batırılırken iç basınç uygulanır. Müfettişler kabarcıkları dikkatlice gözlemliyor, küçük sızıntıları veya mikro kusurları gösteren.
Bu ikincil manuel kontrol, sınırdaki birimlerin imha edilmeden veya yeniden işlenmeden önce tamamen onaylanmasını sağlar. Ayrıca piyasaya hiçbir kusurlu kutunun girmeyeceğini de garanti eder..
Su banyosu testlerimiz sıkı QC protokollerine ve uluslararası aerosol paketleme güvenlik standartlarına uygundur, Nihai üründe tam güvenilirliğin sağlanması.
Ambalajlama (Karton Paketleme ve Paletleme)
Onaylanan kutular güçlü ihracat kartonlarına paketlenir ve taşıma sırasında deformasyonu önlemek için optimize edilmiş istifleme düzenleri kullanılarak paletlenir. Ambalaj müşteri gereksinimlerine göre özelleştirilebilir, marka baskısı dahil, güçlendirilmiş kartonlar, veya uzun mesafeli ihracat için koruyucu iç katmanlar.
Her paletin sağlam olmasını sağlıyoruz, nem korumalı, ve güvenilir küresel teslimatı desteklemek için uluslararası lojistik standartlarıyla uyumlu.
Hammadde Hazırlama
Üretim sürecimiz titiz hammadde hazırlığıyla başlar. Teneke aerosol kutularımızın dayanıklılığını ve bütünlüğünü sağlamak için iyi bilinen malzemelerden yüksek kaliteli kalay sağlıyoruz.
Hammadde Taşıma
Üretim süreci, yüksek kaliteli alüminyum külçelerin dikkatli seçimi ve hazırlanmasıyla başlar. Yalnızca kararlı kimyasal bileşime ve mükemmel mekanik özelliklere sahip sertifikalı alüminyum malzemeleri tedarik ediyoruz, tüm üretim döngüsü boyunca tutarlı performansın sağlanması. Gelen her parti saflık açısından test edilir, yoğunluk, sertlik, ve daha sonra ekstrüzyonu veya basınç direncini etkileyebilecek iç kusurları önlemek için tanecik bütünlüğü. Üstün hammaddeyle yola çıkarak, Ürettiğimiz her kutunun uluslararası dayanıklılık standartlarını karşıladığını garanti ediyoruz, korozyon direnci, yüksek basınçlı aerosol uygulamalarında güvenilirlik.
Darbeli Ekstrüzyon – Kutu Gövdesinin Oluşturulması
Alüminyum parça, yüksek hızlı darbeli ekstrüzyon presine yerleştirilir, tek bir vuruşta muazzam bir kuvvetin uygulandığı yer. Bu işlem, herhangi bir kaynak veya bağlantı olmadan, parçayı kesintisiz silindirik bir kutu gövdesine kadar uzatır. Kusursuz yapı, alüminyum aerosol kutularının en büyük avantajlarından biridir, olağanüstü basınç toleransı sunar ve yüksek iç basınçlarda sızıntıyı önler. Ekstrüzyon presi duvar kalınlığını kontrol eder, yükseklik, ve son derece hassas boyutsal kararlılık. Her vuruş, kutunun malzemenin eşit dağılımını korumasını sağlar, tutarlı ağırlıkla sonuçlanır, mükemmel mekanik mukavemet, ve daha sonraki işlemlere hazır mükemmel pürüzsüz iç ve dış yüzey.
Hassas Düzeltme
Ekstrüzyondan sonra, kutu gövdesi gereken nihai boyuttan biraz daha uzundur. Hassas bir düzeltme makinesi, tam bir kesim elde etmek için üst kenarı keser., tüm parti boyunca eşit yükseklik. Bu, boyun verme gibi sonraki işlemlerle uyumluluğu sağlar, kaplama, ve baskı. Doğru düzeltme aynı zamanda ekstrüzyon sırasında oluşan düzensiz veya pürüzlü kenarları da ortadan kaldırır. Kesin yükseklik toleranslarını korumak için sürekli otomatik sensörler her kutuyu izler, Büyük hacimli üretim için mükemmel tutarlılığın ve otomatik dolum hatlarında kusursuz performansın sağlanması.
Yüzey Parlatma ve Mekanik Düzeltme
Kesilen kutular, dış yüzeyi iyileştirmek ve mikroskobik düzensizlikleri ortadan kaldırmak için mekanik cilalamaya tabi tutulur. Bu adım estetik görünümü iyileştirir ve dış kaplamalar ve baskı mürekkepleri için optimum yapışmayı sağlamak için çok önemlidir.. Parlatma sistemlerimiz, son derece pürüzsüz bir yüzey elde etmek için aşındırıcı tekniklerin ve rotasyonel fırçalamanın bir kombinasyonunu kullanır., düzgün bitiş. Cilalı yüzeyler yalnızca marka sunumunu geliştirmekle kalmaz, aynı zamanda iğne delikleri gibi kaplama kusurları riskini de azaltır, çizgiler, veya uzun süreli depolama sırasında soyulma.
Çok Kademeli Yıkama ve Yağ Alma
Mükemmel temizliği sağlamak için, kutular tam otomatik, çok aşamalı bir yıkama sisteminden geçer. Bu sistem ön yıkamayı içerir., kimyasal yağ alma, ultrasonik temizleme, sıcak su durulama, ve deiyonize su ile durulama. Bu adımlar yağlayıcıları ortadan kaldırır, metal kalıntıları, ince parçacıklar, ve ekstrüzyon ve cilalama işlemlerinden kalan yabancı maddeler. İç kaplamaların ve dış cephe boyalarının yapışması ve etkinliği için temiz kutular önemlidir. Herhangi bir kontaminasyon izi, ürünle kimyasal reaksiyonlara yol açabilir veya ürünün son görünümünde kusurlara neden olabilir.. Yıkadıktan sonra, kutular, nem kalmamasını sağlamak için sıcak hava fırınında kurutulur.
İç Kaplama – Gıdaya Uygun Koruyucu veya Kimyasallara Dayanıklı Lake
Her kutu bir iç kaplama alır, silindirin en derin alanlarında bile tam kapsama sağlayan tam otomatik döner tabancalar aracılığıyla eşit şekilde püskürtülür. Bu kaplama alüminyum malzeme ile ürün içeriği arasında bariyer görevi görür., korozyonu önleme, solma, veya istenmeyen kimyasal reaksiyonlar. Müşteri gereksinimlerine bağlı olarak farklı formüller mevcuttur, gıda sınıfı epoksi gibi, BPA-IN (BPA olmayan) kaplamalar, veya agresif kimyasallara karşı yüksek dirençli cilalar. Bir kez uygulandığında, kaplanmış kutular, cilanın yüksek sıcaklıkta pişirildiği ve güçlü bir kaplama oluşturduğu bir kürleme fırınına girer., düz, ve uzun ömürlü koruyucu katman. Kaplama bütünlüğünü garanti etmek için sıkı kalınlık testleri ve yapışma kontrolleri gerçekleştirilir.
Baz Kat / Astar Uygulaması
Yüksek kaliteli baskı uygulanmadan önce, her kutu bir baz astar ile kaplanmıştır. Bu astar dış yüzeyi pürüzsüzleştirir, renk canlılığını artırır, ve mürekkebin yapışmasını iyileştirir. Basılı tasarımın keskin ve tutarlı görünmesini sağlamak için kaplamanın son derece düzgün olması gerekir. Astar sistemlerimiz özel renklere izin verir, beyaz dahil, metalik, mat, ve parlak taban katmanları, müşterinin marka gereksinimlerine bağlı olarak. Uygulamadan sonra, Astarın sağlam ve çizilmeye karşı dayanıklı bir taban katmanına dönüşmesini sağlamak için kutular bir kurutma fırınından geçer.
Yüksek Çözünürlüklü Çok Renkli Baskı
Gelişmiş çok renkli kuru ofset baskı makinelerini kullanma, marka tasarımınız olağanüstü netlik ve hassasiyetle kutuya aktarılır. Bu makineler karmaşık kalıpları destekliyor, degradeler, ince metin, ve detaylı logolar, Yüksek üretim hızlarında bile tutarlı kalitenin sağlanması. Renk çakışmasını veya bozulmasını önlemek için her mürekkep katmanı dikkatlice hizalanır. Baskı hatlarımız yüksek kaliteyi kullanıyor, Depolama sırasında renk stabilitesini koruyan UV ışınlarına dayanıklı mürekkepler, toplu taşıma, ve son kullanıcı yönetimi. Yazdırdıktan sonra, kutular, sanat eserini kalıcı olarak kilitlemek için başka bir kürleme işleminden geçer.
Vernik Üzeri Kaplama – Koruyucu Parlak veya Mat Kaplama
Resmi aşınmaya karşı korumak için baskılı yüzeye son bir vernik uygulanır., solma, ve çevresel maruziyet. Bu sonkat marka tercihine göre parlak ya da mat olabiliyor.. Vernik pürüzsüz bir görünüm yaratır, Doldurma sırasında dayanıklılığı artıran koruyucu bariyer, toplu taşıma, ve tüketici kullanımı. Ayrıca uzun raf süresinden sonra bile birinci sınıf görünümün korunmasına yardımcı olur. Vernik uygulandıktan sonra, kutu, uzun vadeli stabiliteyi sağlamak için son bir kürleme döngüsünden geçer.
Boyunlandırma ve Ağız Şekillendirme – Valf Uyumluluğu için Hassas Şekillendirme
Bu kritik aşamada, Kutunun üst kısmı, aerosol valfleri için gereken son ağız çapını elde etmek amacıyla birden fazla boyunlandırma halkası aracılığıyla kademeli olarak şekillendirilmiştir.. Boyun verme işlemi püskürtme valflerine mükemmel uyum sağlar, aktüatörler, ve büyük harfler. Çoklu adımlar yumuşak geçişleri garanti eder, Çatlakların önlenmesi ve basınç performansının korunması. Boyutsal hassasiyet burada hayati öneme sahiptir, küçük sapmalar bile sızdırmazlık performansını veya dolum hattı verimliliğini etkileyebileceğinden. Kusursuz boyun oluşumunu sağlamak için her kutu görsel ve mekanik olarak incelenir.
Son Muayene ve Paketleme
Paketlemeden önce, tüm kutular herhangi bir deformasyonun tespit edilmesi için otomatik denetim sistemlerinden geçer, kaplama düzensizlikleri, boyun kusurları, veya yanlış hizalama yazdırma. Denetimi geçen kutular sayılır, yığılmış, ve nakliye gereksinimlerine göre koruyucu kartonlara paketlenir veya paletlenir. Paketleme yöntemlerimiz çizilme riskini en aza indirir, çirkin, Depolama ve uluslararası taşıma sırasında kirlenme ve kirlenme. Etiketler, parti numaraları, ve her sevkiyatta tam izlenebilirlik ve kalite güvencesi sağlamak için üretim tarihleri eklenir.
Hammadde Hazırlama
Üretim sürecimiz titiz hammadde hazırlığıyla başlar. Teneke aerosol kutularımızın dayanıklılığını ve bütünlüğünü sağlamak için iyi bilinen malzemelerden yüksek kaliteli kalay sağlıyoruz.
Malzeme Hazırlama ve Kontrol
Güvenilir bir kutunun temeli yüksek kaliteli metaldir. Hammaddelerimizi yalnızca birinci sınıf çelik fabrikalarından sağlıyoruz. Üretim başlamadan önce, Her teneke levha partisi laboratuvarımızda kapsamlı bir incelemeye tabi tutulur. Doğruluyoruz öfke (sertlik), kalay kaplama kalınlığı, Ve yüzey kalitesi malzemenin korozyona dayanıklı ve endüstriyel kullanıma dayanacak kadar sağlam olmasını sağlamak. Yalnızca sıkı ISO spesifikasyonlarımızı karşılayan malzemeler üretim alanına sunulur.
| İşlenmemiş içerikler | Boyut | Yoğunluk | Katı İçerik | Nokta Kontrolü |
|---|---|---|---|---|
| Çelik | ✔ | ✔ | - | ✔ |
| Beyaz porselen yağı | - | ✔ | ✔ | ✔ |
| Sızdırmazlık maddesi | - | ✔ | ✔ | ✔ |
| Plastik kulplar | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Bobin Kesme ve Gerilim Dengeleme
Hammadde büyük bobinler halinde geliyor. Yüksek hızlı otomatik rulo açma hatlarımızı kullanma, çeliği açıp belirli sac boyutlarına kesiyoruz. Çok önemli, bu süreç şunları içerir gerilim dengeleme, mükemmel düz levhalar oluşturmak için metaldeki iç gerilimleri ortadan kaldırır. Düzlük, yüksek hızlı baskı ve prosesin ilerleyen aşamalarında hassas kaynaklama için kritik öneme sahiptir. Bu adım, her yaprağın baskı hattına sıfır eğrilik veya bozulmayla girmesini sağlar.
Yüksek Çözünürlüklü Metal Baskı
Markanızın imajı baskı kalitesine bağlıdır. En son teknolojiyi kullanıyoruz UV metal litografi (ofset baskı) Resminizi doğrudan düz metal levhalara uygulayan teknoloji.
Renk Doğruluğu: Pantone standartlarına veya özel marka renklerinize sıkı sıkıya bağlılığı sağlamak için bilgisayarlı bir renk yönetim sistemi kullanıyoruz.
Dayanıklılık: Yazdırdıktan sonra, levhalar yüksek sıcaklıktaki fırınlardan geçer. Bu, mürekkebi iyileştirir ve koruyucu bir vernik uygular, tasarımın çizilmeye karşı dayanıklı olmasını sağlamak, yağa dayanıklı, ve parlak (veya mat) rafta öne çıkmak.
Hassas Gövde Boş Dilme
Mürekkep sertleştikten sonra, büyük baskılı sayfalar hassas takım kesicilerimize beslenir. Makine sayfaları tek tek keser “vücut boşlukları”— sonunda kutunun silindirini veya dikdörtgen gövdesini oluşturacak düz dikdörtgenler.
Bu aşama aşırı hassasiyet gerektirir. Biz sürdürüyoruz mikron seviyesinde toleranslar kesme genişliğini kontrol edin ve tüm kenarların çapaksız olduğunu doğrulayın. Temiz, Montaj aşamasında kusursuz bir kaynak dikişi için düz kesim ön koşuldur.
Bileşen Üretimi
Cenazeler hazırlanırken, paralel bir üretim hattı üst konileri üretir, alt uçlar, ve kolları.
Ağır Hizmet Damgalama: Yüksek tonajlı preslerin ve çok aşamalı kalıpların kullanılması, ağırlığı deforme etmeden taşıyabilecek şekilde tasarlanmış sert bileşenler oluşturuyoruz.
Bileşik Astar: Bu kritik bir güvenlik adımıdır. Sıvı sızdırmazlık maddesi (birleştirmek) kapakların ve alt kısımların dış halkasına enjekte edilir. Kuruduktan sonra, bu, bir lastik conta oluşturur. hermetik mühür bileşen daha sonra kutu gövdesine bağlandığında, herhangi bir sızıntı olasılığının önlenmesi.
Otomatik Montaj ve Kaynak
Parçaların bitmiş ürün haline geldiği yer burasıdır. Tam otomatik montaj hattımız üç kritik işlemi gerçekleştirir:
Yuvarlama & Kaynak: Gövde boşlukları şekillendirilir ve kaynak yapılır. Bakır Tel Kaynak teknolojisi. Bu, metalin kendisinden daha güçlü bir dikiş oluşturur. Ayrıca paslanmayı önlemek için kaynağın üzerine yan şerit toz boya da uyguluyoruz.
Flanşlama & Boncuklu kısım: Gövde flanşlıdır (kapak için hazırlanan kenarlar) ve boncuklu (vücuda eklenen kaburgalar) dikey ezilme mukavemetini arttırmak için.
Çift Dikiş: Alt uç ve üst koni, çift dikiş işlemi kullanılarak gövdeye mekanik olarak kilitlenir, sızdırmaz bir mahfaza oluşturmak için bileşik astarın sıkıştırılması.
100% Çevrimiçi Pnömatik Sızıntı Testi
Kaliteyi şansa bırakmıyoruz. Montaj hattından çıkan her kutu bir otomatik hava basıncı test cihazı. Makine, kutuya hava enjekte eder ve belirli bir süre boyunca en ufak bir basınç düşüşünü bile izler.. Mikroskobik bir iğne deliği veya zayıf bir dikiş basınç kaybına neden oluyorsa, sistem üniteyi otomatik olarak reddeder. Bu şunları sağlar: 100% Size gönderilen kutuların yapısal bütünlüğü doğrulandı.
Su Banyosu Doğrulaması
Hava test cihazlarımızın doğruluğunu doğrulamak ve kaynak mukavemetini sağlamak için, düzenli olarak çevrimdışı performans sergiliyoruz Su Banyosu Daldırma Testleri. Üretim hattından rastgele numuneler alınır, suya batırılmış, ve standart çalışma seviyelerinin önemli ölçüde ötesinde basınç altında. Bu yıkıcı test yöntemi aşırı koşulları simüle eder, Kutularımızın taşıma stresi altında bile güvenilir performans göstermesini sağlamak, sıcaklık değişiklikleri, ve uzun süreli depolama.

Paketleme ve Lojistik Hazırlığı
Son adım yarattığımız kaliteyi korumak. Bitmiş kutular, hijyeni korumak ve göçükleri önlemek için robot kollar kullanılarak otomatik olarak paletlere istiflenir.
Koruma: Ağır hizmet tipi katman pedleri kullanıyoruz, köşe muhafızları, ve yükü dengelemek için streç sargı.
Optimizasyon: Paletler, konteyner yükleme verimliliğini en üst düzeye çıkaracak şekilde hesaplanır, Kutuların dolum tesisinize bozulmamış durumda ulaşmasını sağlarken nakliye maliyetlerinden tasarruf etmenizi sağlar, hemen kullanıma hazır.
Hassasiyetin Omurgası
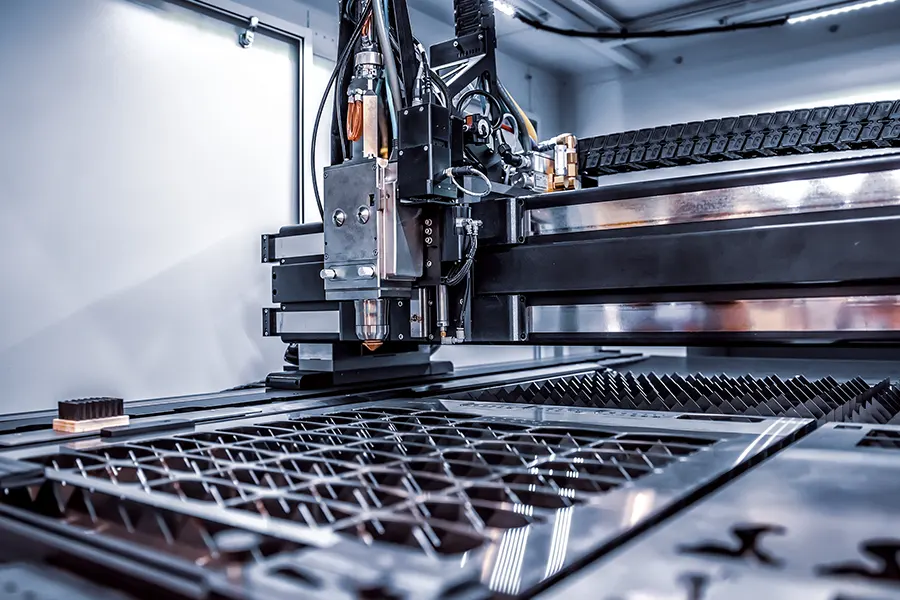
CNC Lazer Kesim Makinesi

Otomatik Üretim Hatları