 Русский
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
Как делают жестяные аэрозольные баллончики?
Процесс производства металлических банок
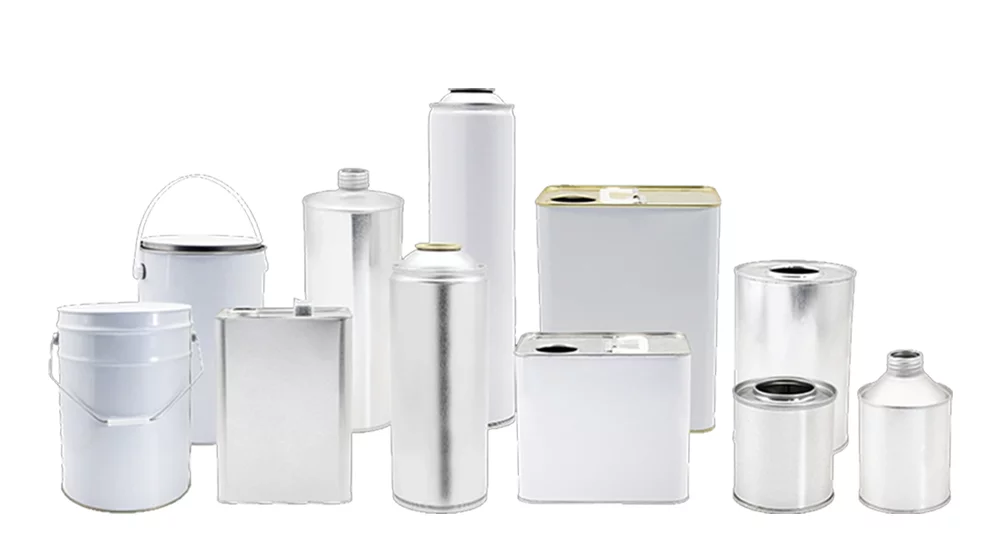
Добро пожаловать на нашу подробную страницу процесса производства металлических банок, где мы демонстрируем полный производственный процесс, лежащий в основе нашего широкого спектра высококачественных решений для металлической упаковки.. От традиционных жестяных аэрозольных баллончиков до алюминиевых аэрозольных флаконов., масляные банки, канистры с тормозной жидкостью, и различные промышленные и потребительские металлические контейнеры, каждый продукт производится посредством тщательно контролируемого, технологический процесс, рассчитанный на прочность, безопасность, и долговечность.
Подготовка сырья
Наш производственный процесс начинается с тщательной подготовки сырья.. Мы поставляем высококачественную жесть от известных поставщиков, чтобы обеспечить долговечность и целостность наших жестяных аэрозольных баллонов..
Обработка сырья


| Сырье | Размер | Плотность | Солидный контент | Выборочная проверка |
|---|---|---|---|---|
| Сталь | ✔ | ✔ | - | ✔ |
| Масло из белого фарфора. | - | ✔ | ✔ | ✔ |
| Герметик | - | ✔ | ✔ | ✔ |
| Пластиковые ручки | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Резка рулонов (Большие листы)
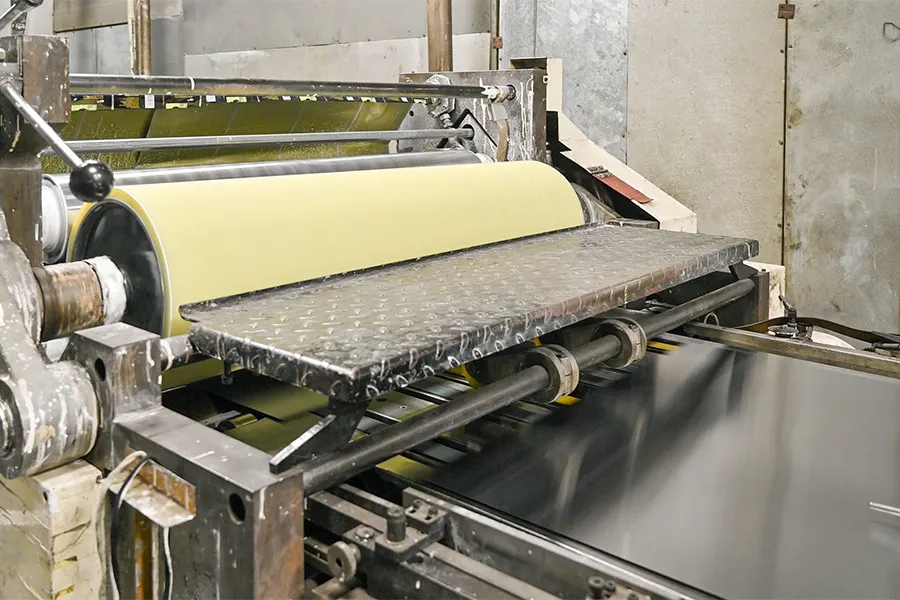
Рулоны стали затем разрезаются на большие листы белой жести с помощью высокоточных ножниц.. Наши автоматизированные линии гарантируют одинаковые размеры., края с низкими заусенцами, и отличная плоскостность. Оптимизация этого этапа сводит к минимуму отходы и максимизирует использование материала., способствует повышению экономической эффективности производства OEM-аэрозольных баллонов в больших объемах.
Точные размеры листа также обеспечивают безупречную регистрацию печати и равномерное формирование заготовки корпуса на более поздних этапах процесса..
Печать
Большие листы белой жести печатаются с использованием современного многоцветного офсетного печатного оборудования.. Наносим защитные покрытия, фирменное оформление бренда, инструкции по безопасности, и информация о продукте с четкостью высокой четкости. Точность цветопередачи поддерживается благодаря цифровым системам цветокоррекции и строгим процессам контроля чернил..
Каждый лист может быть покрыт несколькими слоями лака., покрытия против царапин, или коррозионностойкая отделка в зависимости от требований применения. Это гарантирует, что готовый аэрозоль выдержит суровые условия логистики., химическое воздействие, и длительное хранение на полках без выцветания и отслаивания, что критически важно для розничной упаковки премиум-класса..
Горизонтальная резка (Нарезка листов)
После печати, большие листы горизонтально разрезаются на более мелкие части, соответствующие диаметру аэрозольных баллонов.. Прецизионная нарезка обеспечивает постоянство размеров, что напрямую влияет на процесс прокатки корпусов банок..
Этот шаг требует высокой точности, чтобы избежать смещения печати., неровные края, или деформация. Правильная горизонтальная резка необходима для сохранения безупречного внешнего вида и сокращения отходов материала при массовом производстве..
Вертикальная резка (Окончательные заготовки кузова)
Горизонтально нарезанные листы затем вертикально разрезаются на готовые заготовки корпуса.. Каждая заготовка проходит проверку качества на точность размеров., выравнивание печати, целостность покрытия, и гладкость.
Изготовление точных заготовок корпуса жизненно важно для стабильных сварочных характеристик и равномерной толщины корпуса банки.. Правильно подготовленные заготовки помогают нам добиться однородной цилиндрической формы., прочные сварные швы, и профессиональный, чистые на вид аэрозольные баллончики, соответствующие мировым стандартам упаковки..
Сварка
Заготовки корпусов прокатываются и свариваются в идеально цилиндрические корпуса банок с использованием технологии высокоскоростной электросварки сопротивлением.. Затем сварной шов армируется., очищенный, и покрыты для повышения коррозионной стойкости и воздухонепроницаемости..
Это один из наиболее важных этапов производства аэрозольных баллонов, поскольку прочность сварного шва напрямую влияет на способность баллона выдерживать высокое внутреннее давление.. Наши современные сварочные линии гарантируют, что каждая банка соответствует строгим международным стандартам безопасности., предотвращение утечек и деформации во время наполнения, транспорт, и хранение.
Производство куполов и компонентов
Мы производим все основные компоненты, включая купола., днища, и различные аксессуары — на месте с использованием высокоточных штамповочных машин.. Это позволяет полностью контролировать качество, толщина, устойчивость к давлению, и точность размеров.
Каждый компонент спроектирован так, чтобы выдерживать высокое давление и обеспечивать надежную структурную поддержку различных видов топлива.. Собственное производство также обеспечивает быструю доставку., стабильное снабжение, и полностью настраиваемые решения для брендинга, OEM-заказы, и аэрозольные баллончики специального назначения.
Штамповка и окончательная сборка
Корпус банки, купол, и дно собираются с помощью автоматизированной штамповки., вьющийся, и закаточные машины. На этом этапе, все части прочно соединены между собой, что обеспечивает полную герметичность., устойчивая к давлению конструкция.
Наши сборочные линии контролируют каждое измерение — высоту., диаметр, точность завитка, и прочность шва — чтобы гарантировать высокую совместимость с линиями розлива, используемыми в косметике., Домохозяйственная уборка, уход за автомобилем, и промышленные применения. Результатом является прочный и стабильный контейнер, готовый к интенсивному тестированию..
Автоматизированное испытание давлением (Проверка линейного давления)
Каждый аэрозольный баллон сначала проходит через автоматизированная линейная система испытаний под давлением, что является одним из наиболее важных шагов в обеспечении безопасности и производительности. Машина применяет контролируемое внутреннее давление к каждой банке, чтобы оценить ее прочность., стабильность шва, и устойчивость к деформации.
Эта высокоскоростная испытательная линия выявляет любые банки, у которых могут быть потенциальные проблемы, например слабые сварные швы., деформация формы, или непостоянная толщина металла. Автоматизированное оборудование обеспечивает 100% инспекционное покрытие, уменьшает человеческую ошибку, и гарантирует, что только конструктивно здоровые банки будут продвигаться в производственном процессе..
Банки, которые проходить линейный тест под давлением продолжить упаковку.
Банки, которые не полностью соответствуют критерии давления автоматически отклоняются и передаются на этап ручной проверки для дальнейшей проверки.
Ручное тестирование в водяной бане (Вторичная проверка утечек)
Любая банка, помеченная системой испытания под давлением, отправляется в нашу обученную команду контроля качества для ручное испытание на герметичность водяной бани. Во время этого процесса, банка погружается в резервуар с водой под действием внутреннего давления. Инспекторы внимательно наблюдают за пузырьками, которые указывают на небольшие утечки или микродефекты.
Эта вторичная ручная проверка гарантирует, что пограничные единицы будут тщательно проверены перед утилизацией или переработкой.. Это также гарантирует, что на рынок не попадут дефектные банки..
Наши испытания в водяной бане соответствуют строгим протоколам контроля качества и международным стандартам безопасности аэрозольной упаковки., обеспечение полной надежности конечного продукта.
Упаковка (Картонная упаковка и паллетирование)
Одобренные банки упаковываются в прочные экспортные коробки и укладываются на поддоны с использованием оптимизированных схем штабелирования, чтобы предотвратить деформацию во время транспортировки.. Упаковка может быть настроена в соответствии с требованиями клиента, включая фирменную печать, армированные картонные коробки, или защитные внутренние слои для экспорта на большие расстояния.
Мы гарантируем стабильность каждого поддона, влагозащищенный, и соответствует международным стандартам логистики для обеспечения надежной доставки по всему миру..
Подготовка сырья
Наш производственный процесс начинается с тщательной подготовки сырья.. Мы поставляем высококачественную жесть от известных поставщиков, чтобы обеспечить долговечность и целостность наших жестяных аэрозольных баллонов..
Обработка сырья
Процесс производства начинается с тщательного отбора и подготовки высококачественных алюминиевых слитков.. Мы поставляем только сертифицированные алюминиевые материалы со стабильным химическим составом и отличными механическими свойствами., обеспечение стабильной производительности на протяжении всего производственного цикла. Каждая входящая партия проверяется на чистоту., плотность, твердость, и однородность зерна, чтобы избежать внутренних дефектов, которые могут позже повлиять на экструзию или устойчивость к давлению.. Начиная с превосходного сырья, мы гарантируем, что каждая производимая нами банка соответствует международным стандартам долговечности, устойчивость к коррозии, и надежность при использовании аэрозолей под высоким давлением.
Ударная экструзия – формирование корпуса банки
Алюминиевую заготовку помещают в высокоскоростной ударный экструзионный пресс., где огромная сила применяется за один удар. В результате этого процесса заготовка растягивается в бесшовный цилиндрический корпус без каких-либо сварок или соединений.. Бесшовная конструкция — одно из главных преимуществ алюминиевых аэрозольных баллонов., обеспечивает исключительную устойчивость к давлению и предотвращает утечки при высоком внутреннем давлении. Экструзионный пресс контролирует толщину стенок, высота, стабильность размеров и исключительная точность. Каждый ход обеспечивает равномерное распределение материала в банке., приводит к постоянному весу, отличная механическая прочность, и идеально гладкая внутренняя и внешняя поверхность, готовая к дальнейшей обработке..
Точная обрезка
После экструзии, корпус банки немного выше окончательного необходимого размера. Прецизионный торцовочный станок обрезает верхний край, чтобы добиться точной формы., одинаковая высота по всей партии. Это обеспечивает совместимость с последующими процессами, такими как сужение, покрытие, и печать. Точная обрезка также удаляет любые неровные или грубые края, образовавшиеся во время экструзии.. Автоматические датчики непрерывно контролируют каждую банку, чтобы обеспечить строгие допуски по высоте., обеспечение идеальной стабильности при крупносерийном производстве и безупречной работы на автоматических линиях розлива..
Полировка поверхности и механическое сглаживание
Обрезанные банки подвергаются механической полировке для доработки внешней поверхности и удаления микроскопических неровностей.. Этот шаг улучшает эстетичный внешний вид и имеет решающее значение для достижения оптимальной адгезии наружных покрытий и печатных красок.. В наших системах полировки используется сочетание абразивных методов и ротационной щетки для получения очень гладкой поверхности., равномерная отделка. Полированные поверхности не только улучшают презентацию бренда, но и снижают риск появления дефектов покрытия, таких как точечные отверстия., полосы, или шелушение при длительном хранении.
Многоэтапная мойка и обезжиривание
Чтобы обеспечить идеальную чистоту, банки проходят через полностью автоматизированную многоступенчатую систему мойки. Эта система включает предварительную промывку., химическое обезжиривание, ультразвуковая очистка, промывка горячей водой, и промывка деионизированной водой. Эти шаги исключают использование смазочных материалов., металлические остатки, мелкие частицы, и примеси, оставшиеся в результате процессов экструзии и полировки.. Чистые банки необходимы для адгезии и эффективности внутренних покрытий и наружных красок.. Любые следы загрязнения могут привести к химическим реакциям с продуктом или вызвать дефекты конечного внешнего вида.. После стирки, банки сушат в духовке с горячим воздухом, чтобы не оставалось влаги.
Внутреннее покрытие – защитный пищевой или химически стойкий лак.
Каждая банка получает внутреннее покрытие., равномерно распыляется с помощью полностью автоматизированных вращающихся пистолетов, обеспечивающих полное покрытие даже в самых глубоких областях цилиндра.. Это покрытие служит барьером между алюминиевым материалом и содержимым продукта., предотвращение коррозии, обесцвечивание, или нежелательные химические реакции. Доступны различные формулы в зависимости от требований заказчика., например, пищевая эпоксидная смола, БФА-ИН (не-BPA) покрытия, или высокостойкие лаки для агрессивных химикатов. После применения, банки с покрытием поступают в печь для отверждения, где лак запекается при высокой температуре, образуя прочную, гладкий, и долговечный защитный слой. Для обеспечения целостности покрытия проводятся строгие испытания толщины и проверки адгезии..
Базовое покрытие / Применение праймера
Прежде чем можно будет применить высококачественную печать, каждая банка покрыта базовым грунтом. Грунтовка выравнивает внешнюю поверхность., усиливает яркость цвета, и улучшает адгезию чернил. Покрытие должно быть очень равномерным, чтобы печатный дизайн выглядел четким и последовательным.. Наши системы грунтовки позволяют выбирать цвета по индивидуальному заказу., включая белый, металлический, матовый, и глянцевые базовые слои, в зависимости от требований бренда клиента. После применения, банки проходят через сушильную печь, чтобы гарантировать, что грунтовка застынет и превратится в стабильный и устойчивый к царапинам базовый слой..
Многоцветная печать высокой четкости
Использование современных многокрасочных машин для сухой офсетной печати., дизайн вашего бренда переносится на банку с исключительной четкостью и точностью. Эти машины поддерживают сложные шаблоны, градиенты, мелкий текст, и подробные логотипы, обеспечение стабильного качества даже при высоких скоростях производства. Каждый слой чернил тщательно выравнивается, чтобы предотвратить перекрытие или искажение цветов.. Наши печатные линии используют высококачественные, Устойчивые к УФ-излучению чернила, сохраняющие стабильность цвета при хранении., транспорт, и обработка конечных пользователей. После печати, банки проходят еще один процесс отверждения, чтобы навсегда зафиксировать произведение искусства..
Лаковое покрытие – защитный блеск или матовая отделка
На отпечатанную поверхность наносится финальный лак, чтобы защитить произведение искусства от истирания., угасание, и воздействие окружающей среды. Это верхнее покрытие может быть глянцевым или матовым в зависимости от предпочтений бренда.. Лак создает гладкую поверхность., защитный барьер, повышающий долговечность во время наполнения, транспорт, и потребительское использование. Это также помогает сохранить превосходный внешний вид даже после длительного хранения.. После нанесения лака, банка проходит финальный цикл отверждения для обеспечения долгосрочной стабильности..
Формирование горловины и горловины – прецизионное формование для совместимости с клапанами
На этом решающем этапе, верхняя часть баллона постепенно формируется с помощью нескольких горловинных колец для достижения конечного диаметра горловины, необходимого для аэрозольных клапанов.. Процесс образования шейки обеспечивает идеальную совместимость с распылительными клапанами., приводы, и шапки. Несколько шагов гарантируют плавные переходы, предотвращение трещин и поддержание характеристик давления. Здесь важна точность размеров., поскольку даже незначительные отклонения могут повлиять на качество уплотнения или эффективность линии розлива.. Каждая банка также подвергается визуальному и механическому контролю, чтобы гарантировать безупречное формирование горлышка..
Окончательная проверка и упаковка
Перед упаковкой, все банки проходят автоматизированные системы проверки на предмет выявления любых деформаций., неровности покрытия, дефекты шейки, или смещение печати. Банки, прошедшие проверку, учитываются., сложенный, и упакованы в защитные коробки или на поддонах в соответствии с требованиями к транспортировке.. Наши методы упаковки сводят к минимуму риск появления царапин., вмятины, и загрязнение при хранении и международной транспортировке. Этикетки, номера партий, и даты производства добавляются, чтобы обеспечить полную отслеживаемость и гарантию качества для каждой поставки..
Подготовка сырья
Наш производственный процесс начинается с тщательной подготовки сырья.. Мы поставляем высококачественную жесть от известных поставщиков, чтобы обеспечить долговечность и целостность наших жестяных аэрозольных баллонов..
Подготовка и проверка материалов
Основа надежной банки – качественный металл.. Мы получаем сырье исключительно от сталелитейных заводов мирового класса.. До начала производства, каждая партия белой жести проходит комплексную проверку в нашей лаборатории. Мы проверяем характер (твердость), толщина оловянного покрытия, и обработка поверхности чтобы гарантировать, что материал устойчив к коррозии и достаточно прочен, чтобы выдерживать промышленное обращение.. На производство поступают только материалы, соответствующие нашим строгим спецификациям ISO..
| Сырье | Размер | Плотность | Солидный контент | Выборочная проверка |
|---|---|---|---|---|
| Сталь | ✔ | ✔ | - | ✔ |
| Масло из белого фарфора. | - | ✔ | ✔ | ✔ |
| Герметик | - | ✔ | ✔ | ✔ |
| Пластиковые ручки | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Резка рулонов и выравнивание натяжения
Сырье поступает в массивных рулонах.. Использование наших высокоскоростных автоматических линий размотки, прокатываем и режем сталь на листы определенных размеров. Крайне важно, этот процесс включает в себя выравнивание напряжения, что устраняет внутренние напряжения в металле для создания идеально ровных листов. Плоскостность имеет решающее значение для высокоскоростной печати и точной сварки на последующих этапах процесса.. Этот шаг гарантирует, что каждый лист попадет на линию печати без искривлений и искажений..
Печать на металле высокой четкости
Имидж вашего бренда зависит от качества печати. Мы используем самые современные УФ металлическая литография (офсетная печать) технология нанесения изображения непосредственно на плоские металлические листы.
Точность цвета: Мы используем компьютеризированную систему управления цветом, чтобы обеспечить строгое соблюдение стандартов Pantone или цветов вашего бренда..
Долговечность: После печати, листы проходят через высокотемпературные печи. Это затвердеет чернила и нанесет защитный лак., обеспечение устойчивости конструкции к царапинам, маслостойкий, и глянцевый (или матовый) выделиться на полке.
Прецизионная резка заготовок для тела
Как только чернила затвердеют, большие печатные листы подаются в наши прецизионные групповые продольно-резательные станки.. Машина разрезает листы на отдельные “заготовки для тела”— плоские прямоугольники, которые в конечном итоге сформируют цилиндр или прямоугольный корпус банки..
Этот этап требует предельной точности.. Мы поддерживаем допуски микронного уровня от ширины резки и убедитесь, что все кромки не имеют заусенцев.. Чистый, Прямой срез является обязательным условием безупречного сварного шва на этапе сборки..
Производство компонентов
Пока тела готовятся, параллельная производственная линия производит верхние конусы, нижние концы, и ручки.
Сверхмощная штамповка: Использование высокотоннажных прессов и многоступенчатых штампов., мы формируем жесткие компоненты, способные выдерживать вес без деформации.
Составная подкладка: Это важный шаг безопасности. Жидкий герметик (сложный) впрыскивается во внешнее кольцо крышек и днищ. После высыхания, это создает резиновую прокладку, которая обеспечивает герметик когда компонент позже прикрепляется к корпусу банки, предотвращение любой возможности утечки.
Автоматизированная сборка и сварка
Здесь детали становятся готовым продуктом.. Наша полностью автоматизированная сборочная линия выполняет три важнейших действия.:
Округление & Сварка: Заготовки корпуса раскатываются по форме и свариваются с помощью Технология сварки медной проволоки. Это создает шов, который прочнее самого металла.. Мы также наносим порошковое покрытие на боковые полосы сварного шва для предотвращения ржавчины..
отбортовка & Бисероплетение: Корпус фланцевый (подготовленные края для крышки) и бисером (ребра добавлены к телу) для увеличения прочности на вертикальное раздавливание.
Двойной шов: Нижний конец и верхний конус механически фиксируются на корпусе с помощью процесса двойного шва., сжатие составного вкладыша для создания герметичного корпуса.
100% Онлайн-тестирование пневматических утечек
Мы не оставляем качество на волю случая. Каждая банка, сходящая с конвейера, проходит через автоматический тестер давления воздуха. Машина нагнетает воздух в банку и отслеживает даже малейшее падение давления в течение заданного периода.. Если микроскопическое отверстие или слабый шов вызывают потерю давления, система автоматически отклоняет объект. Это гарантирует, что 100% из отправленных вам банок проверены на структурную целостность.
Проверка водяной бани
Для проверки точности наших тестеров воздуха и обеспечения прочности сварного шва., мы проводим регулярные оффлайн Испытания на погружение в водяную баню. Случайные образцы берутся с производственной линии, погружен в воду, и находится под давлением, значительно превышающим стандартные рабочие уровни. Этот разрушительный метод испытаний имитирует экстремальные условия., обеспечение надежной работы наших банок даже в условиях транспортировки, изменения температуры, и длительного хранения.

Подготовка упаковки и логистики
Последний шаг — сохранение качества, которое мы создали.. Готовые банки автоматически укладываются на поддоны с помощью роботизированных манипуляторов для поддержания гигиены и предотвращения вмятин..
Защита: Мы используем сверхпрочные прокладки, угловые защитники, и стрейч-пленка для стабилизации груза.
Оптимизация: Поддоны рассчитаны таким образом, чтобы максимизировать эффективность загрузки контейнеров., экономия затрат на транспортировку и обеспечение доставки банок на ваш завод по розливу в первозданном состоянии., готов к немедленному использованию.
Основа точности
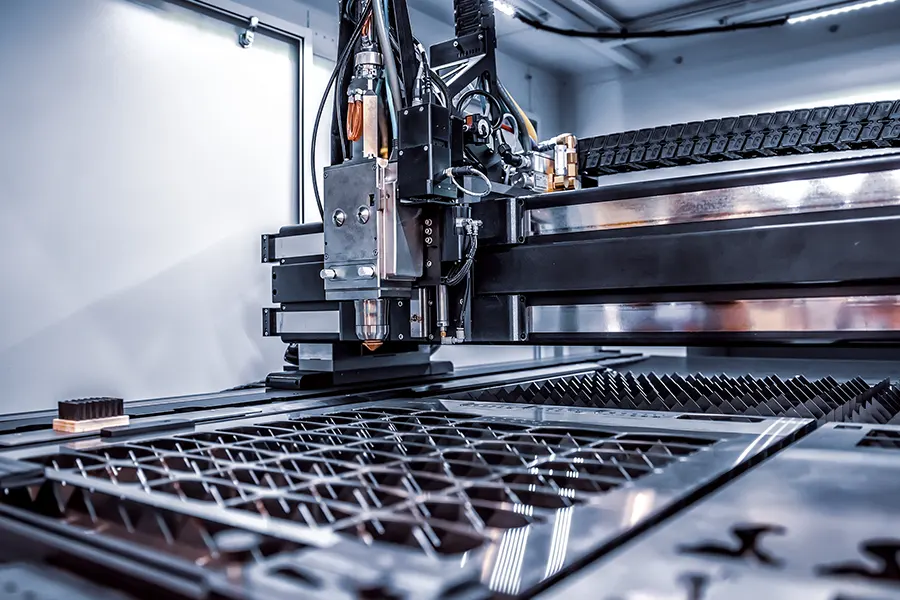
Станок для лазерной резки с ЧПУ

Автоматические производственные линии