 Polski
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
Jak powstają puszki z aerozolu cyny?
Proces produkcji puszek metalowych
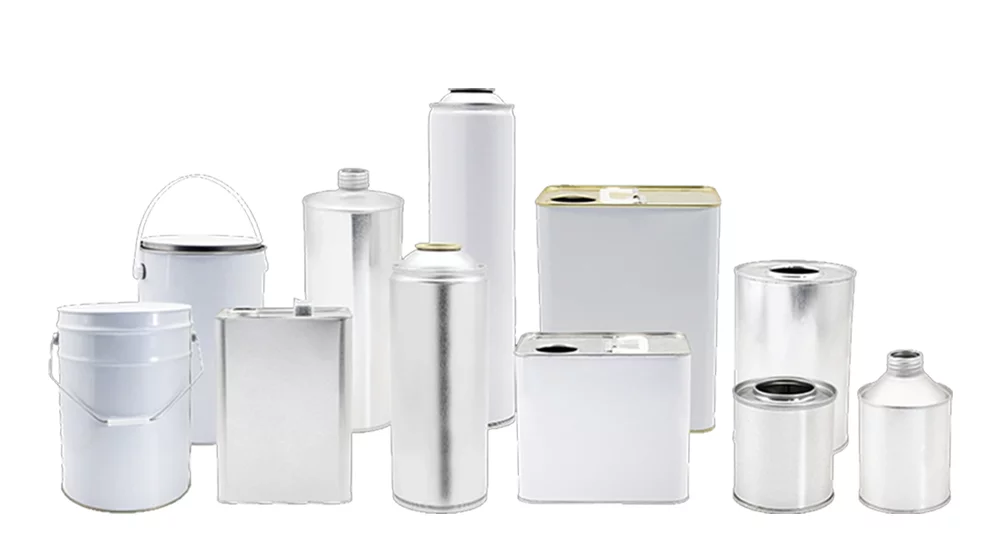
Witamy na naszej obszernej stronie poświęconej procesowi produkcji puszek metalowych, gdzie prezentujemy pełny przepływ pracy związany z naszą szeroką gamą wysokiej jakości rozwiązań w zakresie opakowań metalowych. Od tradycyjnych puszek aerozolowych z blachy białej po aluminiowe butelki aerozolowe, puszki olejowe, puszki z płynem hamulcowym, oraz różne metalowe pojemniki przemysłowe i konsumenckie, każdy produkt jest wytwarzany w sposób ściśle kontrolowany, proces oparty na technologii, zaprojektowany z myślą o wytrzymałości, bezpieczeństwo, i trwałość.
Przygotowanie surowców
Nasz proces produkcyjny zaczyna się od drobiazgowego przygotowania surowca. Pozyskujemy wysokiej jakości płyta cyny z dobrze znanych materiałów eksploatacyjnych, aby zapewnić trwałość i integralność naszych puszek aerozolowych cyny.
Obsługa surowców


| Surowce | Rozmiar | Gęstość | Solidna zawartość | Kontrola punktowa |
|---|---|---|---|---|
| Stal | ✔ | ✔ | - | ✔ |
| Biały olej porcelanowy | - | ✔ | ✔ | ✔ |
| Uszczelniacz | - | ✔ | ✔ | ✔ |
| Plastikowe uchwyty | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Cięcie cewek (Duże arkusze)
Zwoje stali są następnie cięte na duże arkusze blachy białej za pomocą precyzyjnych nożyc. Nasze zautomatyzowane linie gwarantują jednolite wymiary, niskie krawędzie zadziorów, i doskonała płaskość. Optymalizacja tego etapu minimalizuje odpady i maksymalizuje wykorzystanie materiału, przyczyniając się do efektywności kosztowej produkcji puszek aerozolowych OEM na dużą skalę.
Dokładne wymiary arkuszy zapewniają również bezbłędną rejestrację druku i spójne formowanie półfabrykatu w dalszej części procesu.
Druk
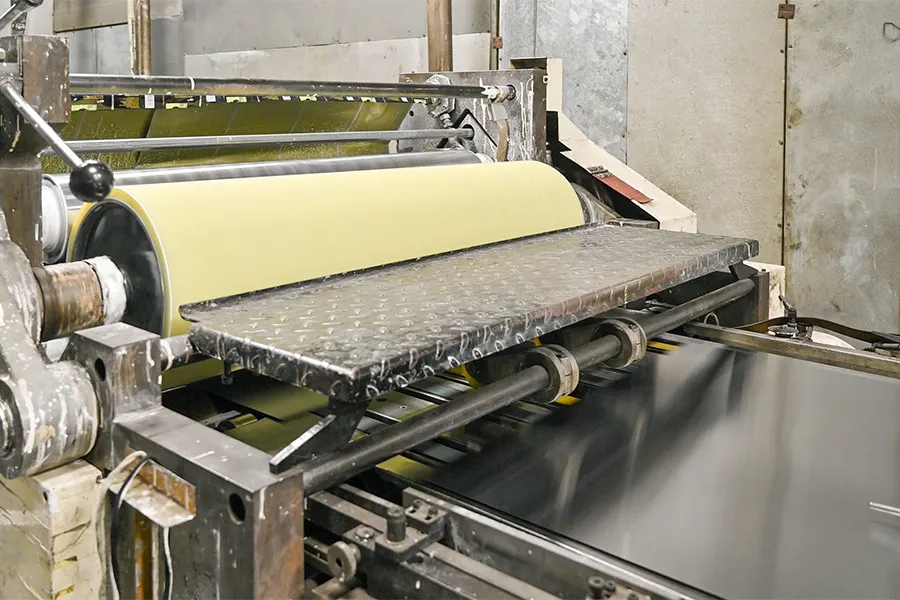
Duże arkusze blachy białej są drukowane przy użyciu zaawansowanego, wielokolorowego sprzętu do druku offsetowego. Stosujemy powłoki ochronne, grafika marki, instrukcje bezpieczeństwa, i informacje o produkcie w wysokiej rozdzielczości. Dokładność kolorów jest utrzymywana dzięki cyfrowym systemom korekcji kolorów i rygorystycznym procesom kontroli atramentu.
Każdy arkusz może otrzymać kilka warstw lakieru, powłoki zapobiegające zarysowaniom, lub wykończenia odporne na korozję, w zależności od wymagań zastosowania. Dzięki temu ostateczna puszka aerozolowa wytrzyma trudne warunki logistyczne, narażenie chemiczne, i długotrwałe przechowywanie na półkach bez blaknięcia i łuszczenia się – co ma kluczowe znaczenie w przypadku opakowań detalicznych premium.
Cięcie poziome (Cięcie arkusza)
Po wydrukowaniu, duże arkusze są poziomo cięte na mniejsze kawałki dostosowane do różnych średnic puszek aerozolowych. Precyzyjne krojenie zapewnia spójne wymiary, które bezpośrednio wpływają na proces zwijania korpusu puszki.
Ten krok wymaga dużej dokładności, aby uniknąć nieprawidłowego wyrównania druku, nierówne krawędzie, lub deformacja. Prawidłowe cięcie poziome jest niezbędne dla utrzymania jednolitego wyglądu i ograniczenia strat materiału w produkcji masowej.
Cięcie pionowe (Końcowe blankiety korpusu)
Poziomo pokrojone arkusze są następnie cięte pionowo na końcowe półfabrykaty korpusu. Każdy półfabrykat przechodzi kontrolę jakości pod kątem dokładności wymiarowej, wyrównanie druku, integralność powłoki, i gładkość.
Wytwarzanie dokładnych półfabrykatów korpusów ma kluczowe znaczenie dla stabilnej wydajności spawania i jednolitej grubości korpusu puszki. Odpowiednio przygotowane wykroje pozwalają uzyskać spójne, cylindryczne kształty, mocne szwy spawalnicze, i profesjonalny, czysto wyglądające puszki aerozolowe, które spełniają światowe standardy pakowania.
Spawalniczy
Półfabrykaty korpusów są walcowane i spawane w idealnie cylindryczne korpusy puszek przy użyciu technologii szybkiego zgrzewania elektrycznego oporowego. Następnie wzmacnia się szew spawalniczy, wyczyszczony, i powlekane w celu zwiększenia odporności na korozję i szczelności.
Jest to jeden z najważniejszych etapów produkcji puszek aerozolowych, ponieważ wytrzymałość spoiny bezpośrednio wpływa na zdolność puszki do wytrzymywania wysokiego ciśnienia wewnętrznego.. Nasze zaawansowane linie spawalnicze zapewniają, że każda puszka spełnia rygorystyczne międzynarodowe standardy bezpieczeństwa, zapobiegając wyciekom i deformacjom podczas napełniania, transport, i przechowywanie.
Produkcja kopuł i komponentów
Produkujemy wszystkie niezbędne komponenty – w tym kopuły, statki, i różne akcesoria — samodzielnie, przy użyciu precyzyjnych maszyn do tłoczenia. Pozwala to na pełną kontrolę nad jakością, grubość, tolerancja ciśnienia, i dokładność wymiarowa.
Każdy element został zaprojektowany tak, aby wytrzymywał wysokie ciśnienie i zapewniał niezawodne wsparcie strukturalne dla różnych paliw. Własna produkcja zapewnia także szybką dostawę, stabilne dostawy, i w pełni konfigurowalne rozwiązania dla brandingu, Zamówienia OEM, oraz puszki aerozolowe specjalnego przeznaczenia.
Tłoczenie i montaż końcowy
Korpus puszki, kopuła, i spód są montowane przy użyciu automatycznego tłoczenia, wijący się, i maszyny do szycia. Na tym etapie, wszystkie części są trwale połączone, tworząc w pełni uszczelnione, konstrukcja odporna na ciśnienie.
Nasze linie montażowe kontrolują każdy wymiar – wysokość, średnica, precyzja loków, i wytrzymałość szwów – aby zagwarantować wysoką kompatybilność z liniami rozlewniczymi stosowanymi w kosmetykach, sprzątanie gospodarstw domowych, pielęgnacji samochodów, i zastosowania przemysłowe. Rezultatem jest mocny i spójny pojemnik gotowy do intensywnych testów.
Zautomatyzowane testy ciśnieniowe (Inline kontrola ciśnienia)
Każda puszka aerozolu najpierw przechodzi przez zautomatyzowany system testowania ciśnienia na linii, co jest jednym z najważniejszych kroków zapewniających bezpieczeństwo i wydajność. Maszyna przykłada kontrolowane ciśnienie wewnętrzne do każdej puszki, aby ocenić jej wytrzymałość, stabilność szwu, i odporność na odkształcenia.
Ta szybka linia testowa identyfikuje wszelkie puszki, w których mogą występować potencjalne problemy, takie jak słabe szwy spawalnicze, deformacja kształtu, lub nierównej grubości metalu. Zautomatyzowany sprzęt zapewnia 100% zasięg inspekcji, zmniejsza błąd ludzki, i gwarantuje, że w procesie produkcyjnym postępują wyłącznie puszki o solidnej konstrukcji.
Puszki tego przechodzić wbudowany test ciśnieniowy kontynuuj pakowanie.
Puszki tego nie do końca spełniają kryteria ciśnienia są automatycznie odrzucane i przekazywane do etapu ręcznej weryfikacji w celu dalszej kontroli.
Testowanie ręcznej kąpieli wodnej (Wtórna weryfikacja wycieku)
Każda puszka oznaczona w systemie kontroli ciśnieniowej jest wysyłana do naszego przeszkolonego zespołu kontroli jakości w celu sprawdzenia ręczne badanie szczelności w kąpieli wodnej. Podczas tego procesu, puszka jest zanurzona w zbiorniku z wodą pod ciśnieniem wewnętrznym. Inspektorzy uważnie obserwują, czy nie pojawiają się bąbelki, które wskazują na drobne nieszczelności lub mikrodefekty.
Ta dodatkowa ręczna kontrola zapewnia dokładne potwierdzenie jednostek granicznych przed utylizacją lub przeróbką. Gwarantuje także, że na rynek nie trafią żadne wadliwe puszki.
Nasze testy w kąpieli wodnej są zgodne ze ścisłymi protokołami kontroli jakości i międzynarodowymi normami bezpieczeństwa opakowań aerozolowych, zapewniając pełną niezawodność produktu końcowego.
Opakowanie (Pakowanie i paletyzacja w kartonach)
Zatwierdzone puszki są pakowane w mocne kartony eksportowe i układane na paletach przy użyciu zoptymalizowanych schematów układania, aby zapobiec deformacji podczas transportu. Opakowanie można dostosować do wymagań klienta, łącznie z nadrukiem marki, wzmocnione kartony, lub ochronne warstwy wewnętrzne do eksportu na duże odległości.
Dbamy o to, aby każda paleta była stabilna, zabezpieczone przed wilgocią, i zgodne z międzynarodowymi standardami logistycznymi, aby wspierać niezawodne dostawy globalne.
Przygotowanie surowców
Nasz proces produkcyjny zaczyna się od drobiazgowego przygotowania surowca. Pozyskujemy wysokiej jakości płyta cyny z dobrze znanych materiałów eksploatacyjnych, aby zapewnić trwałość i integralność naszych puszek aerozolowych cyny.
Obsługa surowców
Proces produkcyjny rozpoczyna się od starannego wyboru i przygotowania wysokiej jakości wlewków aluminiowych. Pozyskujemy wyłącznie certyfikowane materiały aluminiowe o stabilnym składzie chemicznym i doskonałych właściwościach mechanicznych, zapewniając stałą wydajność w całym cyklu produkcyjnym. Każda przychodząca partia jest sprawdzana pod kątem czystości, gęstość, twardość, i jednorodność ziarna, aby uniknąć defektów wewnętrznych, które mogą później wpływać na wytłaczanie lub odporność na ciśnienie. Zaczynając od najwyższej jakości surowca, gwarantujemy, że każda wyprodukowana przez nas puszka spełnia międzynarodowe standardy trwałości, Odporność na korozję, i niezawodność w zastosowaniach związanych z aerozolami pod wysokim ciśnieniem.
Wytłaczanie udarowe – formowanie korpusu puszki
Kawałek aluminium umieszcza się w wysokoobrotowej prasie do wytłaczania udarowego, gdzie w jednym pociągnięciu przykładana jest ogromna siła. Proces ten rozciąga bryłę w jednolity cylindryczny korpus puszki, bez żadnych spawów i połączeń. Bezszwowa konstrukcja to jedna z głównych zalet aluminiowych puszek aerozolowych, oferując wyjątkową tolerancję ciśnienia i zapobiegając wyciekom przy wysokich ciśnieniach wewnętrznych. Prasa do wytłaczania kontroluje grubość ścianki, wysokość, i stabilność wymiarową z niezwykłą precyzją. Każdy skok zapewnia równomierne rozłożenie materiału w puszce, co skutkuje stałą wagą, doskonała wytrzymałość mechaniczna, oraz idealnie gładką powierzchnię wewnętrzną i zewnętrzną gotową do dalszej obróbki.
Precyzyjne przycinanie
Po wytłaczaniu, korpus puszki jest nieco wyższy niż ostateczny wymagany rozmiar. Precyzyjna maszyna do przycinania przycina górną krawędź, aby uzyskać dokładność, jednakowa wysokość w całej partii. Zapewnia to zgodność z dalszymi procesami, takimi jak przewężanie, powłoka, i drukowanie. Dokładne przycięcie usuwa również wszelkie nierówne i szorstkie krawędzie powstałe podczas wytłaczania. Ciągłe, zautomatyzowane czujniki monitorują każdą puszkę, aby zachować ścisłe tolerancje wysokości, zapewniając idealną konsystencję w przypadku produkcji wielkoseryjnej i bezbłędną wydajność na zautomatyzowanych liniach rozlewniczych.
Polerowanie powierzchni i wygładzanie mechaniczne
Przycięte puszki poddawane są mechanicznemu polerowaniu w celu udoskonalenia zewnętrznej powierzchni i usunięcia mikroskopijnych nierówności. Ten krok poprawia estetykę wyglądu i ma kluczowe znaczenie dla uzyskania optymalnej przyczepności powłok zewnętrznych i farb drukarskich. Nasze systemy polerskie wykorzystują kombinację technik ściernych i szczotkowania rotacyjnego, aby uzyskać bardzo gładką powierzchnię, jednolite wykończenie. Polerowane powierzchnie nie tylko poprawiają prezentację marki, ale także zmniejszają ryzyko powstania defektów powłoki, takich jak porów, pasemko, lub łuszczenie się podczas długotrwałego przechowywania.
Wieloetapowe mycie i odtłuszczanie
Aby zapewnić idealną czystość, puszki przechodzą przez w pełni zautomatyzowany, wielostopniowy system mycia. System ten obejmuje mycie wstępne, odtłuszczanie chemiczne, czyszczenie ultradźwiękowe, płukanie gorącą wodą, i płukanie wodą dejonizowaną. Te kroki eliminują smary, pozostałości metali, drobne cząstki, oraz zanieczyszczenia pozostałe po procesach wytłaczania i polerowania. Czyste puszki są niezbędne dla przyczepności i skuteczności powłok wewnętrznych i farb zewnętrznych. Wszelkie ślady zanieczyszczeń mogą doprowadzić do reakcji chemicznych z produktem lub spowodować wady w jego ostatecznym wyglądzie. Po umyciu, puszki suszy się w piecu z gorącym powietrzem, aby nie pozostała wilgoć.
Powłoka wewnętrzna – lakier ochronny dopuszczony do kontaktu z żywnością lub odporny na chemikalia
Każda puszka posiada wewnętrzną powłokę, równomiernie rozpylany za pomocą w pełni zautomatyzowanych pistoletów obrotowych, które zapewniają całkowite pokrycie nawet najgłębszych obszarów cylindra. Powłoka ta służy jako bariera pomiędzy materiałem aluminiowym a zawartością produktu, zapobiegając korozji, odbarwienie, lub niepożądane reakcje chemiczne. Dostępne są różne formuły w zależności od wymagań klienta, takie jak żywica epoksydowa przeznaczona do kontaktu z żywnością, BPA-IN (nie zawiera BPA) powłoki, lub lakiery o wysokiej odporności na agresywne chemikalia. Po zastosowaniu, powlekane puszki trafiają do pieca do utwardzania, gdzie lakier jest wypalany w wysokiej temperaturze, aż do uzyskania mocnej powłoki, gładki, i długotrwałą warstwę ochronną. Aby zagwarantować integralność powłoki, przeprowadza się rygorystyczne testy grubości i kontrolę przyczepności.
Płaszcz bazowy / Aplikacja podkładu
Przed zastosowaniem druku wysokiej jakości, każda puszka jest pokryta podkładem bazowym. Podkład ten wygładza powierzchnię zewnętrzną, zwiększa intensywność kolorów, i poprawia przyczepność atramentu. Powłoka musi być wyjątkowo równa, aby wydrukowany wzór wyglądał ostro i spójnie. Nasze systemy podkładów umożliwiają niestandardowe kolory, w tym biały, metaliczny, Mat, i błyszczące warstwy bazowe, w zależności od wymagań marki klienta. Po aplikacji, puszki przechodzą przez suszarkę, aby zapewnić utwardzenie podkładu w stabilną i odporną na zarysowania warstwę bazową.
Druk wielokolorowy w wysokiej rozdzielczości
Korzystanie z zaawansowanych wielokolorowych maszyn drukarskich sucho-offsetowych, projekt Twojej marki zostaje przeniesiony na puszkę z wyjątkową przejrzystością i precyzją. Maszyny te obsługują złożone wzory, gradienty, fajny tekst, i szczegółowe logo, zapewniając stałą jakość nawet przy dużych prędkościach produkcyjnych. Każda warstwa atramentu jest starannie wyrównana, aby zapobiec nakładaniu się kolorów lub zniekształceniom. Nasze linie drukarskie charakteryzują się wysoką jakością, Atramenty odporne na promieniowanie UV, zachowujące stabilność koloru podczas przechowywania, transport, i obsługę użytkownika końcowego. Po wydrukowaniu, puszki przechodzą kolejny proces utwardzania, aby trwale zamknąć grafikę.
Powłoka lakiernicza – połysk ochronny lub wykończenie matowe
Na zadrukowaną powierzchnię nakładany jest końcowy werniks, który zabezpiecza grafikę przed ścieraniem, zblakły, i narażenie środowiska. Warstwa nawierzchniowa może być błyszcząca lub matowa, w zależności od preferencji marki. Lakier tworzy gładką powierzchnię, bariera ochronna zwiększająca trwałość podczas napełniania, transport, i użytku konsumenckiego. Pomaga także zachować doskonały wygląd nawet po dłuższym okresie przechowywania. Po nałożeniu lakieru, puszka przechodzi końcowy cykl utwardzania, aby zapewnić długoterminową stabilność.
Formowanie szyjki i jamy ustnej – precyzyjne kształtowanie zapewniające kompatybilność zastawki
Na tym kluczowym etapie, górna część puszki jest stopniowo kształtowana za pomocą wielu pierścieni przewężających, aby osiągnąć ostateczną średnicę otworu wymaganą dla zaworów aerozolowych. Proces przewężania zapewnia idealne dopasowanie do zaworów natryskowych, siłowniki, i czapki. Wiele kroków gwarantuje płynne przejścia, zapobieganie pęknięciom i utrzymywanie parametrów ciśnieniowych. Precyzja wymiarowa jest tutaj kluczowa, ponieważ nawet niewielkie odchylenia mogą mieć wpływ na skuteczność uszczelniania lub wydajność linii napełniającej. Każda puszka jest również sprawdzana wizualnie i mechanicznie, aby zapewnić nieskazitelne uformowanie szyjki.
Kontrola końcowa i pakowanie
Przed pakowaniem, wszystkie puszki przechodzą zautomatyzowane systemy kontroli w celu wykrycia wszelkich deformacji, nieprawidłowości w powłoce, defekty szyjkowe, lub nieprawidłowe wyrównanie druku. Puszki, które przejdą kontrolę, są liczone, ułożone w stos, i pakowane w kartony ochronne lub układane na paletach zgodnie z wymogami wysyłki. Nasze metody pakowania minimalizują ryzyko zarysowań, wgniecenia, oraz zanieczyszczenia podczas przechowywania i transportu międzynarodowego. Etykiety, numery partii, i daty produkcji są dodawane w celu zapewnienia pełnej identyfikowalności i zapewnienia jakości każdej przesyłki.
Przygotowanie surowców
Nasz proces produkcyjny zaczyna się od drobiazgowego przygotowania surowca. Pozyskujemy wysokiej jakości płyta cyny z dobrze znanych materiałów eksploatacyjnych, aby zapewnić trwałość i integralność naszych puszek aerozolowych cyny.
Przygotowanie i kontrola materiału
Podstawą niezawodnej puszki jest wysokiej jakości metal. Nasze surowce pozyskujemy wyłącznie ze światowej klasy hut stali. Przed rozpoczęciem produkcji, każda partia blachy białej przechodzi kompleksową kontrolę w naszym laboratorium. Weryfikujemy hartować (twardość), grubość powłoki cyny, I wykończenie powierzchni aby zapewnić, że materiał jest odporny na korozję i wystarczająco wytrzymały, aby wytrzymać manipulację przemysłową. Na halę produkcyjną trafiają wyłącznie materiały spełniające nasze rygorystyczne specyfikacje ISO.
| Surowce | Rozmiar | Gęstość | Solidna zawartość | Kontrola punktowa |
|---|---|---|---|---|
| Stal | ✔ | ✔ | - | ✔ |
| Biały olej porcelanowy | - | ✔ | ✔ | ✔ |
| Uszczelniacz | - | ✔ | ✔ | ✔ |
| Plastikowe uchwyty | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Cięcie cewek i wyrównywanie naprężenia
Surowiec przybywa w masywnych kręgach. Korzystanie z naszych szybkich, automatycznych linii odwijania, rozwijamy i tniemy stal na określone rozmiary arkuszy. Co najważniejsze, proces ten obejmuje wyrównanie napięcia, co eliminuje naprężenia wewnętrzne w metalu, tworząc idealnie płaskie arkusze. Płaskość ma kluczowe znaczenie dla szybkiego drukowania i precyzyjnego spawania na późniejszym etapie procesu. Ten krok gwarantuje, że każdy arkusz wejdzie na linię drukującą bez zakrzywień i zniekształceń.
Druk metalowy w wysokiej rozdzielczości
Wizerunek Twojej marki zależy od jakości druku. Korzystamy z najnowocześniejszych rozwiązań Litografia metaliczna UV (druk offsetowy) technologię nakładania grafiki bezpośrednio na płaskie arkusze blachy.
Dokładność kolorów: Korzystamy ze skomputeryzowanego systemu zarządzania kolorami, aby zapewnić ścisłe przestrzeganie standardów Pantone lub kolorów konkretnej marki.
Trwałość: Po wydrukowaniu, arkusze przechodzą przez piece wysokotemperaturowe. Utwardza to atrament i nakłada lakier ochronny, zapewniając, że konstrukcja będzie odporna na zarysowania, olejoodporny, i błyszczący (lub matowy) wyróżniać się na półce.
Precyzyjne cięcie pustego korpusu
Po utwardzeniu atramentu, duże zadrukowane arkusze są podawane do naszych precyzyjnych krajarek taśmowych. Maszyna tnie arkusze na pojedyncze kawałki “puste ciała”— płaskie prostokąty, które ostatecznie utworzą cylinder lub prostokątny korpus puszki.
Ten etap wymaga niezwykłej precyzji. Utrzymujemy tolerancje na poziomie mikrona na szerokość cięcia i sprawdź, czy wszystkie krawędzie są wolne od zadziorów. Czysty, proste cięcie jest warunkiem uzyskania nieskazitelnej spoiny na etapie montażu.
Produkcja komponentów
Podczas gdy ciała są przygotowywane, równoległa linia produkcyjna wytwarza górne szyszki, dolne końce, i uchwyty.
Tłoczenie o dużej wytrzymałości: Stosowanie pras wysokotonażowych i matryc wielostopniowych, tworzymy sztywne elementy zaprojektowane tak, aby wytrzymać ciężar bez odkształceń.
Podszewka złożona: Jest to kluczowy krok zapewniający bezpieczeństwo. Płynny uszczelniacz (mieszanina) jest wtryskiwany do zewnętrznego pierścienia wieczek i dna. Raz wysuszone, tworzy to gumową uszczelkę, która zapewnia hermetyczne uszczelnienie gdy element zostanie później przymocowany do korpusu puszki, zapobiegając wszelkim możliwościom wycieku.
Zautomatyzowany montaż i spawanie
W tym miejscu części stają się gotowym produktem. Nasza w pełni zautomatyzowana linia montażowa wykonuje trzy krytyczne działania:
Zaokrąglanie & Spawalniczy: Półfabrykaty korpusu są walcowane i spawane za pomocą Technologia spawania drutem miedzianym. Tworzy to szew mocniejszy niż sam metal. Na spoinę nakładamy również powłokę proszkową z bocznymi paskami, aby zapobiec rdzy.
Kołnierzowe & Frezowanie: Korpus jest kołnierzowy (krawędzie przygotowane pod pokrywę) i koralikami (żebra dodane do korpusu) w celu zwiększenia wytrzymałości na zgniatanie pionowe.
Podwójne szwy: Dolny koniec i górny stożek są mechanicznie mocowane do korpusu za pomocą procesu podwójnego zszywania, ściskanie złożonej wykładziny w celu utworzenia szczelnej obudowy.
100% Testowanie szczelności układu pneumatycznego online
Nie pozostawiamy jakości przypadkowi. Każda puszka schodząca z linii montażowej przechodzi przez automatyczny tester ciśnienia powietrza. Maszyna wtłacza powietrze do puszki i monitoruje je pod kątem nawet najmniejszego spadku ciśnienia w ustalonym czasie. Jeśli mikroskopijna dziurka lub słaby szew powoduje utratę ciśnienia, system automatycznie odrzuca jednostkę. To gwarantuje 100% puszek wysłanych do Ciebie zostało zweryfikowanych pod kątem integralności strukturalnej.
Weryfikacja kąpieli wodnej
Aby sprawdzić dokładność naszych testerów powietrza i zapewnić wytrzymałość spoiny, wykonujemy regularnie w trybie offline Testy zanurzeniowe w kąpieli wodnej. Z linii produkcyjnej pobierane są losowe próbki, zanurzony w wodzie, i pod ciśnieniem znacznie przekraczającym standardowe poziomy operacyjne. Ta metoda badań niszczących symuluje ekstremalne warunki, pewność, że nasze puszki będą działać niezawodnie nawet pod obciążeniem związanym z transportem, zmiany temperatury, i długoterminowe przechowywanie.

Przygotowanie do pakowania i logistyki
Ostatnim krokiem jest zachowanie jakości, którą stworzyliśmy. Gotowe puszki są automatycznie układane na paletach za pomocą ramion robotycznych, aby zachować higienę i zapobiec wgnieceniom.
Ochrona: Stosujemy wytrzymałe podkładki warstwowe, strażnicy narożni, oraz folię stretch stabilizującą ładunek.
Optymalizacja: Palety są obliczane tak, aby zmaksymalizować efektywność załadunku kontenerów, oszczędzasz koszty transportu, mając jednocześnie pewność, że puszki dotrą do Twojego zakładu rozlewniczego w nieskazitelnym stanie, gotowy do natychmiastowego użycia.
Kręgosłup precyzji
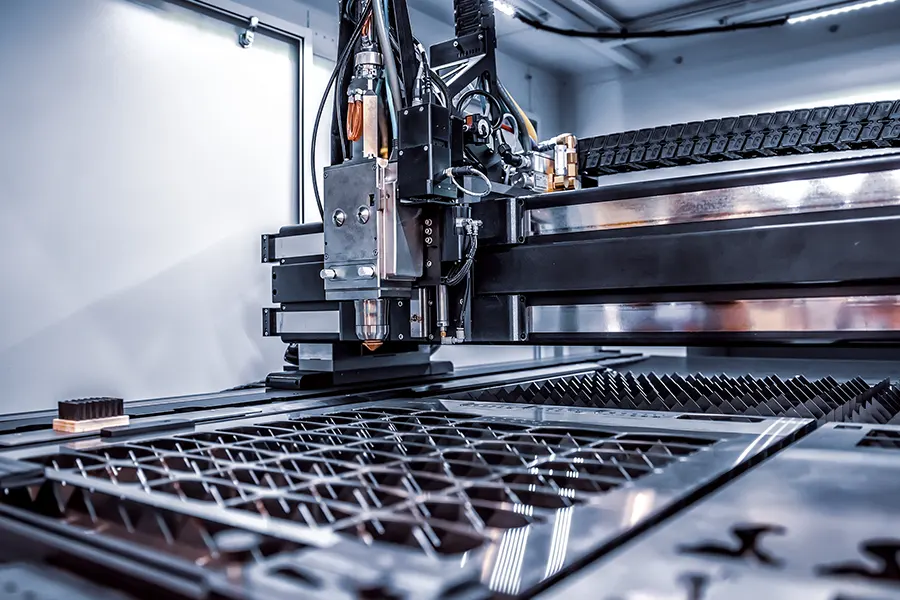
CNC Laser Maszyna do cięcia

Automatyczne linie produkcyjne