 Italiano
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
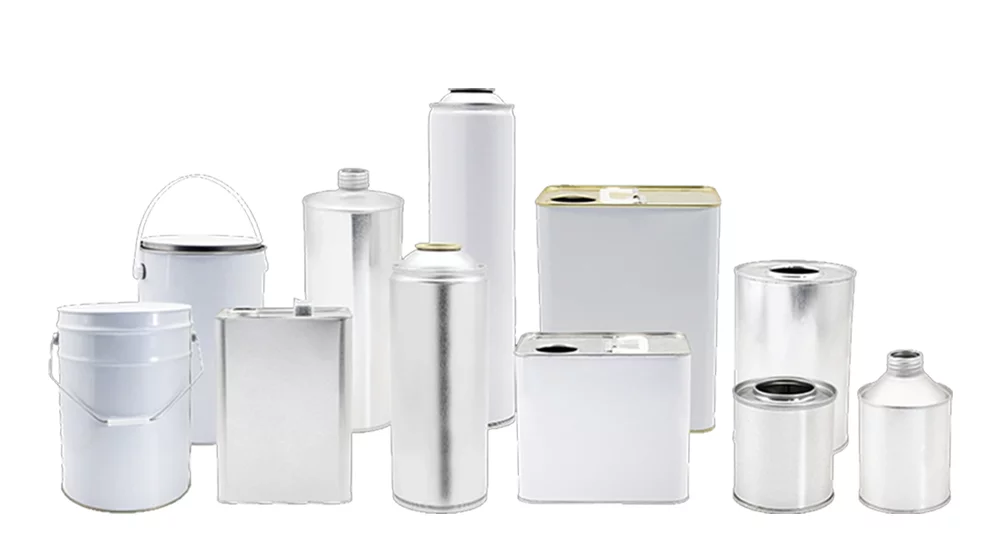
Come vengono realizzate le lattine di aerosol di stagno?
Processo di produzione di lattine di metallo
Benvenuti nella nostra pagina completa sul processo di produzione delle lattine di metallo, dove mostriamo l'intero flusso di lavoro di produzione alla base della nostra vasta gamma di soluzioni di imballaggio in metallo di alta qualità. Dalle tradizionali bombolette aerosol in banda stagnata alle bottiglie aerosol in alluminio, lattine di petrolio, taniche di liquido dei freni, e vari contenitori metallici industriali e di consumo, ogni prodotto è realizzato attraverso un processo altamente controllato, processo guidato dalla tecnologia progettato per la forza, sicurezza, e durata.
Preparazione della materia prima
Il nostro processo di produzione inizia con una meticolosa preparazione delle materie prime. Falliamo la stasa di alta qualità da forniture ben note per garantire la durata e l'integrità delle nostre lattine di aerosol di stagno.
Movimentazione delle materie prime


| Materie prime | Misurare | Densità | Contenuto solido | Controllo a campione |
|---|---|---|---|---|
| Acciaio | ✔ | ✔ | - | ✔ |
| Olio di porcellana bianca | - | ✔ | ✔ | ✔ |
| Sigillante | - | ✔ | ✔ | ✔ |
| Manici in plastica | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Taglio della bobina (Fogli Grandi)
I coils di acciaio vengono poi tagliati in grandi fogli di banda stagnata mediante cesoie ad alta precisione. Le nostre linee automatizzate garantiscono dimensioni uniformi, bordi bavati bassi, e ottima planarità. L'ottimizzazione di questa fase riduce al minimo gli sprechi e massimizza l'utilizzo del materiale, contribuendo all’efficienza dei costi per la produzione di bombole aerosol OEM in grandi volumi.
Le dimensioni precise del foglio garantiscono inoltre una registrazione di stampa impeccabile e una formazione uniforme del corpo grezzo nelle fasi successive del processo.
Stampa
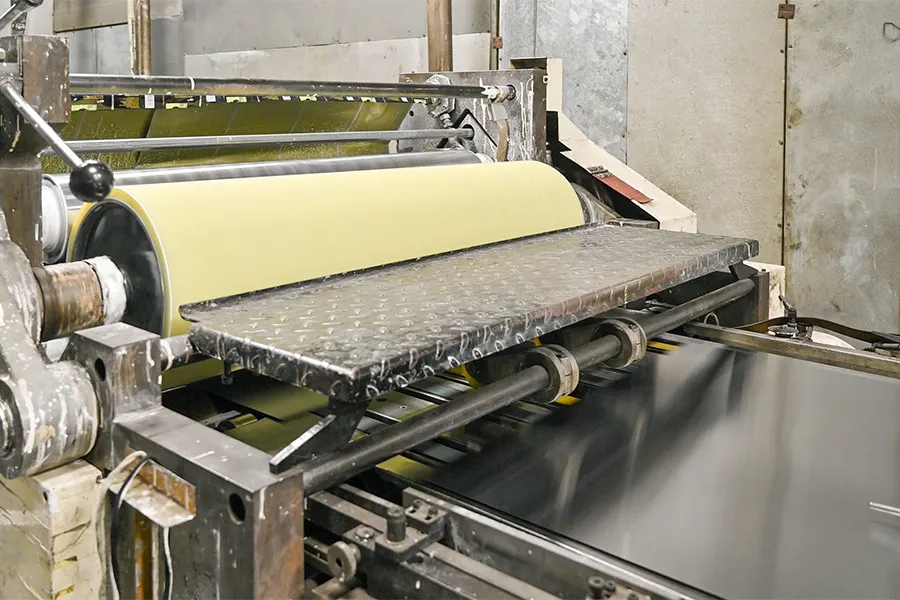
I grandi fogli di banda stagnata vengono stampati utilizzando avanzate apparecchiature di stampa offset multicolore. Applichiamo rivestimenti protettivi, grafica del marchio, istruzioni di sicurezza, e informazioni sul prodotto con chiarezza ad alta definizione. La precisione del colore viene mantenuta attraverso sistemi di correzione del colore digitale e rigorosi processi di controllo dell'inchiostro.
Ogni foglio può ricevere più strati di vernice, rivestimenti antigraffio, o finiture resistenti alla corrosione a seconda dei requisiti applicativi. Ciò garantisce che la bomboletta spray finale resista a condizioni logistiche difficili, esposizione chimica, e conservazione a lungo termine sugli scaffali senza sbiadire o staccarsi: fondamentale per gli imballaggi di alta qualità per la vendita al dettaglio.
Taglio orizzontale (Affettatura del foglio)
Dopo la stampa, the large sheets are horizontally cut into smaller pieces tailored to different aerosol can diameters. Precision slicing ensures consistent dimensions that directly impact the can-body rolling process.
This step requires high accuracy to avoid print misalignment, uneven edges, or deformation. Proper horizontal cutting is essential for maintaining a seamless appearance and reducing material waste in mass production.
Vertical Cutting (Final Body Blanks)
The horizontally sliced sheets are then vertically cut into final body blanks. Each blank undergoes quality checks for dimensional accuracy, print alignment, integrità del rivestimento, and smoothness.
Producing accurate body blanks is vital for stable welding performance and uniform can-body thickness. Properly prepared blanks help us achieve consistent cylindrical shapes, strong weld seams, e professionale, bombolette spray dall'aspetto pulito che soddisfano gli standard di imballaggio globali.
Saldatura
I pezzi grezzi del corpo vengono laminati e saldati in corpi di lattine perfettamente cilindrici utilizzando la tecnologia di saldatura a resistenza elettrica ad alta velocità. Il cordone di saldatura viene quindi rinforzato, pulito, e rivestito per migliorare la resistenza alla corrosione e l'ermeticità.
Questa è una delle fasi più critiche nella produzione di bombole aerosol poiché la resistenza della saldatura influisce direttamente sulla capacità della bomboletta di resistere ad un'elevata pressione interna. Le nostre linee di saldatura avanzate garantiscono che ciascuna lattina soddisfi i rigorosi standard di sicurezza internazionali, evitando perdite e deformazioni durante il riempimento, trasporto, e spazio di archiviazione.
Produzione di cupole e componenti
Produciamo tutti i componenti essenziali, comprese le cupole, fondi, e vari accessori, internamente utilizzando macchine per stampaggio ad alta precisione. Ciò consente il pieno controllo sulla qualità, spessore, tolleranza alla pressione, e precisione dimensionale.
Ogni componente è progettato per gestire l'alta pressione e fornire un supporto strutturale affidabile per diversi propellenti. La produzione interna garantisce inoltre una consegna rapida, fornitura stabile, e soluzioni completamente personalizzabili per il branding, Ordini OEM, e bombolette spray per applicazioni speciali.
Stampaggio e assemblaggio finale
Il corpo della lattina, cupola, e il fondo sono assemblati mediante stampaggio automatizzato, arricciatura, e macchine cucitrici. Durante questa fase, tutte le parti sono saldamente unite per creare un'unità completamente sigillata, struttura resistente alla pressione.
Le nostre linee di assemblaggio controllano ogni dimensione: l'altezza, diametro, precisione dell'arricciatura, e resistenza delle cuciture, per garantire un'elevata compatibilità con le linee di riempimento utilizzate nei cosmetici, pulizia della casa, cura automobilistica, e applicazioni industriali. Il risultato è un contenitore resistente e coerente, pronto per test intensivi.
Test di pressione automatizzato (Ispezione della pressione in linea)
Ogni bomboletta aerosol passa prima attraverso un sistema automatizzato di prova della pressione in linea, che è uno dei passaggi più importanti per garantire sicurezza e prestazioni. La macchina applica una pressione interna controllata a ciascuna lattina per valutarne la resistenza, stabilità della cucitura, e resistenza alla deformazione.
Questa linea di test ad alta velocità identifica eventuali lattine che potrebbero presentare potenziali problemi, come giunzioni di saldatura deboli, deformazione della forma, o spessore del metallo incoerente. L'attrezzatura automatizzata garantisce 100% copertura ispettiva, riduce l’errore umano, e garantisce che solo le lattine strutturalmente sane possano avanzare nel processo di produzione.
Lattine quello passaggio il test di pressione in linea continua con l'imballaggio.
Lattine quello non si incontrano completamente i criteri di pressione vengono automaticamente rifiutati e trasferiti alla fase di verifica manuale per un'ulteriore ispezione.
Test manuale del bagnomaria (Secondary Leak Verification)
Any can flagged by the pressure-testing system is sent to our trained quality-control team for manual water bath leak testing. Durante questo processo, the can is submerged in a water tank while internal pressure is applied. Inspectors carefully observe for bubbles, which indicate small leaks or micro-defects.
This secondary manual check ensures that borderline units are thoroughly confirmed before disposal or rework. It also guarantees that no defective cans enter the market.
Our water bath testing follows strict QC protocols and international aerosol packaging safety standards, ensuring complete reliability in the final product.
Confezione (Carton Packing & Palletizing)
The approved cans are packed into strong export cartons and palletized using optimized stacking patterns to prevent deformation during transportation. Il packaging può essere personalizzato in base alle esigenze del cliente, compresa la stampa del marchio, cartoni rinforzati, o strati interni protettivi per l'esportazione a lunga distanza.
Garantiamo che ogni pallet sia stabile, protetto dall'umidità, e conforme agli standard logistici internazionali per supportare consegne globali affidabili.
Preparazione della materia prima
Il nostro processo di produzione inizia con una meticolosa preparazione delle materie prime. Falliamo la stasa di alta qualità da forniture ben note per garantire la durata e l'integrità delle nostre lattine di aerosol di stagno.
Movimentazione delle materie prime
Il processo di produzione inizia con l'attenta selezione e preparazione di lingotti di alluminio di alta qualità. Forniamo solo materiali in alluminio certificati con composizione chimica stabile ed eccellenti proprietà meccaniche, garantendo prestazioni costanti durante l’intero ciclo produttivo. Ogni lotto in arrivo viene testato per verificarne la purezza, densità, durezza, e uniformità del grano per evitare difetti interni che potrebbero compromettere successivamente l'estrusione o la resistenza alla pressione. A partire da materie prime di qualità superiore, garantiamo che ogni lattina che produciamo soddisfa gli standard internazionali di durabilità, resistenza alla corrosione, e affidabilità nelle applicazioni aerosol ad alta pressione.
Estrusione ad impatto: formazione del corpo della lattina
Il pezzo di alluminio viene inserito in una pressa per estrusione a impatto ad alta velocità, dove una forza immensa viene applicata in un solo colpo. Questo processo allunga lo spezzone in un corpo cilindrico senza saldature o giunzioni. La costruzione senza soluzione di continuità è uno dei principali vantaggi delle bombolette aerosol in alluminio, offrendo un'eccezionale tolleranza alla pressione e prevenendo perdite a pressioni interne elevate. La pressa per estrusione controlla lo spessore della parete, altezza, e stabilità dimensionale con estrema precisione. Ogni corsa garantisce che la lattina mantenga una distribuzione uniforme del materiale, con conseguente peso costante, ottima resistenza meccanica, e una superficie interna ed esterna perfettamente liscia pronta per ulteriori lavorazioni.
Rifinitura di precisione
Dopo l'estrusione, il corpo della lattina è leggermente più alto della dimensione finale richiesta. Una rifilatrice di precisione taglia il bordo superiore per ottenere un taglio esatto, altezza uniforme su tutto il lotto. Ciò garantisce la compatibilità con i processi a valle come la strizione, rivestimento, e stampa. Una rifinitura accurata rimuove anche eventuali bordi irregolari o ruvidi creati durante l'estrusione. Sensori automatizzati continui monitorano ciascuna lattina per mantenere rigorose tolleranze di altezza, garantendo una consistenza perfetta per la produzione di grandi volumi e prestazioni impeccabili su linee di riempimento automatizzate.
Lucidatura superficiale e levigatura meccanica
Le lattine rifilate vengono sottoposte a lucidatura meccanica per rifinire la superficie esterna ed eliminare irregolarità microscopiche. Questo passaggio migliora l'aspetto estetico ed è fondamentale per ottenere un'adesione ottimale per rivestimenti esterni e inchiostri da stampa. I nostri sistemi di lucidatura utilizzano una combinazione di tecniche abrasive e spazzolatura rotazionale per produrre una superficie estremamente liscia, finitura uniforme. Le superfici lucidate non solo migliorano la presentazione del marchio, ma riducono anche il rischio di difetti di rivestimento come i fori di spillo, strisce, o sbucciarsi durante la conservazione a lungo termine.
Lavaggio e sgrassaggio multifase
Per garantire una perfetta pulizia, le lattine passano attraverso un sistema di lavaggio multistadio completamente automatizzato. Questo sistema prevede il prelavaggio, sgrassaggio chimico, pulizia ad ultrasuoni, risciacquo con acqua calda, e risciacquo con acqua deionizzata. Questi passaggi eliminano i lubrificanti, residui metallici, particelle fini, e impurità lasciate dai processi di estrusione e lucidatura. I barattoli puliti sono essenziali per l'adesione e l'efficacia dei rivestimenti interni e delle vernici per esterni. Eventuali tracce di contaminazione potrebbero portare a reazioni chimiche con il prodotto o provocare difetti nell'aspetto finale. Dopo il lavaggio, le lattine vengono essiccate in un forno ad aria calda per garantire che non rimanga umidità.
Rivestimento interno: vernice protettiva di grado alimentare o resistente agli agenti chimici
Ciascuna lattina riceve un rivestimento interno, spruzzato in modo uniforme tramite pistole rotanti completamente automatizzate che assicurano una copertura completa anche nelle zone più profonde del cilindro. Questo rivestimento funge da barriera tra il materiale in alluminio e il contenuto del prodotto, prevenendo la corrosione, scolorimento, o reazioni chimiche indesiderate. Sono disponibili diverse formule a seconda delle esigenze del cliente, come la resina epossidica per uso alimentare, BPA-IN (non-BPA) rivestimenti, oppure vernici ad alta resistenza per prodotti chimici aggressivi. Una volta applicato, le lattine rivestite entrano in un forno di polimerizzazione dove la lacca viene cotta ad alta temperatura per formare un forte, liscio, e strato protettivo di lunga durata. Vengono eseguiti rigorosi test di spessore e controlli di adesione per garantire l'integrità del rivestimento.
Cappotto di base / Applicazione del primer
Prima di poter applicare la stampa di alta qualità, ogni lattina è rivestita con un primer di base. Questo primer leviga la superficie esterna, migliora la vivacità del colore, e migliora l'adesione dell'inchiostro. Il rivestimento deve essere estremamente uniforme per garantire che il disegno stampato appaia nitido e coerente. I nostri sistemi di primer consentono colori personalizzati, compreso il bianco, metallico, opaco, e strati di base lucidi, a seconda delle esigenze del marchio del cliente. Dopo l'applicazione, le lattine passano attraverso un forno di essiccazione per garantire che il primer polimerizzi formando uno strato di base stabile e resistente ai graffi.
Stampa multicolore ad alta definizione
Utilizzo di avanzate macchine da stampa dry-offset multicolore, il design del tuo marchio viene trasferito sulla lattina con eccezionale chiarezza e precisione. Queste macchine supportano modelli complessi, gradienti, bel testo, e loghi dettagliati, garantendo una qualità costante anche a velocità di produzione elevate. Ogni strato di inchiostro è accuratamente allineato per evitare sovrapposizioni o distorsioni dei colori. Le nostre linee di stampa utilizzano alta qualità, Inchiostri resistenti ai raggi UV che mantengono la stabilità del colore durante lo stoccaggio, trasporto, e la gestione da parte dell'utente finale. Dopo la stampa, le lattine passano attraverso un altro processo di polimerizzazione per bloccare l'opera d'arte in modo permanente.
Rivestimento di verniciatura – Finitura protettiva lucida o opaca
Una vernice finale viene applicata sulla superficie stampata per proteggere l'opera d'arte dall'abrasione, sbiadimento, ed esposizione ambientale. Questo topcoat può essere lucido o opaco a seconda delle preferenze del marchio. La vernice crea una superficie liscia, barriera protettiva che aumenta la durabilità durante il riempimento, trasporto, e l'uso da parte dei consumatori. Aiuta inoltre a mantenere un aspetto premium anche dopo un periodo di conservazione prolungato. Una volta applicata la vernice, la lattina viene sottoposta ad un ciclo di stagionatura finale per garantirne la stabilità a lungo termine.
Formazione del collo e della bocca: modellatura di precisione per la compatibilità della valvola
In questa fase cruciale, la parte superiore della bomboletta viene gradualmente modellata attraverso molteplici anelli di strozzatura per ottenere il diametro finale della bocca richiesto per le valvole aerosol. Il processo di strizione garantisce un perfetto adattamento alle valvole spray, attuatori, e cappucci. Più passaggi garantiscono transizioni fluide, prevenendo crepe e mantenendo le prestazioni di pressione. La precisione dimensionale è vitale qui, poiché anche deviazioni minime possono influire sulle prestazioni di sigillatura o sull'efficienza della linea di riempimento. Ciascuna lattina viene inoltre ispezionata visivamente e meccanicamente per garantire una formazione impeccabile del collo.
Ispezione finale e imballaggio
Prima del confezionamento, tutte le lattine sono sottoposte a sistemi di ispezione automatizzata per rilevare eventuali deformazioni, irregolarità del rivestimento, difetti di strizione, o disallineamento della stampa. Vengono conteggiate le lattine che superano l'ispezione, impilati, e imballati in cartoni protettivi o pallettizzati in base alle esigenze di spedizione. I nostri metodi di imballaggio riducono al minimo il rischio di graffi, ammaccature, e contaminazione durante lo stoccaggio e il trasporto internazionale. Etichette, numeri di lotto, e le date di produzione vengono aggiunte per garantire la completa tracciabilità e la garanzia della qualità di ogni spedizione.
Preparazione della materia prima
Il nostro processo di produzione inizia con una meticolosa preparazione delle materie prime. Falliamo la stasa di alta qualità da forniture ben note per garantire la durata e l'integrità delle nostre lattine di aerosol di stagno.
Preparazione e ispezione dei materiali
La base di una lattina affidabile è il metallo di alta qualità. Proveniamo le nostre materie prime esclusivamente da acciaierie di livello mondiale. Prima dell'inizio della produzione, ogni lotto di banda stagnata viene sottoposto ad un controllo approfondito nel nostro laboratorio. Verifichiamo il temperare (durezza), spessore del rivestimento di stagno, E finitura superficiale per garantire che il materiale sia resistente alla corrosione e sufficientemente robusto da resistere alla movimentazione industriale. Solo i materiali che soddisfano le nostre rigorose specifiche ISO vengono rilasciati nel reparto di produzione.
| Materie prime | Misurare | Densità | Contenuto solido | Controllo a campione |
|---|---|---|---|---|
| Acciaio | ✔ | ✔ | - | ✔ |
| Olio di porcellana bianca | - | ✔ | ✔ | ✔ |
| Sigillante | - | ✔ | ✔ | ✔ |
| Manici in plastica | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Taglio della bobina e livellamento della tensione
La materia prima arriva in enormi bobine. Utilizzando le nostre linee di svolgitura automatizzate ad alta velocità, svolgiamo e tagliamo l'acciaio in fogli di dimensioni specifiche. Fondamentalmente, questo processo include livellamento della tensione, che elimina le tensioni interne al metallo per creare lamiere perfettamente piane. La planarità è fondamentale per la stampa ad alta velocità e la saldatura precisa nelle fasi successive del processo. Questo passaggio garantisce che ogni foglio entri nella linea di stampa con curvatura o distorsione pari a zero.
Stampa su metallo ad alta definizione
L’immagine del tuo marchio dipende dalla qualità della stampa. Utilizziamo lo stato dell'arte Litografia metallica UV (stampa offset) tecnologia per applicare la tua opera d'arte direttamente sulle lamiere piane.
Precisione del colore: Utilizziamo un sistema di gestione del colore computerizzato per garantire la stretta aderenza agli standard Pantone o ai colori specifici del tuo marchio.
Durabilità: Dopo la stampa, le lastre passano attraverso forni ad alta temperatura. Questo polimerizza l'inchiostro e applica una vernice protettiva, garantendo che il design sia resistente ai graffi, resistente all'olio, e lucido (o opaco) per distinguersi sullo scaffale.
Taglio di precisione del corpo grezzo
Una volta asciugato l'inchiostro, i grandi fogli stampati vengono inseriti nelle nostre taglierine multiple di precisione. La macchina taglia i fogli singolarmente “spazi vuoti del corpo”—i rettangoli piatti che poi formeranno il cilindro o il corpo rettangolare della lattina.
Questa fase richiede estrema precisione. Manteniamo tolleranze a livello di micron sulla larghezza di taglio e verificare che tutti i bordi siano privi di bave. Un pulito, il taglio dritto è il presupposto per un cordone di saldatura impeccabile in fase di montaggio.
Produzione di componenti
Mentre si preparano i corpi, una linea di produzione parallela realizza i coni superiori, estremità inferiori, e maniglie.
Stampaggio per carichi pesanti: Utilizzando presse ad alto tonnellaggio e stampi multistadio, formiamo componenti rigidi progettati per sopportare il peso senza deformarsi.
Rivestimento composto: Questo è un passaggio fondamentale per la sicurezza. Un sigillante liquido (composto) viene iniettato nell'anello esterno delle palpebre e dei fondi. Una volta essiccato, questo crea una guarnizione in gomma che garantisce a sigillo ermetico quando il componente viene successivamente fissato al corpo della lattina, prevenendo ogni possibilità di perdite.
Assemblaggio e saldatura automatizzati
È qui che le parti diventano un prodotto finito. La nostra catena di montaggio completamente automatizzata esegue tre azioni critiche:
Arrotondamento & Saldatura: I pezzi grezzi del corpo vengono arrotolati e saldati utilizzando Tecnologia di saldatura del filo di rame. Questo crea una cucitura che è più forte del metallo stesso. Applichiamo anche un rivestimento in polvere con strisce laterali sulla saldatura per prevenire la ruggine.
Flangiatura & Perline: Il corpo è flangiato (bordi preparati per il coperchio) e perline (costole aggiunte al corpo) per aumentare la resistenza allo schiacciamento verticale.
Doppia cucitura: L'estremità inferiore e il cono superiore sono bloccati meccanicamente sul corpo mediante un processo di doppia cucitura, comprimendo il rivestimento composto per creare un involucro a prova di perdite.
100% Test di tenuta pneumatica online
Non lasciamo la qualità al caso. Ogni singola lattina che esce dalla catena di montaggio passa attraverso un tester automatico della pressione dell'aria. La macchina inietta aria nella lattina e ne monitora anche la minima caduta di pressione in un periodo prestabilito. Se un microscopico foro stenopeico o una cucitura debole causano una perdita di pressione, il sistema rifiuta automaticamente l'unità. Questo lo garantisce 100% delle lattine spedite è stata verificata l'integrità strutturale.
Verifica del bagnomaria
Per convalidare la precisione dei nostri tester dell'aria e garantire la resistenza della saldatura, eseguiamo regolarmente offline Prove di immersione in bagno d'acqua. Dalla linea di produzione vengono prelevati campioni casuali, immerso nell'acqua, e pressurizzato significativamente oltre i livelli operativi standard. Questo metodo di test distruttivo simula condizioni estreme, garantendo che le nostre lattine funzionino in modo affidabile anche sotto lo stress del trasporto, variazioni di temperatura, e conservazione a lungo termine.

Preparazione per imballaggio e logistica
Il passo finale è preservare la qualità che abbiamo creato. Le lattine finite vengono automaticamente impilate sui pallet utilizzando bracci robotici per mantenere l'igiene e prevenire ammaccature.
Protezione: Utilizziamo strati intercalari per carichi pesanti, protezioni d'angolo, e avvolgimento estensibile per stabilizzare il carico.
Ottimizzazione: I pallet sono calcolati per massimizzare l'efficienza di caricamento dei container, risparmiando sui costi di trasporto e assicurando che le lattine arrivino al vostro impianto di riempimento in condizioni perfette, pronto per l'uso immediato.
Spina dorsale della precisione
Macchina da taglio laser CNC

Linee di produzione automatiche