 Magyar
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Deutsch
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
Hogyan készülnek az ón aeroszolos dobozok?
Fémdoboz gyártási folyamata
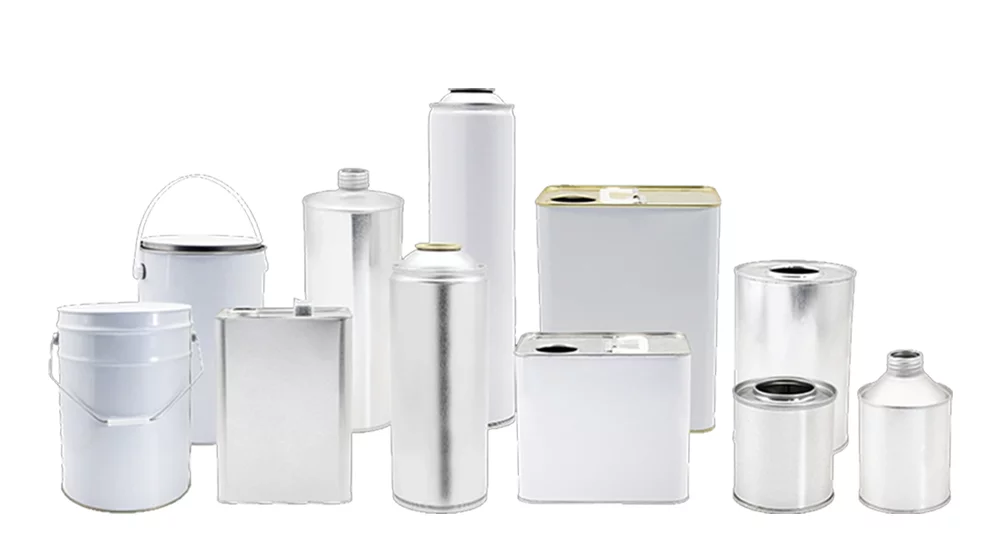
Üdvözöljük átfogó Fémdoboz-gyártási folyamat oldalunkon, ahol bemutatjuk a teljes gyártási munkafolyamatot a kiváló minőségű fém csomagolási megoldásaink széles választéka mögött. A hagyományos bádog aeroszolos dobozoktól az alumínium aeroszolos palackokig, olajos kannák, fékfolyadék kannák, valamint különféle ipari és fogyasztói minőségű fémtartályok, minden termék szigorúan ellenőrzött módon készül, technológia által vezérelt folyamat, amelyet az erőre terveztek, biztonság, és a tartósság.
Nyersanyag előkészítés
Gyártási folyamatunk alapos alapanyag-előkészítéssel kezdődik. Kiváló minőségű bádoglemezt jól ismert készletekből szerzünk be, hogy biztosítsuk ón aeroszolos dobozaink tartósságát és integritását.
Nyersanyag kezelés


| Nyersanyagok | Méret | Sűrűség | Szilárd tartalom | Helyszíni ellenőrzés |
|---|---|---|---|---|
| Acél | ✔ | ✔ | - | ✔ |
| Fehér porcelán olaj | - | ✔ | ✔ | ✔ |
| Tömítőanyag | - | ✔ | ✔ | ✔ |
| Műanyag fogantyúk | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Tekercs vágás (Nagy lapok)
Az acéltekercseket ezután nagy bádoglemezekre vágják nagy pontosságú nyírógépekkel. Automatizált vonalaink garantálják az egységes méreteket, alacsony sorja élek, és kiváló laposság. Ennek a szakasznak az optimalizálása minimalizálja a hulladékot és maximalizálja az anyagfelhasználást, hozzájárul a költséghatékonysághoz a nagy volumenű OEM aeroszolpalackok gyártásakor.
A pontos lapméretek emellett hibátlan nyomtatási regisztrációt és következetes üres testformázást biztosítanak a folyamat későbbi szakaszában.
Nyomtatás
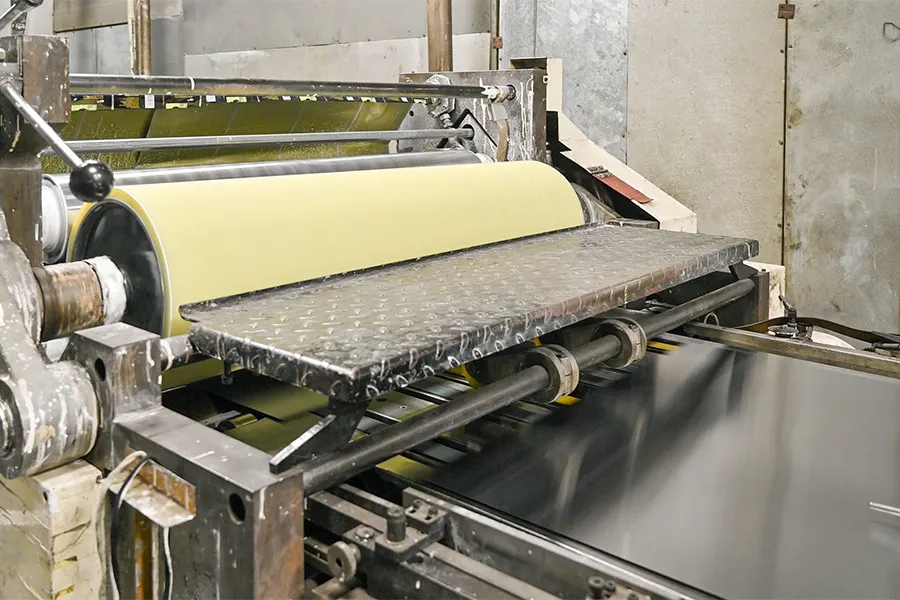
A nagy bádoglapok nyomtatása fejlett többszínű ofszetnyomó berendezéssel történik. Védőbevonatot alkalmazunk, márka alkotásai, biztonsági utasításokat, és nagy felbontású termékinformációkat. A színek pontosságát a digitális színkorrekciós rendszerek és a szigorú tintaellenőrzési folyamatok tartják fenn.
Minden lap több réteg lakkot kaphat, karcolásgátló bevonatok, vagy korrózióálló felületek az alkalmazási követelményektől függően. Ez biztosítja, hogy a végső aeroszol ellenálljon a kemény logisztikai körülményeknek, kémiai expozíció, és hosszú távú polcon tárolható fakulás vagy hámlasztás nélkül – ez kritikus a prémium kiskereskedelmi csomagolások esetében.
Vízszintes vágás (Lapszeletelés)
Nyomtatás után, a nagy lapokat vízszintesen kisebb darabokra vágják, a különböző aeroszolos doboz átmérőkre szabva. A precíziós szeletelés konzisztens méreteket biztosít, amelyek közvetlenül befolyásolják a doboztest gördülési folyamatát.
Ez a lépés nagy pontosságot igényel a nyomtatási elcsúszás elkerülése érdekében, egyenetlen élek, vagy deformáció. A megfelelő vízszintes vágás elengedhetetlen a zökkenőmentes megjelenés megőrzéséhez és az anyagpazarlás csökkentéséhez a tömeggyártásban.
Függőleges vágás (Végső test üres)
A vízszintesen szeletelt lapokat ezután függőlegesen vágják végleges testre. Minden nyersdarab minőségi ellenőrzésen esik át a méretpontosság érdekében, nyomtatási igazítás, bevonat integritása, és simaság.
A pontos hegesztési nyersdarabok előállítása létfontosságú a stabil hegesztési teljesítmény és az egyenletes doboztest vastagság érdekében. A megfelelően előkészített nyersdarabok segítenek konzisztens hengeres formák elérésében, erős hegesztési varratok, és profi, letisztult megjelenésű aeroszolos palackok, amelyek megfelelnek a globális csomagolási szabványoknak.
Hegesztés
A karosszéria nyersdarabjait hengereljük és tökéletesen hengeres doboztestekké hegesztjük nagy sebességű elektromos ellenállás-hegesztési technológiával. A hegesztési varrat ezután megerősödik, tisztítani, és bevonattal javítják a korrózióállóságot és a légtömörséget.
Ez az egyik legkritikusabb lépés az aeroszolos dobozgyártásban, mivel a hegesztési szilárdság közvetlenül befolyásolja a palack nagy belső nyomásnak való ellenálló képességét.. Fejlett hegesztési soraink biztosítják, hogy minden doboz megfeleljen a szigorú nemzetközi biztonsági előírásoknak, a szivárgások és a deformáció megakadályozása a töltés során, szállítás, és tárolás.
Kupola és alkatrészgyártás
Minden lényeges alkatrészt gyártunk, beleértve a kupolákat is, alsók, és különféle tartozékok – házon belül, nagy pontosságú bélyegzőgépekkel. Ez lehetővé teszi a minőség teljes ellenőrzését, vastagság, nyomástűrés, és méretpontosság.
Mindegyik alkatrészt úgy tervezték, hogy kezelje a nagy nyomást, és megbízható szerkezeti támogatást nyújtson a különböző hajtóanyagok számára. A házon belüli gyártás gyors szállítást is biztosít, stabil ellátás, és teljesen testreszabható megoldások a márkaépítéshez, OEM megrendelések, és speciális felhasználású aeroszolos dobozok.
Bélyegzés és végső összeszerelés
A doboz teste, kupola, és az alsó rész automatizált bélyegzéssel van összeszerelve, curling, és varrógépek. Ebben a szakaszban, minden alkatrész szilárdan össze van kötve, hogy teljesen tömített legyen, nyomásálló szerkezet.
Összeszerelő soraink minden dimenziót – magasságot – szabályoznak, átmérő, göndör pontosság, és varratszilárdság – a kozmetikumokban használt töltővonalakkal való magas kompatibilitás garantálása érdekében, háztartási takarítás, autóipari gondozás, és ipari alkalmazások. Az eredmény egy erős és konzisztens tartály, amely készen áll az intenzív tesztelésre.
Automatizált nyomásmérés (Inline nyomásvizsgálat)
Minden aeroszolos palack először átmegy egy automatizált beépített nyomásvizsgáló rendszer, ami az egyik legfontosabb lépés a biztonság és a teljesítmény biztosításában. A gép szabályozott belső nyomást fejt ki minden egyes kannára, hogy értékelje annak erejét, varrás stabilitása, és a deformációval szembeni ellenállás.
Ez a nagy sebességű tesztelősor azonosítja azokat a kannákat, amelyekben potenciális problémák lehetnek – például gyenge hegesztési varratok, alakváltozás, vagy inkonzisztens fémvastagság. Az automatizált berendezés biztosítja 100% ellenőrzési lefedettség, csökkenti az emberi hibákat, és garantálja, hogy csak szerkezetileg szilárd dobozok haladjanak előre a gyártási folyamatban.
Konzerválja azt pass a belső nyomáspróba a csomagolást folytatja.
Konzerválja azt nem találkoznak teljesen A nyomáskritériumok automatikusan elutasításra kerülnek, és átkerülnek a kézi ellenőrzési szakaszba további ellenőrzés céljából.
Kézi vízfürdő tesztelés (Másodlagos szivárgás ellenőrzése)
A nyomásvizsgáló rendszer által megjelölt bármely dobozt elküldjük képzett minőség-ellenőrző csapatunknak kézi vízfürdő szivárgásvizsgálat. E folyamat során, a kannát víztartályba merítik, miközben belső nyomást gyakorolnak. Az ellenőrök gondosan figyelik a buborékokat, amelyek kis szivárgásra vagy mikrohibákra utalnak.
Ez a másodlagos kézi ellenőrzés biztosítja, hogy a határegységeket alaposan megerősítse az ártalmatlanítás vagy újrafeldolgozás előtt. Azt is garantálja, hogy hibás dobozok ne kerüljenek a piacra.
Vízfürdő-tesztelésünk szigorú minőségellenőrzési protokollokat és nemzetközi aeroszolos csomagolás biztonsági szabványokat követ, a végtermék teljes megbízhatóságának biztosítása.
Csomagolás (Karton csomagolás és raklapozás)
A jóváhagyott dobozokat erős export kartondobozokba csomagolják, és optimalizált halmozási mintákkal raklapozzák, hogy megakadályozzák a deformációt a szállítás során. A csomagolás az ügyfél igényei szerint testreszabható, beleértve a márkanyomtatást is, megerősített kartondobozok, vagy védő belső rétegek hosszú távú exporthoz.
Biztosítjuk, hogy minden raklap stabil legyen, nedvességtől védett, és megfelel a nemzetközi logisztikai szabványoknak a megbízható globális szállítás támogatása érdekében.
Nyersanyag előkészítés
Gyártási folyamatunk alapos alapanyag-előkészítéssel kezdődik. Kiváló minőségű bádoglemezt jól ismert készletekből szerzünk be, hogy biztosítsuk ón aeroszolos dobozaink tartósságát és integritását.
Nyersanyag kezelés
A gyártási folyamat a kiváló minőségű alumínium bugák gondos kiválasztásával és előkészítésével kezdődik. Kizárólag minősített, stabil kémiai összetételű és kiváló mechanikai tulajdonságokkal rendelkező alumínium anyagokat szállítunk, egyenletes teljesítmény biztosítása a teljes gyártási ciklus során. Minden beérkező tétel tisztaságát tesztelik, sűrűség, keménység, és a szemcse egyenletessége, hogy elkerüljük azokat a belső hibákat, amelyek később befolyásolhatják az extrudálást vagy a nyomásállóságot. Kiváló nyersanyaggal kezdve, garantáljuk, hogy minden általunk gyártott doboz megfelel a tartósság nemzetközi szabványainak, korrózióállóság, és megbízhatóság a nagynyomású aeroszolos alkalmazásokban.
Ütköző extrudálás – A doboztest kialakítása
Az alumínium csigát egy nagy sebességű ütve-extrudáló présbe helyezik, ahol hatalmas erő hat egyetlen mozdulattal. Ez a folyamat hegesztés vagy csatlakozás nélkül varratmentes, hengeres kannatestté nyújtja a csigát. A zökkenőmentes felépítés az alumínium aeroszolos palackok egyik fő előnye, kivételes nyomástűrést kínál, és megakadályozza a szivárgást magas belső nyomáson. Az extrudáló prés szabályozza a falvastagságot, magasság, és méretstabilitás rendkívüli pontossággal. Minden egyes löket biztosítja, hogy a doboz egyenletesen ossza el az anyagot, egyenletes súlyt eredményezve, kiváló mechanikai szilárdság, és tökéletesen sima belső és külső felület, amely készen áll a további feldolgozásra.
Precíziós vágás
Extrudálás után, a doboztest valamivel magasabb, mint a végső szükséges méret. Egy precíziós vágógép levágja a felső élt, hogy pontos legyen, egységes magasság a teljes tételben. Ez biztosítja a kompatibilitást az olyan downstream folyamatokkal, mint például a nyakkivágás, bevonat, és a nyomtatás. A pontos vágás az extrudálás során keletkező egyenetlen vagy durva éleket is eltávolítja. Folyamatos automatizált érzékelők figyelik az egyes dobozokat a szigorú magassági tűrések fenntartása érdekében, tökéletes konzisztenciát biztosítva nagy mennyiségű gyártáshoz és hibátlan teljesítményt az automatizált töltősorokon.
Felületi polírozás és mechanikai simítás
A kivágott dobozokat mechanikus polírozásnak vetik alá a külső felület finomítása és a mikroszkopikus egyenetlenségek eltávolítása érdekében. Ez a lépés javítja az esztétikai megjelenést, és kulcsfontosságú a külső bevonatok és nyomdafestékek optimális tapadása szempontjából. Polírozó rendszereink a csiszolási technikák és a forgókefe kombinációját alkalmazzák, hogy rendkívül sima felületet készítsenek, egységes kivitelben. A polírozott felületek nemcsak javítják a márka megjelenését, hanem csökkentik a bevonathibák, például a tűlyukak kockázatát is, csíkok, vagy hámlás a hosszú távú tárolás során.
Többlépcsős mosás és zsírtalanítás
A tökéletes tisztaság biztosítása érdekében, A dobozok egy teljesen automatizált többlépcsős mosórendszeren mennek keresztül. Ez a rendszer magában foglalja az előmosást, kémiai zsírtalanítás, ultrahangos tisztítás, forró vizes öblítés, és ioncserélt vizes öblítés. Ezek a lépések megszüntetik a kenőanyagokat, fémmaradványok, finom részecskék, valamint az extrudálási és polírozási folyamatokból visszamaradt szennyeződések. A tiszta dobozok elengedhetetlenek a belső bevonatok és a külső festékek tapadásához és hatékonyságához. A szennyeződés nyomai kémiai reakciókhoz vezethetnek a termékkel, vagy a végső megjelenés hibáit okozhatják. Mosás után, a dobozokat forró levegős sütőben szárítják, hogy ne maradjon nedvesség.
Belső bevonat – élelmiszer-minőségű vagy vegyszerálló lakk
Mindegyik doboz belső bevonatot kap, egyenletesen permetezve teljesen automatizált forgó pisztolyokon keresztül, amelyek teljes lefedettséget biztosítanak még a henger legmélyebb részein is. Ez a bevonat gátként szolgál az alumínium anyaga és a termék tartalma között, a korrózió megakadályozása, elszíneződés, vagy nem kívánt kémiai reakciók. Különféle formulák állnak rendelkezésre a vásárlói igényektől függően, mint például az élelmiszer-minőségű epoxi, BPA-IN (nem BPA) bevonatok, vagy nagy ellenállású lakkok agresszív vegyi anyagokhoz. Alkalmazása után, a bevont konzervdobozok bekerülnek egy kemencébe, ahol a lakkot magas hőmérsékleten sütik, hogy erős képződjenek, sima, és hosszantartó védőréteg. A bevonat integritásának garantálása érdekében szigorú vastagságvizsgálatot és tapadás-ellenőrzést végeznek.
Alapbevonat / Primer alkalmazás
Mielőtt jó minőségű nyomtatást alkalmazhatna, minden doboz alapozóval van bevonva. Ez az alapozó kisimítja a külső felületet, fokozza a színek élénkségét, és javítja a tinta tapadását. A bevonatnak rendkívül egyenletesnek kell lennie ahhoz, hogy a nyomtatott minta éles és egységes legyen. Alapozó rendszereink lehetővé teszik az egyedi színeket, beleértve a fehéret is, fémes, matt, és fényes alaprétegek, az ügyfél márkakövetelményeitől függően. Alkalmazás után, A konzervdobozok átmennek egy szárítószekrényen, hogy az alapozó stabil és karcálló alapréteggé szilárduljon.
Nagy felbontású többszínű nyomtatás
Fejlett többszínű száraz ofszet nyomdagépek használata, a márka dizájnja kivételes tisztasággal és pontossággal kerül át a dobozra. Ezek a gépek összetett mintákat támogatnak, színátmenetek, finom szöveg, és részletes logók, állandó minőség biztosítása még nagy gyártási sebesség mellett is. Minden tintaréteget gondosan igazítanak, hogy elkerüljék a színek átfedését vagy torzulását. Nyomdasoraink kiváló minőséget használnak, UV-álló tinták, amelyek megőrzik a színstabilitást a tárolás során, szállítás, és a végfelhasználói kezelés. Nyomtatás után, a konzervdobozok egy másik kikeményedési folyamaton mennek keresztül, hogy véglegesen bezárják a műalkotást.
Lakk feletti bevonat – védőfényes vagy matt felület
A nyomtatott felületre egy végső lakkot visznek fel, hogy megvédjék a műalkotást a kopástól, elhalványul, és a környezeti expozíció. Ez a fedőlakk a márka preferenciáitól függően lehet fényes vagy matt. A lakk sima, védőgát, amely növeli a tartósságot a töltés során, szállítás, és fogyasztói felhasználás. Ezenkívül segít megőrizni a prémium megjelenést még hosszabb eltarthatósági idő után is. Miután felvitték a lakkot, a doboz egy végső kikeményedési cikluson megy keresztül a hosszú távú stabilitás biztosítása érdekében.
Nyak- és szájformálás – Precíziós formázás a szelepek kompatibilitásához
Ebben a döntő szakaszban, a doboz felső része fokozatosan formálódik több nyakgyűrűn keresztül, hogy elérje az aeroszolszelepekhez szükséges végső szájátmérőt. A nyakkivágási eljárás biztosítja a permetezőszelepek tökéletes illeszkedését, aktuátorok, és sapkák. Több lépés garantálja a sima átmeneteket, repedések megelőzése és a nyomásteljesítmény fenntartása. A méretpontosság itt létfontosságú, mivel még a kisebb eltérések is befolyásolhatják a tömítési teljesítményt vagy a töltővonal hatékonyságát. Minden dobozt szemrevételezéssel és mechanikailag is ellenőriznek, hogy biztosítsák a hibátlan nyakképzést.
Végső ellenőrzés és csomagolás
Csomagolás előtt, minden doboz automatizált ellenőrző rendszeren megy keresztül az esetleges deformáció észlelésére, bevonat egyenetlenségei, nyaki hibák, vagy nyomtatási eltolódás. Az ellenőrzésen átesett dobozokat beszámítják, egymásra rakva, és a szállítási követelményeknek megfelelően védőkartonokba csomagolva vagy raklapra helyezve. Csomagolási módszereink minimalizálják a karcolások kockázatát, horpadások, és a szennyeződés a tárolás és a nemzetközi szállítás során. Címkék, tételszámok, és a gyártási dátumok hozzáadásra kerülnek, hogy biztosítsák minden szállítmány teljes nyomon követhetőségét és minőségbiztosítását.
Nyersanyag előkészítés
Gyártási folyamatunk alapos alapanyag-előkészítéssel kezdődik. Kiváló minőségű bádoglemezt jól ismert készletekből szerzünk be, hogy biztosítsuk ón aeroszolos dobozaink tartósságát és integritását.
Anyag előkészítés és ellenőrzés
A megbízható doboz alapja kiváló minőségű fém. Nyersanyagainkat kizárólag világszínvonalú acélgyárakból szerezzük be. A gyártás megkezdése előtt, minden tétel bádoglemez átfogó vizsgálaton esik át laboratóriumunkban. Ellenőrizzük a indulat (keménység), ónbevonat vastagsága, és felületkezelés annak biztosítása érdekében, hogy az anyag korrózióálló és elég robusztus legyen ahhoz, hogy ellenálljon az ipari kezelésnek. Csak olyan anyagok kerülnek a gyártási területre, amelyek megfelelnek a szigorú ISO előírásainknak.
| Nyersanyagok | Méret | Sűrűség | Szilárd tartalom | Helyszíni ellenőrzés |
|---|---|---|---|---|
| Acél | ✔ | ✔ | - | ✔ |
| Fehér porcelán olaj | - | ✔ | ✔ | ✔ |
| Tömítőanyag | - | ✔ | ✔ | ✔ |
| Műanyag fogantyúk | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Tekercsvágás és feszültségszintezés
A nyersanyag masszív tekercsekben érkezik. Nagysebességű automata decoiling vonalaink használata, letekerjük és meghatározott lapméretekre vágjuk az acélt. Döntően, ez a folyamat magában foglalja feszültségkiegyenlítés, amely kiküszöböli a fém belső feszültségeit, így tökéletesen sík lapokat hoz létre. A laposság kritikus fontosságú a nagy sebességű nyomtatáshoz és a precíz hegesztéshez a folyamat későbbi szakaszában. Ez a lépés biztosítja, hogy minden lap nulla görbülettel vagy torzítással kerüljön a nyomtatási sorba.
Nagy felbontású fémnyomtatás
A márka imázsa a nyomat minőségétől függ. A legmodernebb eszközöket használjuk UV fém litográfia (ofszetnyomás) technológia, amellyel közvetlenül a sík fémlemezekre viheti fel a műalkotásait.
Színpontosság: Számítógépes színkezelő rendszert használunk, hogy biztosítsuk a Pantone szabványok vagy az Ön egyedi márkaszíneinek szigorú betartását.
Tartósság: Nyomtatás után, a lapok magas hőmérsékletű kemencéken mennek keresztül. Ez megkeményíti a tinta, és védőlakkot visz fel, biztosítja, hogy a kialakítás karcálló legyen, olajálló, és fényes (vagy matt) hogy kitűnjön a polcon.
Precíziós test üres hasítás
Miután a tinta megkötött, a nagy nyomtatott lapokat precíziós bandavágóinkba adagoljuk. A gép darabokra vágja a lapokat “test üres”– a lapos téglalapok, amelyek végül a doboz hengerét vagy téglalap alakú testét alkotják.
Ez a szakasz rendkívüli pontosságot igényel. fenntartjuk mikronszintű tűrések a vágási szélességen, és ellenőrizze, hogy minden él sorjamentes-e. Egy tiszta, Az egyenes vágás a hibátlan hegesztési varrat előfeltétele az összeszerelési szakaszban.
Alkatrészgyártás
Amíg a holttesteket előkészítik, párhuzamos gyártósor gyártja a felső kúpokat, alsó végek, és fogantyúk.
Nagy teherbírású bélyegzés: Nagy űrtartalmú prések és többlépcsős szerszámok használata, merev alkatrészeket alakítunk ki, amelyek deformálódás nélkül képesek elviselni a súlyt.
Összetett bélés: Ez egy kritikus biztonsági lépés. Folyékony tömítőanyag (összetett) a fedők és a fenék külső gyűrűjébe fecskendezik. Miután megszáradt, ez egy gumitömítést hoz létre, amely biztosítja a hermetikus tömítés amikor az alkatrészt később rögzítik a doboztesthez, megakadályozza a szivárgás lehetőségét.
Automatizált szerelés és hegesztés
Itt válnak késztermékké az alkatrészek. Teljesen automatizált összeszerelősorunk három kritikus műveletet hajt végre:
Kerekítés & Hegesztés: A test nyersdarabjait formára hengereljük és segítségével hegesztjük Rézhuzalos hegesztési technológia. Ez olyan varrást hoz létre, amely erősebb, mint maga a fém. Oldalsó csíkos porbevonatot is felviszünk a hegesztésre a rozsda megelőzése érdekében.
Peremezés & Gyöngyfűzés: A test karimás (élek előkészítve a fedélhez) és gyöngyözött (bordák hozzáadva a testhez) a függőleges törési szilárdság növelésére.
Dupla varrás: Az alsó vége és a felső kúp mechanikusan van rögzítve a testhez, kettős varrás eljárással, összenyomja az összetett bélést, hogy szivárgásmentes burkolatot hozzon létre.
100% Online pneumatikus szivárgásvizsgálat
A minőséget nem bízzuk a véletlenre. Minden egyes konzervdoboz, amely lejön a futószalagról, áthalad egy automatikus légnyomásmérő. A gép levegőt fecskendez be a kannába, és figyeli, hogy a legkisebb nyomásesés is megfigyelhető-e egy meghatározott időn belül. Ha egy mikroszkopikus tűlyuk vagy egy gyenge varrás nyomásveszteséget okoz, a rendszer automatikusan elutasítja az egységet. Ez biztosítja azt 100% az Önnek szállított dobozok szerkezeti integritását ellenőrizték.
Vízfürdő ellenőrzése
Légvizsgálóink pontosságának ellenőrzésére és a hegesztési szilárdság biztosítására, rendszeresen végezzük offline Vízfürdős merítési tesztek. Véletlenszerű mintákat vesznek a gyártósorról, vízbe merülve, és a nyomás jelentősen meghaladja a szabványos működési szintet. Ez a roncsoló vizsgálati módszer extrém körülményeket szimulál, biztosítva, hogy kannáink megbízhatóan működjenek a szállítási igénybevétel mellett is, hőmérséklet változásai, és hosszú távú tárolás.

Csomagolás és logisztikai előkészítés
Az utolsó lépés az általunk létrehozott minőség megőrzése. A kész dobozokat automatikusan raklapokra rakják robotkarok segítségével a higiénia fenntartása és a horpadások elkerülése érdekében.
Védelem: Nagy teherbírású rétegpárnákat használunk, sarokvédők, és sztreccs pakolás a terhelés stabilizálására.
Optimalizálás: A raklapokat úgy tervezték, hogy maximalizálják a konténerbetöltési hatékonyságot, megtakaríthatja a szállítási költségeket, miközben biztosítja, hogy a kannák kifogástalan állapotban érkezzenek meg a töltőüzembe, azonnali használatra kész.
A pontosság gerince
CNC lézeres vágógép

Automatikus gyártósorok