 Français
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
Comment les canettes d'aérosol d'étain sont-elles fabriquées?
Processus de fabrication de boîtes métalliques
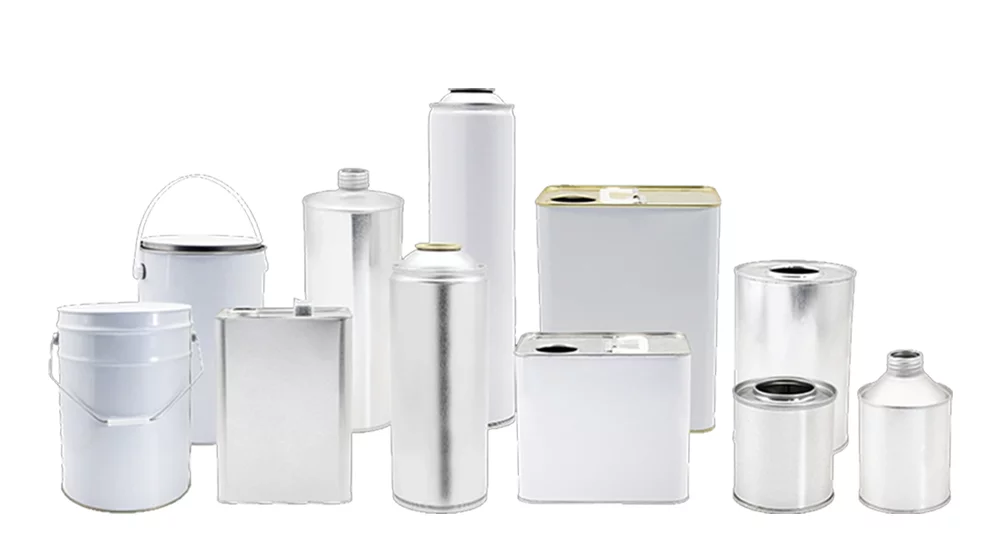
Bienvenue sur notre page complète sur le processus de fabrication de boîtes métalliques, où nous présentons le flux de production complet derrière notre large gamme de solutions d'emballage métallique de haute qualité. Des bombes aérosols traditionnelles en fer blanc aux bouteilles aérosols en aluminium, canettes d'huile, bidons de liquide de frein, et divers contenants métalliques de qualité industrielle et grand public, chaque produit est fabriqué selon un processus hautement contrôlé, processus axé sur la technologie conçu pour la force, sécurité, et durabilité.
Préparation des matières premières
Notre processus de fabrication commence par une préparation minutieuse des matières premières. Nous achetons la plaque d'étouffement de haute qualité à partir de fournitures bien connues pour assurer la durabilité et l'intégrité de nos canettes d'aérosol d'étain.
Manutention des matières premières


| Matières premières | Taille | Densité | Du contenu solide | Vérification ponctuelle |
|---|---|---|---|---|
| Acier | ✔ | ✔ | - | ✔ |
| Huile de porcelaine blanche | - | ✔ | ✔ | ✔ |
| Scellant | - | ✔ | ✔ | ✔ |
| Poignées en plastique | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Coupe de bobine (Grandes feuilles)
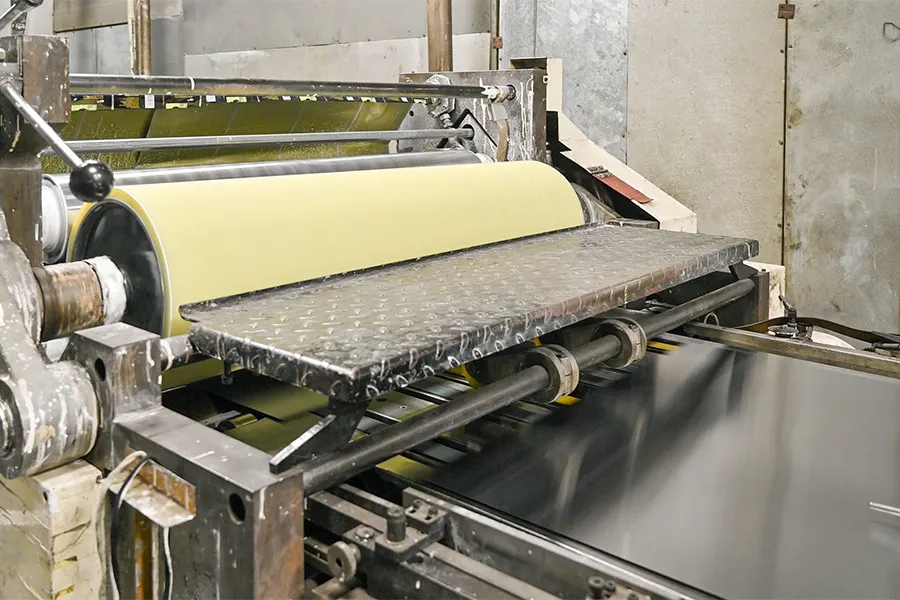
Les bobines d'acier sont ensuite découpées en grandes feuilles de fer blanc à l'aide de cisailles de haute précision.. Nos lignes automatisées garantissent des dimensions uniformes, bords à faible bavure, et une excellente planéité. L'optimisation de cette étape minimise les déchets et maximise l'utilisation des matériaux, contribuant à la rentabilité de la production d'aérosols OEM en grand volume.
Les dimensions précises des feuilles garantissent également un enregistrement d'impression impeccable et une formation cohérente du corps vierge plus tard dans le processus..
Impression
Les grandes feuilles de fer blanc sont imprimées à l'aide d'un équipement d'impression offset multicolore avancé.. Nous appliquons des revêtements de protection, oeuvre de marque, consignes de sécurité, et des informations sur les produits avec une clarté haute définition. La précision des couleurs est maintenue grâce à des systèmes de correction numérique des couleurs et à des processus stricts de contrôle de l'encre..
Chaque feuille peut recevoir plusieurs couches de vernis, revêtements anti-rayures, ou finitions résistantes à la corrosion selon les exigences de l'application. Cela garantit que la bombe aérosol finale résiste aux conditions logistiques difficiles., exposition chimique, et stockage en rayon à long terme sans décoloration ni pelage - essentiel pour les emballages de vente au détail haut de gamme.
Coupe horizontale (Découpage de feuilles)
Après l'impression, les grandes feuilles sont découpées horizontalement en morceaux plus petits adaptés à différents diamètres de bombe aérosol. Le tranchage de précision garantit des dimensions constantes qui ont un impact direct sur le processus de laminage du corps de la boîte..
Cette étape nécessite une grande précision pour éviter un mauvais alignement de l'impression, bords inégaux, ou déformation. Une coupe horizontale appropriée est essentielle pour conserver une apparence homogène et réduire le gaspillage de matériaux lors de la production de masse..
Coupe verticale (Carrosseries finales)
Les feuilles tranchées horizontalement sont ensuite découpées verticalement en flans de corps finaux.. Chaque flan est soumis à des contrôles de qualité pour la précision dimensionnelle, alignement de l'impression, intégrité du revêtement, et douceur.
La production d’ébauches de corps précises est essentielle pour des performances de soudage stables et une épaisseur uniforme du corps de boîte.. Des ébauches correctement préparées nous aident à obtenir des formes cylindriques cohérentes, soudures solides, et professionnel, des bombes aérosols d'apparence propre qui répondent aux normes mondiales d'emballage.
Soudage
Les ébauches de corps sont roulées et soudées dans des corps de boîtes parfaitement cylindriques à l'aide d'une technologie de soudage par résistance électrique à grande vitesse.. Le cordon de soudure est ensuite renforcé, nettoyé, et enduit pour améliorer la résistance à la corrosion et l'étanchéité à l'air.
Il s’agit de l’une des étapes les plus critiques de la production de bombes aérosols, car la résistance de la soudure affecte directement la capacité de la bombe à résister à une pression interne élevée.. Nos lignes de soudage avancées garantissent que chaque canette répond aux normes de sécurité internationales strictes., éviter les fuites et les déformations lors du remplissage, transport, et stockage.
Production de dômes et de composants
Nous fabriquons tous les composants essentiels, y compris les dômes, bas des bas, et divers accessoires - en interne à l'aide de machines d'estampage de haute précision. Cela permet un contrôle total sur la qualité, épaisseur, tolérance de pression, et précision dimensionnelle.
Chaque composant est conçu pour supporter des pressions élevées et fournir un support structurel fiable pour différents propulseurs. La production en interne garantit également une livraison rapide, approvisionnement stable, et des solutions entièrement personnalisables pour le branding, Commandes OEM, et bombes aérosols pour applications spéciales.
Emboutissage & Assemblage Final
Le corps de la canette, dôme, et le fond sont assemblés par estampage automatisé, curling, et machines à coudre. Durant cette étape, toutes les pièces sont fermement jointes pour créer un espace entièrement scellé, structure résistante à la pression.
Nos chaînes d’assemblage contrôlent chaque dimension : la hauteur, diamètre, précision des boucles, et la résistance des coutures - pour garantir une compatibilité élevée avec les lignes de remplissage utilisées dans les cosmétiques, ménage, entretien automobile, et applications industrielles. Le résultat est un conteneur solide et cohérent, prêt pour des tests intensifs..
Tests de pression automatisés (Inspection de la pression en ligne)
Chaque bombe aérosol passe d'abord par un système automatisé de test de pression en ligne, qui est l’une des étapes les plus importantes pour garantir la sécurité et les performances. La machine applique une pression interne contrôlée à chaque boîte pour évaluer sa résistance, stabilité des coutures, et résistance à la déformation.
Cette ligne de test à grande vitesse identifie toutes les canettes susceptibles de présenter des problèmes potentiels, tels que des cordons de soudure faibles., déformation de forme, ou épaisseur de métal incohérente. L'équipement automatisé assure 100% couverture des inspections, réduit les erreurs humaines, et garantit que seules les canettes structurellement saines avancent dans le processus de production.
Des canettes qui passer le test de pression en ligne continue jusqu'à l'emballage.
Des canettes qui ne répondent pas pleinement les critères de pression sont automatiquement rejetés et transférés à l'étape de vérification manuelle pour une inspection plus approfondie.
Test manuel du bain-marie (Vérification des fuites secondaires)
Toute canette signalée par le système de test de pression est envoyée à notre équipe de contrôle qualité formée pour test manuel d'étanchéité du bain-marie. Pendant ce processus, la canette est immergée dans un réservoir d'eau tandis qu'une pression interne est appliquée. Les inspecteurs observent attentivement la présence de bulles, qui indiquent de petites fuites ou des micro-défauts.
Cette vérification manuelle secondaire garantit que les unités limites sont soigneusement confirmées avant leur élimination ou leur retouche.. Il garantit également qu’aucune canette défectueuse n’entre sur le marché.
Nos tests sur bain-marie suivent des protocoles de contrôle qualité stricts et les normes internationales de sécurité des emballages en aérosol., assurer une fiabilité totale dans le produit final.
Emballage (Emballage de cartons et palettisation)
Les canettes approuvées sont emballées dans des cartons d'exportation solides et palettisées en utilisant des modèles d'empilage optimisés pour éviter toute déformation pendant le transport.. L'emballage peut être personnalisé en fonction des exigences du client, y compris l'impression de la marque, cartons renforcés, ou couches intérieures de protection pour l'exportation longue distance.
Nous veillons à ce que chaque palette soit stable, protégé contre l'humidité, et conforme aux normes logistiques internationales pour prendre en charge une livraison mondiale fiable.
Préparation des matières premières
Notre processus de fabrication commence par une préparation minutieuse des matières premières. Nous achetons la plaque d'étouffement de haute qualité à partir de fournitures bien connues pour assurer la durabilité et l'intégrité de nos canettes d'aérosol d'étain.
Manutention des matières premières
Le processus de fabrication commence par la sélection et la préparation minutieuses de lingots d'aluminium de haute qualité.. Nous nous approvisionnons uniquement en aluminium certifié avec une composition chimique stable et d'excellentes propriétés mécaniques., garantir des performances constantes tout au long du cycle de production. Chaque lot entrant est testé pour la pureté, densité, dureté, et l'uniformité du grain pour éviter les défauts internes qui pourraient affecter ultérieurement l'extrusion ou la résistance à la pression. En commençant avec une matière première de qualité supérieure, nous garantissons que chaque canette que nous produisons répond aux normes internationales de durabilité, résistance à la corrosion, et fiabilité dans les applications d'aérosols à haute pression.
Extrusion par impact – Formation du corps de la boîte
Le lingot d'aluminium est placé dans une presse d'extrusion à impact à grande vitesse, où une force immense est appliquée d'un seul coup. Ce processus étire la limace pour en faire un corps de boîte cylindrique sans soudure, sans soudure ni joint.. La construction sans couture est l’un des principaux avantages des bombes aérosols en aluminium, offrant une tolérance de pression exceptionnelle et empêchant les fuites à des pressions internes élevées. La presse d'extrusion contrôle l'épaisseur des parois, hauteur, et stabilité dimensionnelle avec une extrême précision. Chaque coup garantit que la boîte maintient une répartition uniforme du matériau., résultant en un poids constant, excellente résistance mécanique, et une surface intérieure et extérieure parfaitement lisse, prête pour un traitement ultérieur.
Coupe de précision
Après extrusion, le corps de la boîte est légèrement plus grand que la taille finale requise. Une machine de coupe de précision coupe le bord supérieur pour obtenir une précision, hauteur uniforme sur tout le lot. Cela garantit la compatibilité avec les processus en aval tels que la striction, revêtement, et l'impression. Une coupe précise élimine également tous les bords irréguliers ou rugueux créés lors de l'extrusion.. Des capteurs automatisés en continu surveillent chaque boîte pour maintenir des tolérances de hauteur strictes, garantissant une cohérence parfaite pour la production en grand volume et des performances irréprochables sur les lignes de remplissage automatisées.
Polissage de surface et lissage mécanique
Les boîtes découpées subissent un polissage mécanique pour affiner la surface extérieure et éliminer les irrégularités microscopiques. Cette étape améliore l’aspect esthétique et est cruciale pour obtenir une adhérence optimale des revêtements extérieurs et des encres d’imprimerie.. Nos systèmes de polissage utilisent une combinaison de techniques abrasives et de brossage rotatif pour produire un résultat très lisse., finition uniforme. Les surfaces polies améliorent non seulement la présentation de la marque, mais réduisent également le risque de défauts de revêtement tels que les trous d'épingle., traces, ou pelage pendant un stockage à long terme.
Lavage et dégraissage en plusieurs étapes
Pour assurer une propreté parfaite, les canettes passent par un système de lavage à plusieurs étapes entièrement automatisé. Ce système comprend un prélavage, dégraissage chimique, nettoyage par ultrasons, rinçage à l'eau chaude, et rinçage à l'eau déminéralisée. Ces étapes éliminent les lubrifiants, résidus métalliques, particules fines, et les impuretés laissées par les processus d'extrusion et de polissage. Des bidons propres sont essentiels pour l’adhérence et l’efficacité des revêtements intérieurs et des peintures extérieures. Toute trace de contamination pourrait entraîner des réactions chimiques avec le produit ou provoquer des défauts dans l'aspect final. Après le lavage, les boîtes sont séchées dans un four à air chaud pour garantir qu'il ne reste aucune humidité.
Revêtement interne – Laque protectrice de qualité alimentaire ou résistante aux produits chimiques
Chaque canette reçoit un revêtement interne, pulvérisé uniformément via des pistolets rotatifs entièrement automatisés qui assurent une couverture complète même dans les zones les plus profondes du cylindre. Ce revêtement sert de barrière entre le matériau aluminium et le contenu du produit, prévenir la corrosion, décoloration, ou des réactions chimiques indésirables. Différentes formules sont disponibles selon les exigences du client, comme l'époxy de qualité alimentaire, BPA-IN (sans BPA) revêtements, ou laques haute résistance pour produits chimiques agressifs. Une fois appliqué, les boîtes enduites entrent dans un four de durcissement où la laque est cuite à haute température pour former une forte, lisse, et couche protectrice longue durée. Des tests d'épaisseur et des contrôles d'adhérence rigoureux sont effectués pour garantir l'intégrité du revêtement..
Manteau de base / Application de l'apprêt
Avant de pouvoir appliquer une impression de haute qualité, chaque boîte est recouverte d'un apprêt de base. Cet apprêt lisse la surface externe, améliore l'éclat des couleurs, et améliore l'adhérence de l'encre. Le revêtement doit être extrêmement uniforme pour garantir que le motif imprimé soit net et cohérent.. Nos systèmes d'apprêt permettent des couleurs personnalisées, y compris le blanc, métallique, mat, et couches de base brillantes, en fonction des exigences de la marque du client. Après application, les boîtes passent dans une étuve pour garantir que l'apprêt durcit en une couche de base stable et résistante aux rayures.
Impression multicolore haute définition
Utilisation de machines d'impression offset à sec multicolores avancées, le design de votre marque est transféré sur la canette avec une clarté et une précision exceptionnelles. Ces machines prennent en charge des modèles complexes, dégradés, beau texte, et logos détaillés, garantir une qualité constante même à des vitesses de production élevées. Chaque couche d'encre est soigneusement alignée pour éviter le chevauchement ou la distorsion des couleurs.. Nos lignes d'impression utilisent des produits de haute qualité, Encres résistantes aux UV qui maintiennent la stabilité des couleurs pendant le stockage, transport, et gestion par l'utilisateur final. Après l'impression, les canettes passent par un autre processus de durcissement pour verrouiller l'œuvre d'art de façon permanente.
Revêtement sur vernis – brillant protecteur ou finition mate
Un vernis final est appliqué sur la surface imprimée pour protéger l'œuvre de l'abrasion., décoloration, et exposition environnementale. Cette couche de finition peut être brillante ou mate selon les préférences de la marque. Le vernis crée une douceur, barrière protectrice qui améliore la durabilité lors du remplissage, transport, et utilisation par les consommateurs. Il aide également à conserver une apparence haut de gamme même après une durée de conservation prolongée.. Une fois le vernis appliqué, la boîte subit un cycle de durcissement final pour assurer une stabilité à long terme.
Formation de col et de bouche – Façonnage de précision pour la compatibilité des vannes
Dans cette étape cruciale, la partie supérieure de la canette est progressivement façonnée à travers plusieurs anneaux de rétreint pour atteindre le diamètre de bouche final requis pour les valves aérosol. Le processus de rétreint assure un ajustement parfait avec les vannes de pulvérisation, actionneurs, et des casquettes. Plusieurs étapes garantissent des transitions fluides, prévenir les fissures et maintenir les performances de pression. La précision dimensionnelle est ici vitale, car même des écarts mineurs peuvent affecter les performances d’étanchéité ou l’efficacité de la ligne de remplissage. Chaque canette est également inspectée visuellement et mécaniquement pour garantir une formation parfaite du col..
Inspection finale et emballage
Avant l'emballage, toutes les canettes sont soumises à des systèmes d'inspection automatisés pour détecter toute déformation, irrégularités du revêtement, défauts de striction, ou un mauvais alignement d'impression. Les canettes qui réussissent l’inspection sont comptées, empilé, et emballé dans des cartons de protection ou palettisé selon les exigences d'expédition. Nos méthodes d'emballage minimisent le risque de rayures, bosses, et contamination pendant le stockage et le transport international. Étiquettes, numéros de lots, et les dates de production sont ajoutées pour garantir une traçabilité complète et une assurance qualité pour chaque expédition.
Préparation des matières premières
Notre processus de fabrication commence par une préparation minutieuse des matières premières. Nous achetons la plaque d'étouffement de haute qualité à partir de fournitures bien connues pour assurer la durabilité et l'intégrité de nos canettes d'aérosol d'étain.
Préparation et inspection du matériel
La base d’une canette fiable est un métal de haute qualité. Nous nous approvisionnons en matières premières exclusivement auprès d'aciéries de classe mondiale. Avant le début de la production, chaque lot de fer blanc est soumis à une inspection complète dans notre laboratoire. Nous vérifions le caractère (dureté), épaisseur du revêtement d'étain, et état de surface pour garantir que le matériau est suffisamment résistant à la corrosion et robuste pour résister à la manipulation industrielle. Seuls les matériaux qui répondent à nos strictes spécifications ISO sont libérés dans l'atelier de production..
| Matières premières | Taille | Densité | Du contenu solide | Vérification ponctuelle |
|---|---|---|---|---|
| Acier | ✔ | ✔ | - | ✔ |
| Huile de porcelaine blanche | - | ✔ | ✔ | ✔ |
| Scellant | - | ✔ | ✔ | ✔ |
| Poignées en plastique | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Coupe de bobines et nivellement de tension
La matière première arrive en bobines massives. Utilisation de nos lignes de déroulage automatisées à grande vitesse, nous déroulons et découpons l'acier en tôles de dimensions spécifiques. Surtout, ce processus comprend nivellement de tension, qui élimine les contraintes internes du métal pour créer des feuilles parfaitement plates. La planéité est essentielle pour une impression à grande vitesse et un soudage précis plus tard dans le processus. Cette étape garantit que chaque feuille entre dans la ligne d'impression sans courbure ni distorsion..
Impression métallique haute définition
L’image de votre marque dépend de la qualité de l’impression. Nous utilisons l'état de l'art Lithographie métallique UV (impression offset) technologie pour appliquer votre œuvre d’art directement sur les tôles plates.
Précision des couleurs: Nous utilisons un système informatisé de gestion des couleurs pour garantir le strict respect des normes Pantone ou des couleurs spécifiques de votre marque..
Durabilité: Après l'impression, les feuilles passent dans des fours à haute température. Cela durcit l'encre et applique un vernis protecteur, s'assurer que la conception est résistante aux rayures, résistant à l'huile, et brillant (ou mat) se démarquer sur les étagères.
Refendage de pièces de précision
Une fois l'encre durcie, les grandes feuilles imprimées sont introduites dans nos découpeuses groupées de précision. La machine coupe les feuilles en morceaux individuels “ébauches de corps”—les rectangles plats qui formeront éventuellement le cylindre ou le corps rectangulaire de la boîte.
Cette étape demande une extrême précision. Nous maintenons tolérances au niveau du micron sur la largeur de coupe et vérifiez que tous les bords sont sans bavures. Un propre, une coupe droite est la condition préalable à un cordon de soudure impeccable lors de la phase de montage.
Production de composants
Pendant que les corps se préparent, une ligne de production parallèle fabrique les cônes supérieurs, extrémités inférieures, et poignées.
Estampage robuste: Utilisation de presses à fort tonnage et de filières à plusieurs étages, nous formons des composants rigides conçus pour supporter du poids sans se déformer.
Doublure composée: Il s'agit d'une étape de sécurité critique. Un mastic liquide (composé) est injecté dans l’anneau extérieur des couvercles et des fonds. Une fois séché, cela crée un joint en caoutchouc qui assure un joint hermétique lorsque le composant est ensuite fixé au corps de la boîte, empêchant toute possibilité de fuite.
Assemblage et soudage automatisés
C'est là que les pièces deviennent un produit fini. Notre chaîne d'assemblage entièrement automatisée effectue trois actions critiques:
Arrondi & Soudage: Les ébauches de carrosserie sont roulées et soudées à l'aide de Technologie de soudage du fil de cuivre. Cela crée une couture plus solide que le métal lui-même.. Nous appliquons également un revêtement en poudre sur les côtés de la soudure pour éviter la rouille..
Bridement & Perles: Le corps est bridé (bords préparés pour le couvercle) et perlé (côtes ajoutées au corps) pour augmenter la résistance à l'écrasement vertical.
Double couture: L'extrémité inférieure et le cône supérieur sont verrouillés mécaniquement sur le corps à l'aide d'un processus de double couture., comprimer le revêtement composé pour créer une enceinte étanche.
100% Test de fuite pneumatique en ligne
Nous ne laissons pas la qualité au hasard. Chaque canette qui sort de la chaîne de montage passe par un testeur automatique de pression d'air. La machine injecte de l'air dans la canette et surveille la moindre chute de pression sur une période définie.. Si un trou d'épingle microscopique ou une couture faible provoque une perte de pression, le système rejette automatiquement l'unité. Cela garantit que 100% des canettes qui vous ont été expédiées ont été vérifiées quant à leur intégrité structurelle.
Vérification du bain-marie
Pour valider la précision de nos testeurs d’air et garantir la résistance des soudures, nous effectuons régulièrement des opérations hors ligne Tests d'immersion dans un bain-marie. Des échantillons aléatoires sont prélevés sur la chaîne de production, immergé dans l'eau, et pressurisé bien au-delà des niveaux de fonctionnement standard. Cette méthode de contrôle destructif simule des conditions extrêmes, garantir que nos canettes fonctionneront de manière fiable même sous le stress du transport, changements de température, et stockage à long terme.

Préparation d'emballage et de logistique
La dernière étape consiste à préserver la qualité que nous avons créée. Les canettes finies sont automatiquement empilées sur des palettes à l'aide de bras robotisés pour maintenir l'hygiène et éviter les bosses..
Protection: Nous utilisons des couches résistantes, gardes d'angle, et film étirable pour stabiliser la charge.
Optimisation: Les palettes sont calculées pour maximiser l'efficacité du chargement des conteneurs, vous permettant d'économiser sur les frais de transport tout en garantissant que les canettes arrivent à votre usine de remplissage en parfait état, prêt à l'emploi immédiat.
L'épine dorsale de la précision
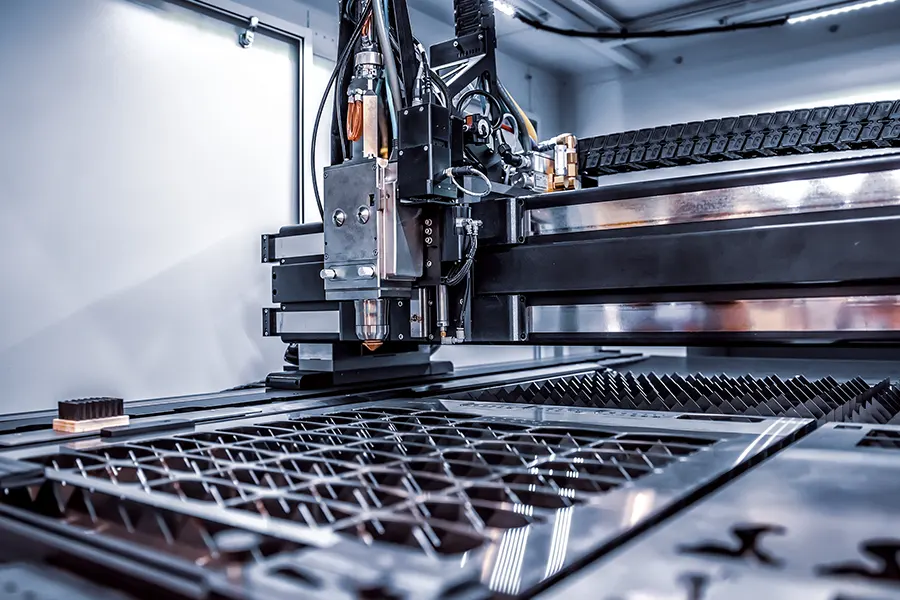
Machine de découpe laser CNC

Lignes de production automatiques