 Suomi
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Français
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
Kuinka tina-aerosolipurkit valmistetaan?
Metallitölkkien valmistusprosessi
Tervetuloa kattavalle Metal Can Manufacturing Process -sivullemme, jossa esittelemme täyden tuotannon työnkulun laajan korkealaatuisten metallipakkausratkaisujemme takana. Perinteisistä peltiaerosolitölkeistä alumiiniaerosolipulloihin, öljytölkit, jarrunestesäiliöt, sekä erilaiset teollisuus- ja kuluttajalaatuiset metallisäiliöt, jokainen tuote on valmistettu erittäin valvotulla tavalla, teknologiavetoinen prosessi, joka on suunniteltu lujuuteen, turvallisuutta, ja kestävyys.
Raaka-aineen valmistus
Valmistusprosessimme alkaa huolellisella raaka-aineen valmistelulla. Hankimme korkealaatuista peltiä tunnetuista tarvikkeista varmistaaksemme tinaaerosolitölkkiemme kestävyyden ja eheyden..
Raaka-aineiden käsittely


| Raaka-aineet | Koko | Tiheys | Kiinteä sisältö | Pistetarkastus |
|---|---|---|---|---|
| Teräs | ✔ | ✔ | - | ✔ |
| Valkoinen posliiniöljy | - | ✔ | ✔ | ✔ |
| Tiivisteaine | - | ✔ | ✔ | ✔ |
| Muoviset kahvat | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Kelan leikkaaminen (Suuret levyt)
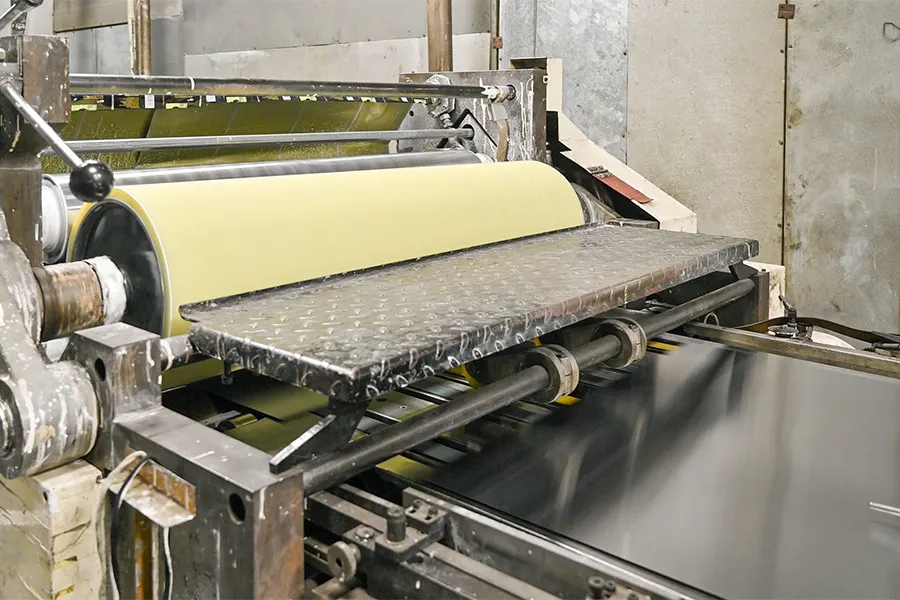
Teräskelat leikataan sitten suuriksi peltilevyiksi erittäin tarkoilla leikkauskoneilla. Automatisoidut linjamme takaavat yhtenäiset mitat, matalat pursereunat, ja erinomainen tasaisuus. Tämän vaiheen optimointi minimoi jätteen ja maksimoi materiaalin käytön, edistää kustannustehokkuutta suurten OEM-aerosolitölkkien tuotannossa.
Tarkat arkin mitat varmistavat myös virheettömän tulostuksen kohdistuksen ja tasaisen rungon aihion muodostuksen myöhemmin prosessissa.
Tulostus
Suuret peltiarkit painetaan edistyneillä monivärioffsetpainolaitteilla. Levitämme suojapinnoitteita, tuotemerkin taideteoksia, turvallisuusohjeet, ja tuotetiedot teräväpiirtotarkkuudella. Värien tarkkuus ylläpidetään digitaalisten värinkorjausjärjestelmien ja tiukkojen musteenvalvontaprosessien avulla.
Jokainen arkki voi saada useita lakkakerroksia, naarmuuntumista estävät pinnoitteet, tai korroosionkestäviä pintakäsittelyjä sovelluksen vaatimuksista riippuen. Tämä varmistaa, että lopullinen aerosolipurkki kestää ankarat logistiset olosuhteet, kemiallinen altistuminen, ja pitkäaikainen hyllysäilytys ilman haalistumista tai kuoriutumista – kriittistä ensiluokkaisille vähittäismyyntipakkauksille.
Vaakasuora leikkaus (Arkin viipalointi)
Tulostuksen jälkeen, suuret levyt leikataan vaakasuunnassa pienemmiksi paloiksi, jotka on räätälöity eri halkaisijoiden mukaan. Tarkka viipalointi varmistaa yhdenmukaiset mitat, jotka vaikuttavat suoraan tölkin rungon valssausprosessiin.
Tämä vaihe vaatii suurta tarkkuutta tulostusvirheiden välttämiseksi, epätasaiset reunat, tai muodonmuutosta. Oikea vaakaleikkaus on välttämätöntä saumattoman ulkonäön säilyttämiseksi ja materiaalihukan vähentämiseksi massatuotannossa.
Pystyleikkaus (Lopullinen runko-aihiot)
Vaakasuoraan viipaloidut arkit leikataan sitten pystysuunnassa lopullisiksi kappaleiksi. Jokainen aihio käy läpi laatutarkastukset mittatarkkuuden varmistamiseksi, tulostuksen kohdistus, pinnoitteen eheys, ja sileys.
Tarkkojen runkoaihioiden valmistaminen on tärkeää vakaan hitsaustehon ja tasaisen tölkin rungon paksuuden kannalta. Oikein valmistetut aihiot auttavat saavuttamaan yhtenäiset lieriömäiset muodot, vahvat hitsaussaumat, ja ammattimainen, puhtaan näköisiä aerosolipurkkeja, jotka täyttävät maailmanlaajuiset pakkausstandardit.
Hitsaus
Runkoaihiot rullataan ja hitsataan täydellisesti sylinterimäisiksi tölkin rungoiksi nopealla sähkövastushitsaustekniikalla. Sitten hitsisauma vahvistetaan, puhdistettu, ja pinnoitettu parantamaan korroosionkestävyyttä ja ilmatiiviyttä.
Tämä on yksi kriittisimmistä vaiheista aerosolitölkin valmistuksessa, koska hitsin lujuus vaikuttaa suoraan tölkin kykyyn kestää korkeaa sisäistä painetta.. Edistyneet hitsauslinjamme varmistavat, että jokainen tölkki täyttää tiukat kansainväliset turvallisuusstandardit, estää vuodot ja muodonmuutokset täytön aikana, kuljetus, ja varastointi.
Dome- ja komponenttituotanto
Valmistamme kaikki olennaiset komponentit - myös kupuja, pohjat, ja erilaisia lisävarusteita – talon sisällä käyttäen erittäin tarkkoja leimauskoneita. Tämä mahdollistaa täyden laadun hallinnan, paksuus, paineensietokyky, ja mittatarkkuus.
Jokainen komponentti on suunniteltu kestämään korkeaa painetta ja tarjoamaan luotettavaa rakennetukea erilaisille ponneaineille. Oma tuotanto takaa myös nopean toimituksen, vakaa tarjonta, ja täysin räätälöidyt ratkaisut brändäystä varten, OEM-tilaukset, ja erikoiskäyttöiset aerosolitölkit.
Leimaus ja loppukokoonpano
Tölkin runko, kupoli, ja pohja kootaan automaattisella leimaamalla, curling, ja saumauskoneet. Tämän vaiheen aikana, kaikki osat on liitetty tiukasti yhteen täysin tiivisteen muodostamiseksi, painetta kestävä rakenne.
Kokoonpanolinjamme hallitsevat jokaista ulottuvuutta – korkeutta, halkaisija, kiharan tarkkuus, ja sauman lujuus – varmistaa korkea yhteensopivuus kosmetiikassa käytettävien täyttölinjojen kanssa, kodin siivous, autojen hoitoon, ja teolliset sovellukset. Tuloksena on vahva ja yhtenäinen säiliö, joka on valmis intensiiviseen testaukseen.
Automaattinen painetestaus (Inline paineen tarkastus)
Jokainen aerosolipurkki menee ensin läpi automaattinen linjapaineen testausjärjestelmä, joka on yksi tärkeimmistä vaiheista turvallisuuden ja suorituskyvyn varmistamisessa. Kone käyttää hallittua sisäistä painetta jokaiseen tölkkiin arvioidakseen sen vahvuutta, sauman vakaus, ja muodonmuutoskestävyys.
Tämä nopea testauslinja tunnistaa kaikki tölkit, joissa voi olla mahdollisia ongelmia, kuten heikot hitsaussaumat, muodon muodonmuutos, tai epäjohdonmukainen metallin paksuus. Automaattiset laitteet takaavat 100% tarkastuksen kattavuus, vähentää inhimillisiä virheitä, ja takaa, että vain rakenteellisesti terveet tölkit etenevät tuotantoprosessissa.
Voiko sen syöttö inline painetesti jatkaa pakkaamista.
Voiko sen eivät täytä täysin painekriteerit hylätään automaattisesti ja siirretään manuaaliseen tarkastusvaiheeseen lisätarkastuksia varten.
Manuaalinen vesihauteen testaus (Toissijainen vuototarkastus)
Kaikki painetestausjärjestelmän ilmoittamat tölkit lähetetään koulutetulle laadunvalvontatiimillemme manuaalinen vesihauteen vuototestaus. Tämän prosessin aikana, tölkki upotetaan vesisäiliöön sisäisen paineen aikana. Tarkastajat tarkkailevat huolellisesti kuplia, jotka osoittavat pieniä vuotoja tai mikrovikoja.
Tämä toissijainen manuaalinen tarkistus varmistaa, että rajayksiköt vahvistetaan perusteellisesti ennen hävittämistä tai uudelleenkäsittelyä. Se takaa myös, ettei viallisia tölkkejä tule markkinoille.
Vesihaudetestauksessamme noudatetaan tiukkoja QC-protokollia ja kansainvälisiä aerosolipakkausten turvallisuusstandardeja, varmistaa lopullisen tuotteen täydellisen luotettavuuden.
Pakkaus (Pakkauksen pakkaus ja lavaus)
Hyväksytyt tölkit pakataan vahvoihin vientilaatikoihin ja lavataan käyttämällä optimoituja pinoamiskuvioita muodonmuutosten estämiseksi kuljetuksen aikana. Pakkaus voidaan räätälöidä asiakkaan tarpeiden mukaan, mukaan lukien merkkipainatus, vahvistetut laatikot, tai suojaavat sisäkerrokset pitkän matkan vientiin.
Varmistamme, että jokainen lava on vakaa, kosteudelta suojattu, ja kansainvälisten logistiikkastandardien mukainen luotettavan maailmanlaajuisen toimituksen tukemiseksi.
Raaka-aineen valmistus
Valmistusprosessimme alkaa huolellisella raaka-aineen valmistelulla. Hankimme korkealaatuista peltiä tunnetuista tarvikkeista varmistaaksemme tinaaerosolitölkkiemme kestävyyden ja eheyden..
Raaka-aineiden käsittely
Valmistusprosessi alkaa korkealaatuisten alumiiniharkojen huolellisella valinnalla ja valmistuksella. Hankimme vain sertifioituja alumiinimateriaaleja, joilla on vakaa kemiallinen koostumus ja erinomaiset mekaaniset ominaisuudet, varmistaa tasaisen suorituskyvyn koko tuotantosyklin ajan. Jokaisen saapuvan erän puhtaus testataan, tiheys, kovuus, ja rakeiden tasaisuus sisäisten vikojen välttämiseksi, jotka voivat myöhemmin vaikuttaa suulakepuristus- tai paineenkestoon. Aloittamalla paremmalla raaka-aineella, takaamme, että jokainen valmistamamme tölkki täyttää kansainväliset kestävyysstandardit, korroosionkestävyys, ja luotettavuus korkeapaineaerosolisovelluksissa.
Iskupuristus – tölkin rungon muodostaminen
Alumiinirunko asetetaan nopeaan iskupuristuspuristimeen, jossa yhdellä vedolla kohdistetaan valtava voima. Tämä prosessi venyttää etanan saumattomaksi sylinterimäiseksi tölkin rungoksi ilman hitsauksia tai liitoksia. Saumaton rakenne on yksi alumiiniaerosolitölkkien tärkeimmistä eduista, tarjoaa poikkeuksellisen paineensietokyvyn ja estää vuodot korkeissa sisäisissä paineissa. Ekstruusiopuristin säätää seinämän paksuutta, korkeus, ja mittavakaus äärimmäisellä tarkkuudella. Jokainen isku varmistaa, että tölkki säilyttää tasaisen materiaalin jakautumisen, tuloksena tasainen paino, erinomainen mekaaninen lujuus, ja täysin sileä sisä- ja ulkopinta valmiina jatkokäsittelyyn.
Tarkka leikkaus
Ekstruusion jälkeen, tölkin runko on hieman korkeampi kuin lopullinen vaadittu koko. Tarkkuusleikkauskone leikkaa yläreunan tarkkuuden saavuttamiseksi, tasainen korkeus koko erässä. Tämä varmistaa yhteensopivuuden loppupään prosessien, kuten kaventamisen, kanssa, pinnoite, ja painatus. Tarkka leikkaus poistaa myös suulakepuristuksen aikana syntyneet epätasaiset tai karkeat reunat. Jatkuvat automatisoidut anturit valvovat jokaista tölkkiä tiukkojen korkeustoleranssien ylläpitämiseksi, varmistaa täydellisen johdonmukaisuuden suurille tuotantomäärille ja virheettömän suorituskyvyn automaattisilla täyttölinjoilla.
Pinnan kiillotus ja mekaaninen tasoitus
Leikatut tölkit kiillotetaan mekaanisesti ulkopinnan hiomiseksi ja mikroskooppisten epätasaisuuksien poistamiseksi. Tämä vaihe parantaa esteettistä ulkonäköä ja on ratkaisevan tärkeä ulkopintojen ja painomusteiden optimaalisen tarttuvuuden saavuttamiseksi. Kiillotusjärjestelmämme käyttävät hiomatekniikoiden ja pyörivän harjauksen yhdistelmää erittäin sileän pinnan tuottamiseksi, yhtenäinen viimeistely. Kiillotetut pinnat eivät ainoastaan paranna tuotemerkin esillepanoa, vaan myös vähentävät pinnoitevirheiden, kuten reikien, riskiä, raitoja, tai kuoriutuminen pitkäaikaisen varastoinnin aikana.
Monivaiheinen pesu ja rasvanpoisto
Täydellisen puhtauden varmistamiseksi, tölkit kulkevat täysin automatisoidun monivaiheisen pesujärjestelmän läpi. Tämä järjestelmä sisältää esipesun, kemiallinen rasvanpoisto, ultraäänipuhdistus, kuumavesihuuhtelu, ja deionisoidun veden huuhtelu. Nämä vaiheet poistavat voiteluaineet, metallijäämät, hienoja hiukkasia, ja ekstruusio- ja kiillotusprosesseista jääneet epäpuhtaudet. Puhtaat tölkit ovat välttämättömiä sisäpinnoitteiden ja ulkomaalien tarttuvuuden ja tehokkuuden kannalta. Kaikki epäpuhtaudet voivat aiheuttaa kemiallisia reaktioita tuotteen kanssa tai aiheuttaa virheitä lopullisessa ulkonäössä. Pesun jälkeen, tölkit kuivataan kuumailmauunissa, jotta kosteutta ei jää.
Sisäpinnoite – suojaava elintarvikelaatuinen tai kemikaaleja kestävä lakka
Jokainen tölkki saa sisäisen pinnoitteen, ruiskutetaan tasaisesti täysin automatisoitujen pyörivien pistoolien kautta, jotka takaavat täydellisen peiton jopa sylinterin syvimmille alueille. Tämä pinnoite toimii esteenä alumiinimateriaalin ja tuotteen sisällön välillä, estämään korroosiota, värjäytymistä, tai ei-toivottuja kemiallisia reaktioita. Saatavilla on erilaisia kaavoja asiakkaan vaatimusten mukaan, kuten elintarvikekäyttöinen epoksi, BPA-IN (ei-BPA) pinnoitteet, tai erittäin kestävät lakat aggressiivisille kemikaaleille. Kerran sovellettu, Päällystetyt tölkit menevät kovetusuuniin, jossa lakka paistetaan korkeassa lämpötilassa vahvaksi, sileä, ja pitkäkestoinen suojakerros. Pinnoitteen eheyden takaamiseksi suoritetaan tiukat paksuustestit ja tartuntatarkastukset.
Pohjamaali / Pohjustussovellus
Ennen kuin korkealaatuista tulostusta voidaan käyttää, jokainen purkki on päällystetty pohjamaalilla. Tämä pohjamaali tasoittaa ulkopinnan, lisää värien eloisuutta, ja parantaa musteen tarttuvuutta. Pinnoitteen on oltava erittäin tasainen, jotta tulostettu kuvio näyttää terävältä ja yhtenäiseltä. Pohjajärjestelmämme mahdollistavat mukautetut värit, mukaan lukien valkoinen, metallinen, matta, ja kiiltävät pohjakerrokset, riippuen asiakkaan brändivaatimuksista. Sovelluksen jälkeen, tölkit kulkevat kuivausuunin läpi varmistaakseen, että pohjamaali kovettuu vakaaksi ja naarmuuntumattomaksi pohjakerrokseksi.
Teräväpiirto monivärinen tulostus
Kehittyneiden moniväristen kuivaoffsetpainokoneiden käyttö, brändisi design siirtyy tölkkiin poikkeuksellisen selkeästi ja tarkasti. Nämä koneet tukevat monimutkaisia kuvioita, kaltevuudet, hienoa tekstiä, ja yksityiskohtaiset logot, varmistaa tasaisen laadun jopa suurilla tuotantonopeuksilla. Jokainen mustekerros kohdistetaan huolellisesti värien päällekkäisyyden tai vääristymisen estämiseksi. Painolinjamme käyttävät korkealaatuisia, UV-kestävät musteet, jotka säilyttävät värin vakauden säilytyksen aikana, kuljetus, ja loppukäyttäjän käsittely. Tulostuksen jälkeen, tölkit käyvät läpi toisen kovetusprosessin lukitakseen taideteoksen pysyvästi.
Päällyslakkapinnoite – suojaava kiilto tai mattapinta
Lopullinen lakka levitetään painetun pinnan päälle suojaamaan taidetta kulumiselta, häipyminen, ja ympäristön altistuminen. Tämä pintamaali voi olla kiiltävä tai matta tuotemerkin mieltymyksistä riippuen. Lakka luo sileän, suojaava este, joka parantaa kestävyyttä täytön aikana, kuljetus, ja kuluttajakäyttöön. Se auttaa myös säilyttämään ensiluokkaisen ulkonäön myös pidemmän säilytysajan jälkeen. Kun lakka on levitetty, tölkki käy läpi viimeisen kovetussyklin pitkän aikavälin stabiilisuuden varmistamiseksi.
Kaulan ja suun muotoilu – tarkka muotoilu venttiilien yhteensopivuutta varten
Tässä ratkaisevassa vaiheessa, tölkin yläosa muotoillaan vähitellen useiden kaularenkaiden läpi aerosoliventtiileille vaaditun lopullisen suuhalkaisijan saavuttamiseksi. Kaulaprosessi varmistaa täydellisen sovituksen ruiskuventtiilien kanssa, toimilaitteet, ja korkit. Useat vaiheet takaavat sujuvat siirtymät, estää halkeamia ja ylläpitää paineen suorituskykyä. Mittatarkkuus on tässä elintärkeää, sillä pienetkin poikkeamat voivat vaikuttaa tiivistyskykyyn tai täyttölinjan tehokkuuteen. Jokainen tölkki tarkastetaan myös visuaalisesti ja mekaanisesti virheettömän kaulanmuodostuksen varmistamiseksi.
Lopputarkastus ja pakkaus
Ennen pakkaamista, kaikki tölkit läpikäyvät automaattiset tarkastusjärjestelmät mahdollisten muodonmuutosten havaitsemiseksi, pinnoitteen epätasaisuudet, kaulan vikoja, tai tulostuksen kohdistusvirhe. Katsastuksen läpäisevät tölkit lasketaan mukaan, pinottu, ja pakattu suojakoteloihin tai lavoille kuljetusvaatimusten mukaisesti. Pakkausmenetelmämme minimoivat naarmujen riskin, kolhuja, ja saastuminen varastoinnin ja kansainvälisen kuljetuksen aikana. Tarrat, eränumerot, ja valmistuspäivämäärät lisätään, jotta varmistetaan täydellinen jäljitettävyys ja laadunvarmistus jokaiselle lähetykselle.
Raaka-aineen valmistus
Valmistusprosessimme alkaa huolellisella raaka-aineen valmistelulla. Hankimme korkealaatuista peltiä tunnetuista tarvikkeista varmistaaksemme tinaaerosolitölkkiemme kestävyyden ja eheyden..
Materiaalin valmistelu ja tarkastus
Luotettavan tölkin perusta on korkealaatuinen metalli. Hankimme raaka-aineemme yksinomaan maailmanluokan terästehtailta. Ennen tuotannon aloittamista, jokainen peltierä käy läpi kattavan tarkastuksen laboratoriossamme. Vahvistamme luonne (kovuus), tinapinnoitteen paksuus, ja pintakäsittely varmistaaksesi, että materiaali on korroosionkestävää ja riittävän lujaa kestämään teollista käsittelyä. Tuotantolattialle luovutetaan vain materiaaleja, jotka täyttävät tiukat ISO-spesifikaatiomme.
| Raaka-aineet | Koko | Tiheys | Kiinteä sisältö | Pistetarkastus |
|---|---|---|---|---|
| Teräs | ✔ | ✔ | - | ✔ |
| Valkoinen posliiniöljy | - | ✔ | ✔ | ✔ |
| Tiivisteaine | - | ✔ | ✔ | ✔ |
| Muoviset kahvat | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Kelojen leikkaus ja jännityksen tasoitus
Raaka-aine saapuu massiivisissa keloissa. Käyttämällä nopeita automaattisia kelanpurkulinjojamme, rullaamme ja leikkaamme teräksen tietyn kokoisiksi levyiksi. Ratkaisevaa, tämä prosessi sisältää jännityksen tasoitus, joka eliminoi metallin sisäiset jännitykset ja muodostaa täysin litteitä levyjä. Tasaisuus on kriittinen nopean tulostuksen ja tarkan hitsauksen kannalta myöhemmin prosessissa. Tämä vaihe varmistaa, että jokainen arkki tulee tulostusviivalle ilman kaarevuutta tai vääristymiä.
Teräväpiirtometallitulostus
Brändisi imago riippuu tulosteen laadusta. Käytämme uusinta tekniikkaa UV-metallilitografia (offsetpainatus) tekniikkaa, jolla voit levittää taidettasi suoraan tasaisille metallilevyille.
Värien tarkkuus: Käytämme tietokoneistettua värinhallintajärjestelmää varmistaaksemme, että Pantone-standardeja tai tiettyjä merkkivärejäsi noudatetaan tarkasti.
Kestävyys: Tulostuksen jälkeen, levyt kulkevat korkean lämpötilan uunien läpi. Tämä kovettaa musteen ja levittää suojaavan lakan, varmistaa, että muotoilu on naarmuuntumaton, öljynkestävä, ja kiiltävä (tai matta) erottua hyllystä.
Precision Body Tyhjä leikkaus
Kun muste on kovettunut, suuret painetut arkit syötetään tarkkuusleikkureihimme. Kone leikkaa arkit yksittäisiksi “rungon aihiot”— litteät suorakulmiot, jotka lopulta muodostavat tölkin sylinterin tai suorakaiteen muotoisen rungon.
Tämä vaihe vaatii äärimmäistä tarkkuutta. Huollamme mikronitason toleranssit leikkuuleveydellä ja varmista, että kaikki reunat ovat jäysteettömiä. Puhdas, suora leikkaus on edellytys virheettömälle hitsisaumalle asennusvaiheessa.
Komponenttien tuotanto
Kun ruumiita valmistellaan, rinnakkainen tuotantolinja valmistaa yläkartioita, pohjapäät, ja kahvat.
Heavy Duty -leimaus: Suuritonniisten puristimien ja monivaiheisten muottien käyttö, muodostamme jäykkiä komponentteja, jotka on suunniteltu kestämään painoa ilman muotoaan.
Yhdistelmävuori: Tämä on kriittinen turvatoimi. Nestemäinen tiivisteaine (yhdiste) ruiskutetaan kansien ja pohjien ulkorenkaaseen. Kerran kuivattua, tämä luo kumitiivisteen, joka varmistaa a hermeettinen tiiviste kun komponentti kiinnitetään myöhemmin tölkin runkoon, estää kaikki vuodot.
Automatisoitu kokoonpano ja hitsaus
Tässä osista tulee valmis tuote. Täysin automatisoitu kokoonpanolinjamme suorittaa kolme kriittistä toimenpidettä:
Pyöristys & Hitsaus: Runkoaihiot rullataan muotoon ja hitsataan käyttäen Kuparilankahitsaustekniikka. Tämä luo sauman, joka on vahvempi kuin itse metalli. Levitämme myös hitsin päälle sivuraitajauhemaalauksen ruosteen estämiseksi.
Laippaus & Helmikoristelu: Runko on laipallinen (reunat valmiiksi kantta varten) ja helmillä (vartaloon lisätyt kylkiluut) pystysuoran puristusvoiman lisäämiseksi.
Kaksinkertainen saumaus: Alapää ja yläkartio lukitaan mekaanisesti runkoon kaksoisaumausprosessilla, puristamalla yhdistelmävuorausta vuotamattoman kotelon luomiseksi.
100% Online-pneumaattinen vuototestaus
Emme jätä laatua sattuman varaan. Jokainen kokoonpanolinjalta lähtevä tölkki kulkee läpi automaattinen ilmanpainemittari. Kone ruiskuttaa ilmaa tölkkiin ja tarkkailee sitä pienimmänkin paineen alenemisen varalta tietyn ajan kuluessa. Jos mikroskooppinen neulanreikä tai heikko sauma aiheuttaa painehäviön, järjestelmä hylkää laitteen automaattisesti. Tämä varmistaa sen 100% sinulle toimitettujen tölkkien rakenteellinen eheys on tarkistettu.
Vesikylvyn tarkastus
Vahvistaaksemme ilmatesterimme tarkkuuden ja varmistaaksemme hitsin lujuuden, toimimme säännöllisesti offline-tilassa Vesihauteen upotustestit. Satunnaiset näytteet otetaan tuotantolinjalta, veteen upotettuna, ja paineistettu huomattavasti normaalia käyttötasoa korkeammalla. Tämä tuhoava testausmenetelmä simuloi äärimmäisiä olosuhteita, varmistamme, että tölkkimme toimivat luotettavasti myös kuljetusten rasituksessa, lämpötilan muutoksia, ja pitkäaikaiseen varastointiin.

Pakkauksen ja logistiikan valmistelu
Viimeinen vaihe on luomamme laadun säilyttäminen. Valmiit tölkit pinotaan automaattisesti kuormalavoille robottikäsivarsien avulla hygienian ylläpitämiseksi ja kolhujen estämiseksi.
Suojaus: Käytämme kestäviä kerrostyynyjä, kulmasuojat, ja joustava kääre kuorman vakauttamiseksi.
Optimointi: Lavat on laskettu maksimoimaan kontin lastaustehokkuutta, säästät rahtikustannuksia ja varmistat, että tölkit saapuvat täyttölaitoksellesi koskemattomassa kunnossa, valmis heti käyttöön.
Tarkkuuden selkäranka
CNC-laserleikkauskone

Automaattiset tuotantolinjat