 Español
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Deutsch
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 ภาษาไทย
 Türkçe
 Tiếng Việt

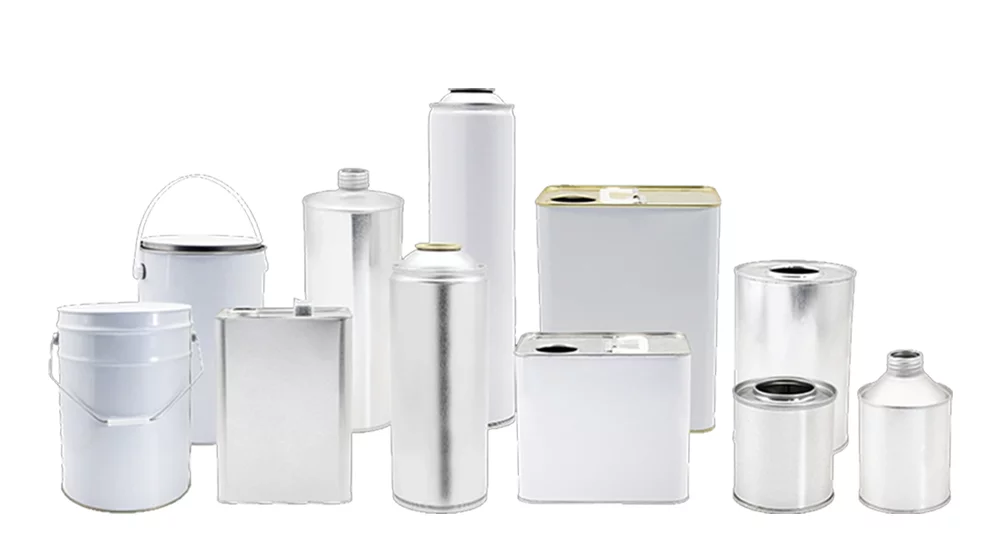
Las latas de hojalata pueden parecer simples, pero un solo defecto en la costura o una discrepancia en la laca convierte rápidamente una producción fluida en desperdicio paletizado.. A escala industrial, Los defectos microscópicos se agravan rápidamente..
Esta guía describe las especificaciones básicas de fabricación: química, compatibilidad del propulsor, tolerancias de calibre, superposición de costura, y profundidad de engarzado, al mismo tiempo que se establecen protocolos de prueba y logística para garantizar la integridad del producto..
Puntos clave para la confiabilidad de las latas de hojalata
➔ Especificaciones de materiales: Recubrimiento de estaño electrolítico (1.1–8,4 g/m²), calibre de acero preciso, y la laca interna compatible garantizan una óptima resistencia a la corrosión y tolerancia a la presión..
➔ Precisión de costura: La soldadura de costura lateral de alta frecuencia y la integridad del engarzado de costura doble evitan microfugas y resisten presiones agresivas de propulsor interno..
➔ Protocolos de prueba: Las pruebas de fugas en baño de agua a 50 °C que cumplen con UN/DOT y la validación de la presión de estallido confirman la integridad de la costura y la confiabilidad de la válvula..
➔ Mejores prácticas logísticas: Paletización diseñada, contenedorización, y controles dimensionales estrictos salvaguardan la cadena de suministro desde la fábrica hasta el estante.
Introducción guiada
Las latas de hojalata son omnipresentes, sin embargo, sus fundamentos de ingeniería requieren tolerancias estrictas.. Esta descripción general define hojalata, destaca propiedades físicas críticas, e identifica los componentes estructurales que soportan la mayor tensión.

Entendiendo la hojalata: Conceptos básicos sobre sustratos de acero y revestimientos de estaño
Industrial hojalata comprende un laminado en frío sustrato de acero galvanizado con una fina, uniforme recubrimiento de estaño—un superior composición de materiales diseñado para estrictas contacto con alimentos y ambientes de manejo de presión.
- galvanoplastia cautiverio estaño hacia el acero superficie, lograr pesos de recubrimiento exactos (normalmente E2,8/2,8 g/m²) para un rendimiento predecible.
- Ajuste especializado de curado y pasivación. revestimiento porosidad, dictando cómo las latas de hojalata resisten las salmueras agresivas, ácidos, o compuestos de azufre.
- Los bordes cortados y las microabrasiones corren el riesgo de exponer acero; avanzado procesos de fabricación tener esto en cuenta activamente para neutralizar los riesgos de oxidación.
Mientras que coloquialmente se llama “latas,” comercial latas de hojalata Confíe en capas altamente controladas y en la química de la superficie para funcionar de forma segura..
Rasgos materiales clave: Resistencia a la corrosión, Formabilidad, y calibre
El rendimiento de las latas de hojalata depende del equilibrio de tres factores críticos, compitiendo propiedades.
- Resistencia a la corrosión
- Conductores
- recubrimiento de estaño densidad en el hojalata
- BPA-IN o lacas internas epoxi-fenólicas combinadas para llenar la química
- Vigilancias
- Alta porosidad o poros que causan un rápido ataque corrosivo debajo de la película.
- Conductores
- Formabilidad
- lo que necesita
- Grados de temple específicos (P.EJ., T-3) asegurando ductilidad para besar, cuentas, y reborde
- lo que pelea
- exceso de acero fortaleza que induce microfisuras durante la embutición profunda
- lo que necesita
- Indicador
- Por qué es importante
- Calibre más grueso (0.20mm+) aumenta exponencialmente durabilidad y tolerancia a la presión de estallido
- la captura
- Degradación (P.EJ., a 0,18 mm) ahorra costos pero requiere un perfilado inferior para evitar abolladuras durante el tránsito
- Por qué es importante
Componentes principales: Cuerpo de lata, Cúpula, Extremo inferior, y costura lateral
Cada elemento estructural soporta cargas mecánicas específicas.. Las debilidades surgen cuando estos componentes están desalineados.
- puede cuerpo
- Dicta pared indicador y capacidad volumétrica total.
- Absorbe el estrés de las herramientas; demandas altas formabilidad y resistencia al desgaste del revestimiento.
- Cúpula y extremo inferior
- Resiste la presión interna del propulsor y evita que se formen cúpulas/paneles hacia afuera..
- Requerir rígido estructura para prevenir “enlatado de aceite” deflexión bajo carga.
- Costura lateral
- En diseños soldados, alta frecuencia (500–600Hz) costuras laterales Minimizar las zonas afectadas por el calor y la quema del recubrimiento..
- La prevención de microfugas es primordial; un defecto singular compromete un lote entero de latas de hojalata.
El diseño óptimo de latas de hojalata depende de una tensión precisa: reforzado en los puntos de presión, dúctil durante la formación, y sellado herméticamente.
💡 Listo para optimizar sus especificaciones de hojalata? con más 30 años de experiencia en la fabricación de recipientes, FANXUN ofrece una 1-propuesta de solución del día (incluyendo el diseño, materiales, y citas). Explora nuestros servicios de personalización o navega por nuestro Latas de aerosol.
Guau! Las latas de hojalata aumentan el retorno de la inversión en envases
Elegante hojalata especificación: integración de recubrimientos avanzados, costuras con precisión micrométrica, y resolución de impresión de 175 LPI: transforma contenedores estándar en activos de alto rendimiento. FANXUN aprovecha estas métricas para reducir sistemáticamente los desechos e impulsar la confiabilidad retorno de la inversión del embalaje.

Cómo la laca interna mejora la vida útil y el atractivo de la marca
- latas de hojalata Requieren tratamientos internos gestionados estrictamente como superficies de contacto con alimentos de alta calidad..
- Laca y Recubrimiento interno la selección dicta el rendimiento:
- Resistencia a la corrosión
- Bloquea la migración de iones metálicos para preservar los perfiles de sabor/color., manteniendo Integridad del producto.
- Sirve como activo Conservación de alimentos deteniendo las reacciones oxidativas que degradan Duración.
- Seguridad del consumidor
- Completamente curado, Garantía de películas compatibles con la migración Seguridad del consumidor durante estrictas auditorías regulatorias.
- Apariencia y confianza
- Las películas de alta densidad evitan las manchas internas y la opacidad., elevando silenciosamente Percepción de marca.
- Limpio, Los interiores luminosos transmiten frescura al instante a los consumidores..
- Objetivos técnicos para especificaciones de latas de hojalata.:
| Métrico | Objetivo típico | Por qué es importante |
|---|---|---|
| Espesor de película seca (µm) | 6–12 | Reduce los poros, aumenta Resistencia a la corrosión |
| Curar la temperatura máxima del metal (° C) | 190–210 | Mejora la reticulación, reduce el riesgo de contaminación |
| Porosidad (defectos/100 cm²) | ≤2 | Protege Duración y Integridad del producto |
FANXUN alinea las químicas de laca específicas con su carga útil (alimentos ácidos o aerosoles agresivos) asegurando latas de hojalata permanecer sin compromisos.
Integridad de doble costura para reducir las devoluciones y el desperdicio
Una litografía superior no puede salvar un contenedor con fugas. Riguroso Doble costura La ejecución es la base de Integridad del sellado.
- Prevención de fugas lo esencial
- Verifique las dimensiones de las bridas y los perfiles del mandril de unión antes del recorrido para eliminar el silencio. Defectos de embalaje.
- Trate las caídas de presión interna como fallas en la geometría de la costura; utilizar Control de calidad métricas de desmontaje para el análisis de causa raíz.
- Marcar la disciplina del proceso
- Calibre la presión del levantador de la cerradora según las especificaciones mecánicas exactas.
- Ejecutar desmontajes continuamente (inicio/medio/final) apuntar >45% superposición real.
- Documente los índices de estanqueidad y los límites de arrugas para que Gestión de devoluciones tiene datos de control de calidad procesables.
★ Mantener cortes de consistencia de costura a nivel micrométrico Deterioro del producto, prácticamente elimina la chatarra, y gira Reducción de residuos en un activo financiero mensurable. Los ingenieros de FANXUN fabrican basándose en la repetibilidad hermética para resolver permanentemente los problemas de devolución..
Aprovechando la litografía y la aplicación de recubrimientos para destacar
El impacto en los estantes requiere la máxima fidelidad óptica. Litografía combinado con capas de acabado especializadas maximiza la visibilidad para latas de hojalata.
Impresión que vende
- 150–175 LPI Tecnología de impresión combinado con CTP (Computadora a placa) Los controles garantizan una tipografía nítida y degradados vívidos., optimizando diseño grafico.
- La densitometría estricta limita la deriva del color, protector Estética del embalaje y Visibilidad del mercado en diferentes lotes de producción.
- Protección que mantiene la mirada intacta
- Aplicación de recubrimiento y curado termal
- Los barnices de alto deslizamiento aumentan la resistencia al desgaste, asegurando Atractivo visual sobrevive al llenado y tránsito automatizados.
- La resistencia superior al roce mitiga los daños al comercio minorista y las amortizaciones.
- Diferenciación de marca
- barnices táctiles, brillo puntual, y los contrastes mate señalan un posicionamiento premium sin necesidad de remodelación estructural.
- Una forma sencilla de planificar el aspecto de tu mochila
- Definir la arquitectura visual. (mate, metálico, alto brillo).
- Alinear acabados con estrategias Diferenciación de marca.
- Estandarice la densidad de la tinta y los pesos de las capas de barniz para lograr uniformidad entre lotes.
FANXUN sincroniza litografía premium y barnices protectores, transformando latas de hojalata en duradero, activos de marca de alto impacto.
🎨 Da vida a tu marca con litografía de alta fidelidad. Fanxun's 3 Líneas de impresión Fuji avanzadas y cantidades mínimas de pedido flexibles (comenzando desde solo 3,000 pcs) hacer accesible el embalaje premium. Contáctenos para muestras gratis con un tiempo de respuesta de creación de prototipos de sólo ~10 días.
5 Pasos para el manejo seguro de las latas

Los errores de manipulación generan abolladuras microscópicas y microfisuras internas que inevitablemente conducen a fallos.. La implementación de estos cinco protocolos protege su línea de latas de metal desde la descarga hasta el almacenamiento.. FANXUN integra estos estándares para garantizar latas de hojalata mantener la integridad estructural absoluta.
Paso 1: Inspeccionar la integridad de la costura y el engarzado de la válvula
- Proceso de inspección
- Iniciar automatizado y manual. Inspección visual interceptar lo obvio Puede defectos.
- Marcar rayones en litografía, ondulaciones de brida, o fracturas de laca en hojalata cuerpos.
- Iniciar automatizado y manual. Inspección visual interceptar lo obvio Puede defectos.
- Integridad de la costura
- Verifique los parámetros de doble costura mediante micrómetro y perfilado óptico.
- Considere críticas las profundidades de avellanado deficientes Calidad del sello peligros.
- Hacer cumplir estrictamente las Estándares de fabricación—rechazar desviaciones marginales.
- Verifique los parámetros de doble costura mediante micrómetro y perfilado óptico.
- Engarzado de válvulas
- Mida el diámetro y la profundidad del engarce (normalmente 4,75 mm – 5,00 mm) circunferencialmente.
- Asimétrico Engarzado de válvulas provoca fugas de propulsor de liberación lenta que se manifiestan semanas después del llenado.
- Mida el diámetro y la profundidad del engarce (normalmente 4,75 mm – 5,00 mm) circunferencialmente.
Paso 2: Realizar pruebas de fugas y pruebas de presión
FANXUN aplica protocolos destructivos y no destructivos para garantizar Latas de aerosol seguridad.
- Pruebas de fugas
- Sumerja las unidades en baños de agua a entre 50 °C y 55 °C que cumplan con las normas de la ONU; estos Métodos de prueba maximizar Detección de fugas.
- Las microburbujas indican inmediato. Integridad del contenedor fallas que requieren cuarentena por lotes.
- Prueba de presión
- Muestras sometidas a pruebas de explosión (a menudo requiere >15 tolerancia de barra).
- Regla estricta de criterios de aprobación/rechazo: falla estructural significa denegación de envío. Riguroso Seguro de calidad previene la responsabilidad.
Paso 3: Gestione la presión interna con la compatibilidad adecuada del propulsor
- Presión interna
- Calcule picos de presión de cambio de fase a temperaturas elevadas en el almacén (P.EJ., 55ºC/130 ºF).
- Expansión térmica convierte rápidamente volúmenes seguros en riesgos de explosión.
- Calcule picos de presión de cambio de fase a temperaturas elevadas en el almacén (P.EJ., 55ºC/130 ºF).
- Compatibilidad del propulsor
- Mapee el comportamiento de los hidrocarburos o gases comprimidos frente a la laca para evitar la degradación química y Interacción química.
- Monitorear continuamente Propiedades de los gases para la estabilidad de la presión de vapor.
- Mapee el comportamiento de los hidrocarburos o gases comprimidos frente a la laca para evitar la degradación química y Interacción química.
- Formulación de aerosoles
- Verificar Contenido de la lata no son corrosivos para el revestimiento de polímero seleccionado.
- Ancla Manejo de la presión estrictamente a ONU/DOT Normas de seguridad.
- La formulación diminuta se desplaza hacia el interior latas de hojalata alterar drásticamente la dinámica de la presión.
Paso 4: Asegúrese de la precisión dimensional antes del llenado
La geometría de precisión es la base para la automatización Control de calidad.
- Mapa exacto Dimensiones de lata usando óptica/láser Herramientas de medición, validando contra CAD Presupuesto.
- hacer cumplir estricto Tolerancias (P.EJ., ±0,1 mm) apuntar:
- Diámetro y altura total del cuerpo.,
- Ángulos de reducción del cuello (P.EJ., 211 a 209),
- 1-pulgada válvula perfiles de rizo de apertura.
- desviarse Geometría del contenedor choca el proceso de llenado, destruyendo los mandriles de cierre y provocando atascos. FANXUN elimina esto mediante el perfilado dimensional previo al envío de todos latas de hojalata.
Paso 5: Almacenar con Correctas Prácticas de Paletización y Entrega a Granel
- paletización
- Implemente patrones de apilado entrelazados maximizando la prueba de aplastamiento del borde del cartón (TEC) límites para evitar la deflexión de la pared lateral.
- Utilice esquineros de alta resistencia para distribuir las fuerzas de sujeción del montacargas.
- Implemente patrones de apilado entrelazados maximizando la prueba de aplastamiento del borde del cartón (TEC) límites para evitar la deflexión de la pared lateral.
- Prácticas de almacenamiento
- Mantenga ambientes con clima controlado evitando la oxidación repentina en los bordes de acero expuestos..
- Hacer cumplir políticas de pasillos despejados para eliminar impactos incidentales de montacargas.
- Entrega masiva
- Sincronizar Logística enrutamiento con estricto Gestión de almacén protocolos de ingesta.
- Utilice remolques neumáticos para reducir la vibración del tránsito y Transporte choques.
- Mandato estricto “No apilar dos veces” Manipulación de latas reglas para proteger la capa inferior Apilado integridad.
- FANXUN requiere manipulación latas de hojalata con la precisión de los componentes diseñados, no productos a granel.
- Sincronizar Logística enrutamiento con estricto Gestión de almacén protocolos de ingesta.
Consejos para pedidos al por mayor para compradores OEM
La adquisición masiva no gestionada genera un aumento de SKU, deriva de especificación, y desajustes dimensionales en la línea de llenado. Este marco racionaliza latas de hojalata comprar para proteger los márgenes. FANXUN se asocia con compradores OEM para bloquear las especificaciones, comprimir SKU, y garantizar operaciones de línea sin fricción.

Indicador de negociación (Espesor) y capacidad de volumen para ahorrar costos
- Negociación se basa en un sistema unificado, bloqueado especificaciones de materiales documento que detalla exactamente latas de hojalata tolerancias.
- Alineación del calibre: fósforo de acero indicador y espesor (P.EJ., 0.19mm frente a 0,22 mm) precisamente para reventar umbrales, evitando costosas sobreingenierías.
- Optimización de la geometría: Ajustar volumen y capacidad A través de perfiles de cúpula y cuellos específicos para reducir el peso de la materia prima y al mismo tiempo conservar la resistencia axial..
- Normalización impulsa descuentos por volumen.
- Consolidar alrededor 3-4 aprobado latas de hojalata formatos (cuerpos y extremos) para eliminar los restablecimientos de herramientas personalizados.
- Rechace cambios estéticos menores en los acabados que generen costos de herramientas y destruyan rentabilidad.
- Controles de costos tácticos:
- Solicitar precios de matriz asignados a niveles de espesor de acero específicos.
- Aprovechar los volúmenes anuales agregados en negociación, utilizando JIT (Justo a tiempo) lanzamientos.
Estrategias de contenedorización para optimizar los requisitos de envío y almacenamiento
Ineficiente contenedorización para latas de hojalata envía aire muerto e invita a sufrir daños por aplastamiento. Optimizado diseño de embalaje maximiza la densidad de carga.
- Táctico contenedorización y optimización de carga:
- Calibre las relaciones entre el diámetro y la caja de la lata para maximizar el peso de la carga útil del contenedor de 40 pies en comparación con. límites del cubo.
- Especifique cartón corrugado con alto ECT; El embalaje secundario débil colapsa bajo carga en almacenamiento.
- Para paletización y logística eficiencia:
- Haga cumplir las huellas de paletas estándar de CHEP/GMA en todas las variaciones de SKU.
- Bloquee las configuraciones de las plataformas de capas para evitar que los trabajadores portuarios comprometan la estabilidad de la carga..
- Exigir tensiones rígidas de envoltura elástica y protección física de las esquinas..
Seguro de calidad: Cumplimiento normativo y comprobaciones de adherencia de revestimientos
Descubrir defectos durante el llenado activo destruye los márgenes. Para latas de hojalata, la validación preventiva es obligatoria.
- Seguro de calidad documentación obligatoria para el recibo entrante:
- Específico del mercado Cumplimiento normativo expedientes (P.EJ., Contacto con alimentos FDA/EFSA).
- Validado Certificaciones para estado BPA-NI y temple de acero.
- Control estadístico de procesos (proceso estadístico) costura inspección registros que demuestran CPK >1.33.
- Controles de recubrimiento que previenen la delaminación catastrófica:
- Trazado cruzado de demanda adhesión del recubrimiento pruebas integradas en fábrica protocolos de prueba.
- Valide los tiempos/temperaturas de permanencia del horno para garantizar integridad material contra disolvente específico propulsores.
- Exigir pruebas de envejecimiento acelerado utilizando química de relleno real.
- Expectativas de seguridad:
- Sincronizar ráfaga y fuga estándares de seguridad entre el comprador, el relleno del contrato, y el fabricante para evitar disputas de responsabilidad.
Agilización de la gestión de la cadena de suministro con herramientas de configuración de embalaje
Manejo de alto volumen latas de hojalata sin supervisión digital se crea fricción en la cadena de suministro. FANXUN aprovecha las configuraciones estandarizadas para agilizar las adquisiciones.
- Desplegar configuración de embalaje software para bloquear dimensiones primarias:
- Estandarizar copas de válvula de 1 pulgada, alturas objetivo, y anchos de ala: codifique una vez, implementar globalmente.
- Establecer proveedores secundarios preaprobados para garantizar la continuidad cuando la capacidad primaria se reduzca..
- Integre herramientas directamente a cadena de suministro ejecución:
- Implementar automatizado control de inventario Parámetros para eliminar existencias de latas obsoletas..
- Utilice paneles predictivos de plazos de entrega para activar obtención antes de que se agote el stock de seguridad.
- Simplicidad operativa a nivel de instalación:
- Herramientas de gestión debe generar ASN entrante (Aviso de envío avanzado) datos que soportan directo a línea optimización logística.
- Desplegar automatización a través de enlaces ERP/API para eliminar errores de entrada manual de datos.
- Sincronizar plataformas digitales directamente a la programación del muelle, Garantizar que los pallets lleguen exactamente cuando haya espacio disponible..
Asóciese con FANXUN para sus necesidades de embalaje metálico
Deja de preocuparte por las fugas, costuras débiles, y cuellos de botella en la cadena de suministro. Fanxun's 30,000+ m² de instalaciones en Guangzhou integran 100% pruebas de sellado automatizadas, controles de laboratorio cada 2 horas, y Certificado ISO 9001 control de calidad. Si necesitas latas de aerosol, latas de aceite de motor, o cubos de pintura, exportamos sin problemas a más 80 países.
Dé el siguiente paso en confiabilidad de embalaje:
- ⏱️ Consultas respondidas dentro 12 horas
- 📦 Solicitar muestras gratis para artículos seleccionados
- 📞 Contáctenos hoy para asegurar su propuesta de solución de 1 día.
Referencias
- Y/dar – phmsa.dot.gov
- laminado en frío – www.worldsteel.org
- contacto con alimentos – fda.gov
- galvanoplastia – pfonline.com
- BPA-IN – efsa.europa.eu
- Litografía – piworld.com
- CTP (Computadora a placa) – wikipedia.org
- Expansión térmica – ingenieríatoolbox.com
- Prueba de aplastamiento de bordes (TEC) – tamaño del paquete.com
- Control estadístico de procesos (proceso estadístico) – asq.org
- CPK – isixsigma.com
- Certificado ISO 9001 – iso.org