 Deutsch
 English
 العربية
 Bosanski jezik
 Čeština
 Dansk
 Nederlands
 Wikang Filipino
 Suomi
 Français
 Magyar
 Íslenska
 Bahasa Indonesia
 Italiano
 日本語
 한국어
 Bahasa Melayu
 Polski
 Português
 Русский
 Cрпски језик
 Español
 ภาษาไทย
 Türkçe
 Tiếng Việt
Wie werden Zinn -Aerosoldosen hergestellt??
Herstellungsprozess für Metalldosen
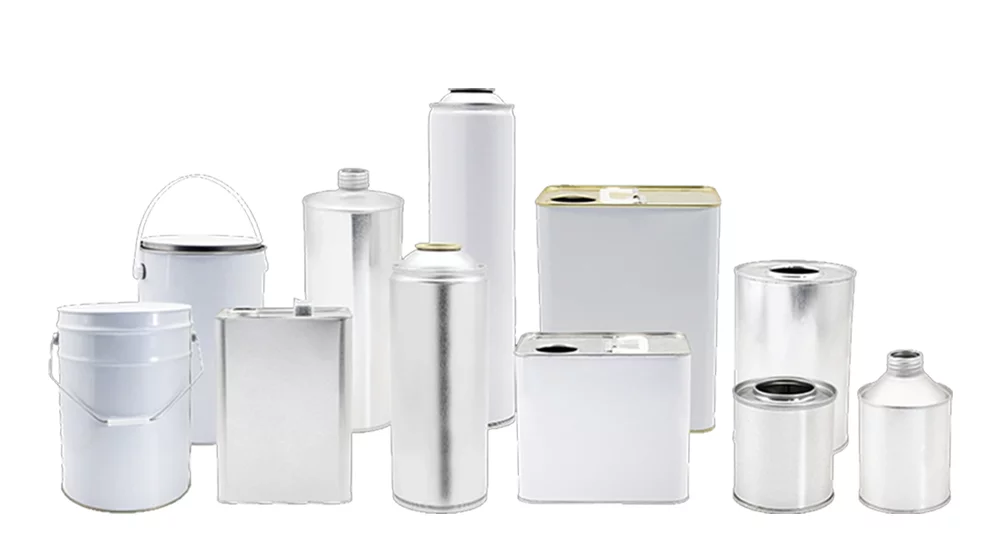
Willkommen auf unserer umfassenden Seite zum Herstellungsprozess von Metalldosen, Hier präsentieren wir den gesamten Produktionsablauf hinter unserem breiten Angebot an hochwertigen Metallverpackungslösungen. Von traditionellen Weißblech-Aerosoldosen bis hin zu Aluminium-Aerosolflaschen, Öldosen, Bremsflüssigkeitsbehälter, und verschiedene Metallbehälter in Industrie- und Verbraucherqualität, Jedes Produkt wird streng kontrolliert hergestellt, Technologiegesteuerter Prozess, der auf Festigkeit ausgelegt ist, Sicherheit, und Haltbarkeit.
Rohstoffvorbereitung
Unser Herstellungsprozess beginnt mit der sorgfältigen Vorbereitung der Rohstoffe. Wir beziehen eine hochwertige Blechplatte aus bekannten Vorräten, um die Haltbarkeit und Integrität unserer Tin-Aerosoldosen zu gewährleisten.
Rohstoffhandhabung


| Rohstoffe | Größe | Dichte | Solider Inhalt | Stichprobenkontrolle |
|---|---|---|---|---|
| Stahl | ✔ | ✔ | - | ✔ |
| Weißes Porzellanöl | - | ✔ | ✔ | ✔ |
| Dichtmittel | - | ✔ | ✔ | ✔ |
| Kunststoffgriffe | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Coilschneiden (Große Laken)
Anschließend werden die Stahlcoils mit hochpräzisen Schermaschinen in große Weißblechplatten geschnitten. Unsere automatisierten Linien garantieren einheitliche Abmessungen, geringe Gratkanten, und ausgezeichnete Ebenheit. Die Optimierung dieser Phase minimiert den Abfall und maximiert die Materialausnutzung, Beitrag zur Kosteneffizienz bei der großvolumigen OEM-Aerosoldosenproduktion.
Genaue Blattabmessungen gewährleisten außerdem eine einwandfreie Druckregistrierung und eine gleichmäßige Bildung des Rohlings im späteren Verlauf des Prozesses.
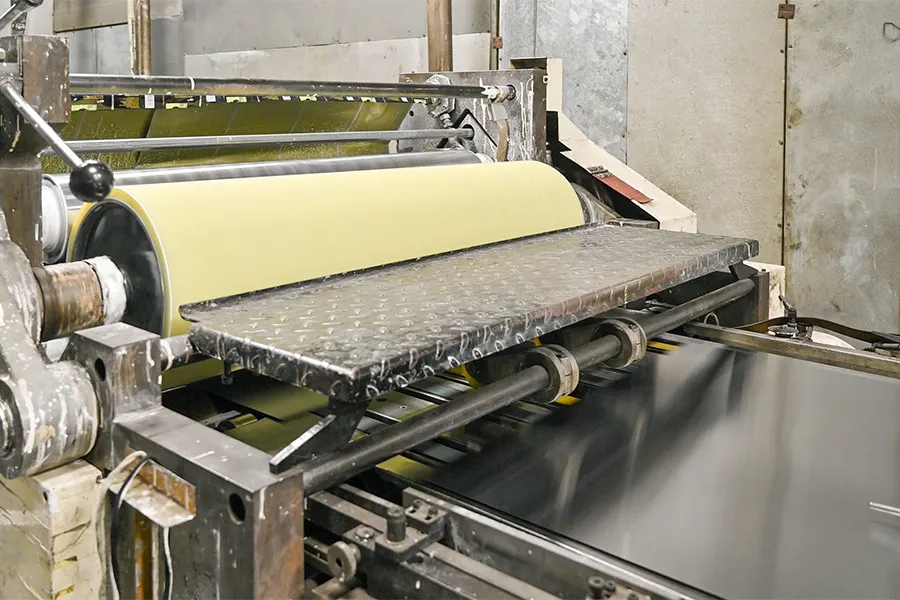
Die großen Weißblechplatten werden mit modernsten Mehrfarben-Offsetdruckgeräten bedruckt. Wir tragen Schutzbeschichtungen auf, Markenkunstwerk, Sicherheitshinweise, und Produktinformationen in hochauflösender Klarheit. Die Farbgenauigkeit wird durch digitale Farbkorrektursysteme und strenge Tintenkontrollprozesse gewährleistet.
Jedes Blatt kann mehrere Lackschichten erhalten, Anti-Kratz-Beschichtungen, oder korrosionsbeständige Oberflächen je nach Anwendungsanforderungen. Dadurch wird sichergestellt, dass die fertige Aerosoldose den rauen Logistikbedingungen standhält, chemische Belastung, und langfristige Regallagerung ohne Ausbleichen oder Abblättern – entscheidend für hochwertige Einzelhandelsverpackungen.
Horizontales Schneiden (Blattschneiden)
Nach dem Drucken, Die großen Blätter werden horizontal in kleinere Stücke geschnitten, die auf unterschiedliche Aerosoldosendurchmesser zugeschnitten sind. Das präzise Schneiden gewährleistet einheitliche Abmessungen, die sich direkt auf den Rollprozess des Dosenkörpers auswirken.
Dieser Schritt erfordert eine hohe Genauigkeit, um eine Fehlausrichtung des Drucks zu vermeiden, unebene Kanten, oder Verformung. Das richtige horizontale Schneiden ist für die Aufrechterhaltung eines nahtlosen Erscheinungsbilds und die Reduzierung von Materialverschwendung in der Massenproduktion von entscheidender Bedeutung.
Vertikales Schneiden (Endgültige Rohlinge für den Körper)
Die horizontal geschnittenen Bleche werden dann vertikal in die endgültigen Rohlinge geschnitten. Jeder Rohling wird einer Qualitätsprüfung auf Maßhaltigkeit unterzogen, Druckausrichtung, Beschichtungsintegrität, und Geschmeidigkeit.
Die Herstellung präziser Gehäuserohlinge ist für eine stabile Schweißleistung und eine gleichmäßige Dosenkörperdicke von entscheidender Bedeutung. Richtig vorbereitete Rohlinge helfen uns dabei, gleichmäßige zylindrische Formen zu erreichen, starke Schweißnähte, und professionell, Sauber aussehende Aerosoldosen, die den globalen Verpackungsstandards entsprechen.
Schweißen
Rumpfrohlinge werden gerollt und mithilfe der elektrischen Hochgeschwindigkeits-Widerstandsschweißtechnik zu perfekt zylindrischen Dosenkörpern verschweißt. Anschließend wird die Schweißnaht verstärkt, gereinigt, und beschichtet, um die Korrosionsbeständigkeit und Luftdichtheit zu verbessern.
Dies ist einer der kritischsten Schritte bei der Herstellung von Aerosoldosen, da die Schweißnahtfestigkeit einen direkten Einfluss auf die Fähigkeit der Dose hat, einem hohen Innendruck standzuhalten. Unsere fortschrittlichen Schweißlinien stellen sicher, dass jede Dose strengen internationalen Sicherheitsstandards entspricht, verhindert Leckagen und Verformungen beim Befüllen, Transport, und Lagerung.
Kuppel- und Komponentenproduktion
Wir fertigen alle wesentlichen Komponenten – inklusive Kuppeln, Bottoms, und diverses Zubehör – im eigenen Haus mit hochpräzisen Stanzmaschinen. Dies ermöglicht die volle Kontrolle über die Qualität, Dicke, Drucktoleranz, und Maßhaltigkeit.
Jede Komponente ist für hohen Druck ausgelegt und bietet zuverlässigen strukturellen Halt für verschiedene Treibstoffe. Die eigene Produktion sorgt zudem für eine schnelle Lieferung, stabile Versorgung, und vollständig anpassbare Lösungen für das Branding, OEM-Bestellungen, und Aerosoldosen für spezielle Anwendungen.
Stanzen und Endmontage
Der Dosenkörper, Kuppel, und Boden werden durch automatisiertes Stanzen zusammengefügt, Eisstockschießen, und Verschließmaschinen. Während dieser Phase, Alle Teile sind fest miteinander verbunden, um eine vollständige Abdichtung zu gewährleisten, druckfeste Struktur.
Unsere Montagelinien kontrollieren jede Dimension – die Höhe, Durchmesser, Curl-Präzision, und Nahtfestigkeit – um eine hohe Kompatibilität mit Fülllinien in der Kosmetik zu gewährleisten, Haushaltsreinigung, Kfz-Pflege, und industrielle Anwendungen. Das Ergebnis ist ein stabiler und konsistenter Behälter, der für intensive Tests bereit ist.
Automatisierte Druckprüfung (Inline-Druckprüfung)
Jede Aerosoldose durchläuft zunächst eine automatisiertes Inline-Druckprüfsystem, Dies ist einer der wichtigsten Schritte zur Gewährleistung von Sicherheit und Leistung. Die Maschine übt auf jede Dose einen kontrollierten Innendruck aus, um deren Festigkeit zu beurteilen, Nahtstabilität, und Widerstand gegen Verformung.
Diese Hochgeschwindigkeitsprüflinie identifiziert alle Dosen, die potenzielle Probleme aufweisen könnten – wie zum Beispiel schwache Schweißnähte, Formverformung, oder inkonsistente Metalldicke. Die automatisierte Ausrüstung sorgt dafür 100% Inspektionsabdeckung, reduziert menschliches Versagen, und garantiert, dass nur strukturell einwandfreie Dosen in den Produktionsprozess gelangen.
Kann das passieren Der Inline-Drucktest wird bis zur Verpackung fortgesetzt.
Kann das nicht vollständig erfüllen Druckkriterien werden automatisch verworfen und zur weiteren Prüfung in die manuelle Überprüfungsphase übertragen.
Manuelle Wasserbadprüfung (Sekundäre Leckprüfung)
Jede durch das Druckprüfsystem gekennzeichnete Dose wird an unser geschultes Qualitätskontrollteam gesendet Manuelle Wasserbad-Dichtheitsprüfung. Während dieses Prozesses, Die Dose wird in einen Wassertank getaucht, während Innendruck ausgeübt wird. Die Inspektoren achten sorgfältig auf Blasen, die auf kleine Undichtigkeiten oder Mikrodefekte hinweisen.
Durch diese sekundäre manuelle Prüfung wird sichergestellt, dass grenzwertige Geräte vor der Entsorgung oder Überarbeitung gründlich bestätigt werden. Außerdem ist gewährleistet, dass keine defekten Dosen auf den Markt kommen.
Unsere Wasserbadtests folgen strengen QC-Protokollen und internationalen Sicherheitsstandards für Aerosolverpackungen, Gewährleistung der absoluten Zuverlässigkeit des Endprodukts.
Verpackung (Kartonverpackung und Palettierung)
Die zugelassenen Dosen werden in stabile Exportkartons verpackt und mit optimierten Stapelmustern auf Paletten gepackt, um Verformungen während des Transports zu verhindern. Die Verpackung kann je nach Kundenwunsch angepasst werden, inklusive Markendruck, verstärkte Kartons, oder schützende Innenschichten für den Fernexport.
Wir stellen sicher, dass jede Palette stabil ist, feuchtigkeitsgeschützt, und konform mit internationalen Logistikstandards, um eine zuverlässige globale Lieferung zu unterstützen.
Rohstoffvorbereitung
Unser Herstellungsprozess beginnt mit der sorgfältigen Vorbereitung der Rohstoffe. Wir beziehen eine hochwertige Blechplatte aus bekannten Vorräten, um die Haltbarkeit und Integrität unserer Tin-Aerosoldosen zu gewährleisten.
Rohstoffhandhabung
Der Herstellungsprozess beginnt mit der sorgfältigen Auswahl und Vorbereitung hochwertiger Aluminiumbarren. Wir beziehen ausschließlich zertifizierte Aluminiummaterialien mit stabiler chemischer Zusammensetzung und hervorragenden mechanischen Eigenschaften, Gewährleistung einer gleichbleibenden Leistung während des gesamten Produktionszyklus. Jede eingehende Charge wird auf Reinheit geprüft, Dichte, Härte, und Korngleichmäßigkeit, um innere Defekte zu vermeiden, die sich später auf die Extrusion oder die Druckfestigkeit auswirken könnten. Indem wir mit erstklassigem Rohmaterial beginnen, Wir garantieren, dass jede von uns hergestellte Dose den internationalen Standards für Haltbarkeit entspricht, Korrosionsbeständigkeit, und Zuverlässigkeit bei Hochdruck-Aerosolanwendungen.
Schlagfließpressen – Formen des Dosenkörpers
Der Aluminiumrohling wird in eine Hochgeschwindigkeits-Fließpresspresse gegeben, wo mit einem einzigen Schlag eine enorme Kraft ausgeübt wird. Bei diesem Verfahren wird der Butzen zu einem nahtlosen zylindrischen Dosenkörper gestreckt, ohne dass es zu Schweißungen oder Verbindungen kommt. Die nahtlose Konstruktion ist einer der Hauptvorteile von Aluminium-Aerosoldosen, Bietet eine außergewöhnliche Drucktoleranz und verhindert Leckagen bei hohen Innendrücken. Die Strangpresse steuert die Wandstärke, Höhe, und Dimensionsstabilität mit höchster Präzision. Jeder Hub stellt sicher, dass die Dose eine gleichmäßige Materialverteilung aufrechterhält, was zu einem konstanten Gewicht führt, ausgezeichnete mechanische Festigkeit, und eine perfekt glatte Innen- und Außenoberfläche, die für die weitere Bearbeitung bereit ist.
Präzises Trimmen
Nach der Extrusion, Der Dosenkörper ist etwas höher als die endgültige erforderliche Größe. Eine Präzisionsschneidemaschine schneidet die Oberkante ab, um eine exakte Form zu erzielen, gleichmäßige Höhe über die gesamte Charge. Dies gewährleistet die Kompatibilität mit nachgelagerten Prozessen wie dem Einschnüren, Beschichtung, und Drucken. Durch genaues Trimmen werden auch alle beim Extrudieren entstehenden unebenen oder rauen Kanten entfernt. Kontinuierliche automatische Sensoren überwachen jede Dose, um strenge Höhentoleranzen einzuhalten, Gewährleistung perfekter Konsistenz für die Produktion großer Mengen und einwandfreier Leistung auf automatisierten Abfülllinien.
Oberflächenpolieren und mechanisches Glätten
Die zugeschnittenen Dosen werden mechanisch poliert, um die äußere Oberfläche zu verfeinern und mikroskopische Unregelmäßigkeiten zu entfernen. Dieser Schritt verbessert das ästhetische Erscheinungsbild und ist entscheidend für eine optimale Haftung von Außenbeschichtungen und Druckfarben. Unsere Poliersysteme verwenden eine Kombination aus Schleiftechniken und rotierendem Bürsten, um eine äußerst glatte Oberfläche zu erzielen, einheitliches Finish. Polierte Oberflächen verbessern nicht nur die Markenpräsentation, sondern verringern auch das Risiko von Beschichtungsfehlern wie Nadellöchern, Streifen, oder Abblättern bei längerer Lagerung.
Mehrstufiges Waschen und Entfetten
Um perfekte Sauberkeit zu gewährleisten, Die Dosen durchlaufen eine vollautomatische mehrstufige Waschanlage. Dieses System beinhaltet eine Vorwäsche, chemische Entfettung, Ultraschallreinigung, Spülen mit heißem Wasser, und Spülung mit entionisiertem Wasser. Durch diese Schritte werden Schmierstoffe überflüssig, Metallrückstände, feine Partikel, und Verunreinigungen, die beim Extrudieren und Polieren zurückbleiben. Saubere Dosen sind für die Haftung und Wirksamkeit von Innenbeschichtungen und Außenfarben unerlässlich. Eventuelle Spuren von Verunreinigungen könnten zu chemischen Reaktionen mit dem Produkt führen oder zu Mängeln im endgültigen Erscheinungsbild führen. Nach dem Waschen, Die Dosen werden in einem Heißluftofen getrocknet, um sicherzustellen, dass keine Feuchtigkeit zurückbleibt.
Innenbeschichtung – lebensmittelechter oder chemikalienbeständiger Schutzlack
Jede Dose erhält eine Innenbeschichtung, gleichmäßig über vollautomatisch rotierende Pistolen gesprüht, die eine vollständige Abdeckung auch in den tiefsten Bereichen des Zylinders gewährleisten. Diese Beschichtung dient als Barriere zwischen dem Aluminiummaterial und dem Produktinhalt, Korrosion verhindern, Verfärbung, oder unerwünschte chemische Reaktionen. Je nach Kundenwunsch stehen unterschiedliche Formeln zur Verfügung, wie z. B. Epoxidharz in Lebensmittelqualität, BPA-IN (Nicht-BPA) Beschichtungen, oder hochbeständige Lacke für aggressive Chemikalien. Einmal angewendet, Die beschichteten Dosen gelangen in einen Aushärtungsofen, wo der Lack bei hoher Temperatur eingebrannt wird, um eine feste Schicht zu bilden, glatt, und langanhaltende Schutzschicht. Um die Integrität der Beschichtung zu gewährleisten, werden strenge Dicken- und Haftungsprüfungen durchgeführt.
Grundanstrich / Primer-Anwendung
Bevor ein hochwertiger Druck angewendet werden kann, Jede Dose ist mit einer Grundierung beschichtet. Diese Grundierung glättet die äußere Oberfläche, Verbessert die Farbbrillanz, und verbessert die Tintenhaftung. Die Beschichtung muss äußerst gleichmäßig sein, um sicherzustellen, dass das gedruckte Design scharf und gleichmäßig erscheint. Unsere Grundierungssysteme ermöglichen individuelle Farbtöne, einschließlich weiß, metallisch, matt, und glänzende Basisschichten, abhängig von den Markenanforderungen des Kunden. Nach der Anwendung, Die Dosen durchlaufen einen Trockenofen, um sicherzustellen, dass die Grundierung zu einer stabilen und kratzfesten Grundschicht aushärtet.
Hochauflösender Mehrfarbendruck
Einsatz fortschrittlicher Mehrfarben-Trockenoffsetdruckmaschinen, Ihr Markendesign wird mit außergewöhnlicher Klarheit und Präzision auf die Dose übertragen. Diese Maschinen unterstützen komplexe Muster, Farbverläufe, feiner Text, und detaillierte Logos, Sicherstellung gleichbleibender Qualität auch bei hohen Produktionsgeschwindigkeiten. Jede Tintenschicht ist sorgfältig ausgerichtet, um Farbüberlappungen oder Verzerrungen zu vermeiden. Unsere Drucklinien verwenden hochwertige Produkte, UV-beständige Tinten, die die Farbstabilität während der Lagerung bewahren, Transport, und Endbenutzerhandhabung. Nach dem Drucken, Die Dosen durchlaufen einen weiteren Aushärtungsprozess, um das Kunstwerk dauerhaft zu fixieren.
Überlackierung – schützender Glanz oder mattes Finish
Auf die bedruckte Oberfläche wird ein Schlussfirnis aufgetragen, um das Kunstwerk vor Abrieb zu schützen, Fading, und Umweltexposition. Dieser Decklack kann je nach Markenpräferenz glänzend oder matt sein. Durch den Lack entsteht eine Glätte, Schutzbarriere, die die Haltbarkeit beim Befüllen erhöht, Transport, und Verbrauchernutzung. Es trägt auch dazu bei, dass das hochwertige Erscheinungsbild auch nach längerer Haltbarkeit erhalten bleibt. Sobald der Lack aufgetragen ist, Um die Langzeitstabilität zu gewährleisten, durchläuft die Dose einen abschließenden Aushärtungszyklus.
Einschnürung und Mundformung – Präzise Formgebung für Ventilkompatibilität
In dieser entscheidenden Phase, Der obere Teil der Dose wird durch mehrere Halsringe schrittweise geformt, um den endgültigen Öffnungsdurchmesser zu erreichen, der für Aerosolventile erforderlich ist. Der Einschnürungsprozess sorgt für eine perfekte Passform mit Sprühventilen, Aktoren, und Mützen. Mehrere Schritte garantieren reibungslose Übergänge, Vermeidung von Rissen und Aufrechterhaltung der Druckleistung. Hier kommt es auf Maßhaltigkeit an, denn selbst geringfügige Abweichungen können die Siegelleistung oder die Effizienz der Abfülllinie beeinträchtigen. Jede Dose wird außerdem visuell und mechanisch überprüft, um eine einwandfreie Halsbildung sicherzustellen.
Endkontrolle und Verpackung
Vor dem Verpacken, Alle Dosen werden automatisierten Inspektionssystemen unterzogen, um etwaige Verformungen zu erkennen, Beschichtungsunregelmäßigkeiten, Einschnürungsfehler, oder Fehlausrichtung beim Drucken. Gezählt werden Dosen, die die Prüfung bestehen, gestapelt, und entsprechend den Versandanforderungen in Schutzkartons verpackt oder palettiert. Unsere Verpackungsmethoden minimieren das Risiko von Kratzern, Dellen, und Kontamination während der Lagerung und des internationalen Transports. Etiketten, Chargennummern, und Produktionsdaten werden hinzugefügt, um eine vollständige Rückverfolgbarkeit und Qualitätssicherung für jede Lieferung zu gewährleisten.
Rohstoffvorbereitung
Unser Herstellungsprozess beginnt mit der sorgfältigen Vorbereitung der Rohstoffe. Wir beziehen eine hochwertige Blechplatte aus bekannten Vorräten, um die Haltbarkeit und Integrität unserer Tin-Aerosoldosen zu gewährleisten.
Materialvorbereitung und -inspektion
Die Grundlage einer zuverlässigen Dose ist hochwertiges Metall. Wir beziehen unsere Rohstoffe ausschließlich von erstklassigen Stahlwerken. Bevor die Produktion beginnt, Jede Weißblechcharge wird in unserem Labor einer umfassenden Prüfung unterzogen. Wir überprüfen das Temperament (Härte), Dicke der Zinnschicht, Und Oberflächenbeschaffenheit um sicherzustellen, dass das Material korrosionsbeständig und robust genug ist, um der industriellen Handhabung standzuhalten. Nur Materialien, die unseren strengen ISO-Spezifikationen entsprechen, werden für die Produktion freigegeben.
| Rohstoffe | Größe | Dichte | Solider Inhalt | Stichprobenkontrolle |
|---|---|---|---|---|
| Stahl | ✔ | ✔ | - | ✔ |
| Weißes Porzellanöl | - | ✔ | ✔ | ✔ |
| Dichtmittel | - | ✔ | ✔ | ✔ |
| Kunststoffgriffe | - | ✔ | ✔ | ✔ |
| ... | ... | ... | ... | ... |
Coilschneiden und Spannungsausgleich
Das Rohmaterial kommt in riesigen Rollen an. Einsatz unserer automatisierten Hochgeschwindigkeits-Abwickellinien, Wir rollen den Stahl ab und schneiden ihn in bestimmte Blechgrößen. Entscheidend, Dieser Prozess umfasst Spannungsausgleich, Dadurch werden innere Spannungen im Metall beseitigt und perfekt ebene Bleche erzeugt. Die Ebenheit ist entscheidend für den Hochgeschwindigkeitsdruck und das präzise Schweißen im späteren Prozess. Dieser Schritt stellt sicher, dass jedes Blatt ohne Krümmung oder Verzerrung in die Drucklinie gelangt.
Hochauflösender Metalldruck
Das Image Ihrer Marke hängt von der Qualität des Drucks ab. Wir nutzen modernste Technik UV-Metalllithographie (Offsetdruck) Technologie, mit der Sie Ihre Kunstwerke direkt auf die flachen Metallbleche auftragen können.
Farbgenauigkeit: Wir verwenden ein computergestütztes Farbmanagementsystem, um die strikte Einhaltung der Pantone-Standards oder Ihrer spezifischen Markenfarben sicherzustellen.
Haltbarkeit: Nach dem Drucken, Die Bleche durchlaufen Hochtemperaturöfen. Dadurch wird die Tinte ausgehärtet und ein Schutzlack aufgetragen, um sicherzustellen, dass das Design kratzfest ist, ölbeständig, und glänzend (oder matt) um im Regal hervorzustechen.
Präzises Schneiden von Karosserierohlingen
Sobald die Tinte ausgehärtet ist, Die großen bedruckten Bögen werden unseren Präzisions-Gangschneidern zugeführt. Die Maschine schneidet die Blätter in einzelne Stücke “Körperrohlinge”– die flachen Rechtecke, die schließlich den Zylinder oder rechteckigen Körper der Dose bilden.
Diese Phase erfordert höchste Präzision. Wir pflegen Toleranzen im Mikrometerbereich Stellen Sie die Schnittbreite ein und stellen Sie sicher, dass alle Kanten gratfrei sind. Eine saubere, Gerader Schnitt ist die Voraussetzung für eine einwandfreie Schweißnaht in der Montagephase.
Komponentenfertigung
Während die Leichen vorbereitet werden, Eine parallele Produktionslinie stellt die oberen Kegel her, unteren Enden, und Griffe.
Hochleistungsstanzen: Einsatz von Hochleistungspressen und Mehrstufenwerkzeugen, Wir formen starre Bauteile, die das Gewicht tragen, ohne sich zu verformen.
Verbundfutter: Dies ist ein entscheidender Sicherheitsschritt. Ein flüssiges Dichtmittel (Verbindung) wird in den Außenring der Deckel und Böden eingespritzt. Einmal getrocknet, Dadurch entsteht eine Gummidichtung, die eine gewährleistet hermetische Abdichtung wenn das Bauteil später am Dosenkörper befestigt wird, Vermeidung jeglicher Leckagegefahr.
Automatisierte Montage und Schweißen
Hier werden die Teile zum fertigen Produkt. Unsere vollautomatische Montagelinie führt drei wichtige Aktionen aus:
Rundung & Schweißen: Die Karosserierohlinge werden in Form gerollt und verschweißt Kupferdraht-Schweißtechnik. Dadurch entsteht eine Naht, die stärker ist als das Metall selbst. Wir tragen außerdem eine Seitenstreifen-Pulverbeschichtung auf die Schweißnaht auf, um Rost vorzubeugen.
Flanschen & Perlenstickerei: Der Körper ist geflanscht (Kanten für den Deckel vorbereitet) und Perlen (Rippen am Körper hinzugefügt) um die vertikale Druckfestigkeit zu erhöhen.
Doppelnaht: Das untere Ende und der obere Konus werden durch ein Doppelnahtverfahren mechanisch am Körper befestigt, Komprimieren der Verbundauskleidung, um eine auslaufsichere Umhüllung zu schaffen.
100% Online-Pneumatik-Dichtheitsprüfung
Wir überlassen Qualität nicht dem Zufall. Jede einzelne Dose, die vom Fließband kommt, durchläuft eine Automatischer Luftdruckprüfer. Die Maschine spritzt Luft in die Dose und überwacht über einen festgelegten Zeitraum selbst den geringsten Druckabfall. Wenn ein mikroskopisch kleines Loch oder eine schwache Naht einen Druckverlust verursacht, Das System weist die Einheit automatisch zurück. Dies stellt sicher, dass 100% Die strukturelle Integrität der an Sie versendeten Dosen wurde überprüft.
Überprüfung des Wasserbades
Zur Validierung der Genauigkeit unserer Luftprüfgeräte und zur Sicherstellung der Schweißnahtfestigkeit, Wir treten regelmäßig offline auf Wasserbad-Eintauchtests. Aus der Produktionslinie werden Stichproben gezogen, in Wasser getaucht, und der Druck liegt deutlich über dem normalen Betriebsniveau. Bei dieser zerstörenden Prüfmethode werden extreme Bedingungen simuliert, So stellen wir sicher, dass unsere Dosen auch unter den Belastungen des Transports zuverlässig funktionieren, Temperaturänderungen, und Langzeitlagerung.

Verpackungs- und Logistikvorbereitung
Der letzte Schritt besteht darin, die von uns geschaffene Qualität zu bewahren. Fertige Dosen werden mithilfe von Roboterarmen automatisch auf Paletten gestapelt, um die Hygiene zu gewährleisten und Dellen zu vermeiden.
Schutz: Wir verwenden hochbelastbare Zwischenlagen, Eckschützer, und Stretchfolie zur Stabilisierung der Ladung.
Optimierung: Paletten werden so berechnet, dass die Containerladeeffizienz maximiert wird, Sie sparen Frachtkosten und stellen gleichzeitig sicher, dass die Dosen in einwandfreiem Zustand in Ihrer Abfüllanlage ankommen, sofort einsatzbereit.
Rückgrat der Präzision
CNC-Laserschneidmaschine

Automatische Produktionslinien